Aug 20,2026
Як продовжити термін служби шліфувальних кругів для скла
Точність розмірів є критичною вимогою для точного оптичного шліфування, особливо коли компоненти повинні відповідати жорстким допускам або підтримувати складні контури. Навіть якщо відшліфована поверхня виглядає гладкою, готова деталь все одно може виходити за межі заданих розмірів через помилки позиціонування, знос інструменту, нерівномірне видалення матеріалу або різницю вимірювань. Ці проблеми можуть вплинути на підгонку компонентів, подальшу обробку та кінцеві результати перевірки.
Досягнення постійної точності вимагає не лише вибору відповідного шліфувального інструменту. Позиціонування заготовки, стан верстата, встановлення інструменту, параметри шліфування та перевірка розмірів повинні працювати разом як контрольований процес. Коли виникають відхилення розмірів, виявлення їх джерела ефективніше, ніж зміна кількох умов обробки одночасно. Систематичний підхід допомагає виробникам визначити, чи виникає проблема в установці, операції шліфування чи процедурі вимірювання.
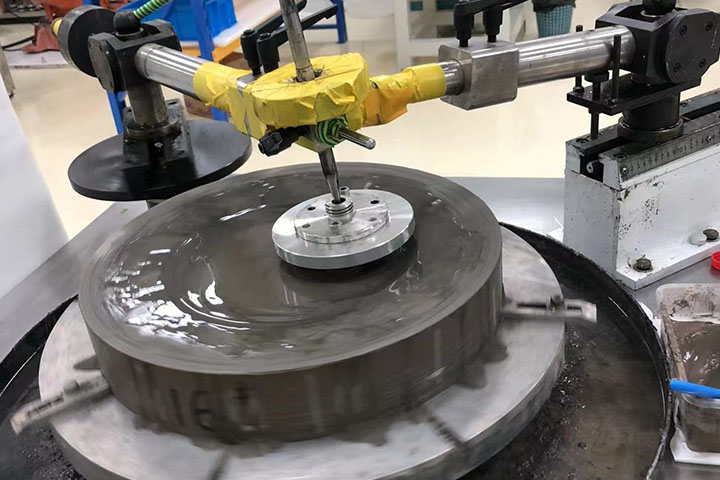
Точність розмірів у точному оптичному шліфуванні описує, наскільки готовий компонент відповідає розмірам, зазначеним у його технічному кресленні. Залежно від компонента ці вимоги можуть охоплювати діаметр, товщину, розмір отвору, геометрію кромки, розміри контуру або положення окремих елементів. Відповідний допуск визначає допустиме відхилення; тому необхідну точність слід оцінювати за кресленням, а не за загальним припущенням про те, що таке точне шліфування.
Точність розмірів також відрізняється від якості обробки поверхні. Шорсткість поверхні описує дрібні варіації поверхні, тоді як допуск розмірів стосується дозволеної різниці між виміряним розміром і його заданим значенням. Точність профілю визначає, чи готова форма відповідає необхідній геометрії. Компонент може мати відносно гладку поверхню, але мати неправильний діаметр або профіль. І навпаки, розмір може потрапити в межі допуску, а обробка поверхні залишиться непридатною для запланованого застосування.
Кілька частин процесу обробки впливають на кінцевий результат. Розташування заготовки визначає, як компонент буде прив’язаний під час шліфування. Рух верстата та стан шпинделя впливають на співвідношення між інструментом і заготовкою. Геометрія інструменту, установка та знос впливають на процес видалення матеріалу, тоді як швидкість подачі, глибина шліфування та припуск на обробку впливають на кількість видаленого матеріалу. Методи вимірювання визначають, чи остаточні розміри оцінюються послідовно.
Ці фактори взаємопов'язані. Наприклад, регулювання швидкості подачі може не виправити помилку розмірів, спричинену неправильно встановленою базою заготовки. Так само заміна зношеної шліфувальної головки не вирішить проблему, спричинену непослідовним затисканням. Ефективне керування процесом точного шліфування починається з розуміння того, як уся установка впливає на результат вимірювання.
Помилки розмірів не завжди мають одну причину. Деталь, яка постійно вимірюється занадто великою, може вказувати на неправильне зміщення налаштування, невідповідний припуск на обробку або помилку в еталонному вимірюванні. Натомість відмінності між номінально ідентичними компонентами можуть вказувати на неузгоджене розташування, зміну стану інструменту або коливання в процесі обробки. Спостережувана картина є відправною точкою для дослідження, але для підтвердження причини необхідні вимірювання та перевірка обладнання.
Заготівля повинна розташовуватися рівномірно щодо верстата і шліфувальної головки. Якщо його контрольна поверхня встановлена неправильно, або якщо затискний пристрій дозволяє рухатися під час обробки, інструмент може видалити матеріал з непередбачуваного положення. Це може викликати відхилення розмірів, навіть якщо запрограмований шлях і номінальні параметри обробки залишаються незмінними.
Сила затиску також має значення. Недостатнє обмеження може призвести до зміщення компонента, тоді як неправильне затискання може деформувати делікатну заготовку. Ефект залежить від матеріалу, геометрії, товщини, розташування опори та сил обробки. Для оптичних компонентів із криволінійними поверхнями або тонкими ділянками пристосування має забезпечувати стабільну опору без спотворень, яких можна уникнути.
Рух машини, стан шпинделя та встановлення інструменту впливають на співвідношення між шліфувальною головкою та заготовкою. Ненормальна поведінка шпинделя, забруднення монтажної поверхні, неправильна посадка або надмірне биття інструменту можуть вплинути на послідовність видалення матеріалу. Знос відповідних компонентів машини також може сприяти відхиленням, які стають більш помітними під час повторного виробництва.
Стан інструменту слід оцінювати разом зі станом машини. Шліфувальна головка, яка зношена нерівномірно або більше не працює стабільно, може давати результати, відмінні від тих, які були отримані під час першого встановлення інструменту. Однак не кожне відхилення розмірів є свідченням зносу інструменту. Перевірка повинна встановити, чи справді інструмент, кріплення або машина є причиною проблеми.
Зміни в швидкості подачі, глибині шліфування, припуску на матеріал або інших робочих умовах можуть змінити навантаження на обробку та кількість видаленого матеріалу. Якщо ці умови відрізняються між частинами, узгодженість розмірів може постраждати. Відмінності в способах вимірювання деталей можуть створити ще одне джерело очевидних варіацій, особливо коли оператори використовують різні контрольні точки або застосовують різні процедури перевірки.
У наступній таблиці поєднані типові симптоми з практичними перевірками. Це діагностичні відправні точки, а не остаточні причинно-наслідкові правила.
| Виявлена проблема | Можливі фактори для перевірки | Рекомендована перевірка |
|---|---|---|
| Розміри постійно завеликі або замалі | Вибір бази даних, зміщення машини, припуск на обробку, еталон вимірювання | Перевірте нуль креслення, значення налаштування та фактичне видалення матеріалу |
| Розміри різняться між заготовками | Повторюваність затиску, стан інструменту, стабільність верстата, варіювання параметрів | Порівняйте умови налаштування, стан інструменту та записані вимірювання |
| Відхилення профілю відбуваються в різних областях | Вирівнювання заготовки, геометрія інструменту, рух машини, шлях обробки | Перевірте центрування та стан інструменту, потім порівняйте виміряний профіль із кресленням |
Корисна діагностика повинна враховувати геометрію компонента, конфігурацію машини та метод вимірювання. Зміна інструменту або налаштування параметра до перевірки цих основ може внести додаткові варіації та ускладнити визначення початкової причини.
Стабільна настройка обробки забезпечує основу для повторюваних результатів розмірів. Перед початком шліфування базову точку заготовки, розташування пристосування та передбачувану точку обробки слід перевірити на відповідність кресленню та вимогам процесу. Одне й те саме посилання має підтримуватися протягом усіх відповідних операцій. Якщо компонент видаляється та переміщується між кроками, повторюваність цього переміщення стає важливою.
Не меншої уваги заслуговує і готовність машини. Шпиндель, відповідні осі руху, інтерфейс кріплення інструменту та пристосування слід перевіряти відповідно до процедур виробника машини. Бруд або пошкодження на монтажній поверхні можуть перешкодити правильному встановленню інструменту. Будь-яку підозрювану проблему шпинделя або руху слід оцінювати за допомогою відповідних методів перевірки, а не виправляти довільними змінами в програмі обробки.
Сама шліфувальна головка повинна бути придатною для операції обробки. Його діаметр, діаметр хвостовика, робоча довжина, профіль і розмір абразивного зерна впливають на те, чи зможе він досягти необхідних характеристик і правильно працювати в межах доступного простору для обробки. Інструмент, який неправильно підходить до інтерфейсу обладнання або геометрія якого не підходить для цільової функції, може ускладнити послідовне видалення матеріалу.
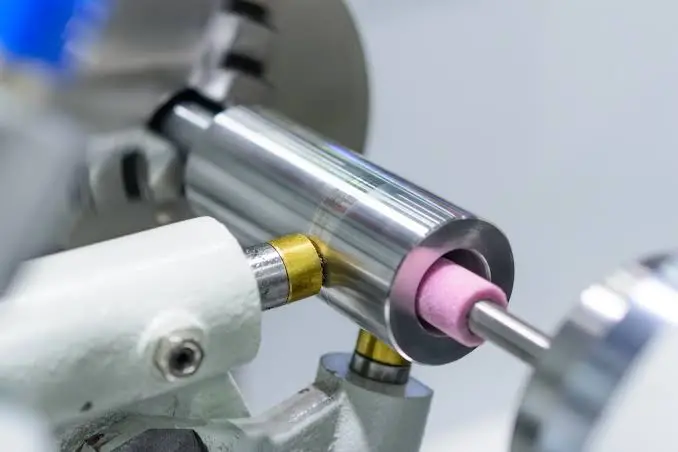
Для застосувань, що включають прецизійні оптичні компоненти, прецизійна оптична шліфувальна головка є одним із варіантів інструменту для оцінки відповідності заготовці та вимогам до обладнання. На сторінці продукту Meijie перераховані діаметри шліфувальних головок від Ø4 до Ø30 мм, діаметри хвостовика Ø6 мм і Ø10 мм, а також розміри зернистості від 100# до 3000#. Це перелічені асортименти продукції, а не універсальні рекомендації для кожної операції оптичного шліфування. Відповідна конфігурація залежить від компонента, функції обробки, інтерфейсу машини та необхідної обробки.
Встановлення інструменту та знос також слід контролювати під час виробництва. Шліфувальна головка, яка була придатною на початку циклу, може не підтримувати ту саму продуктивність нескінченно довго. Інтервали перевірок повинні відображати застосування, умови експлуатації та спостережувану поведінку інструменту. Якщо дрейф розмірів розвивається з часом, порівняння вимірювань із записами про використання інструменту може допомогти визначити, чи є стан інструменту фактором, що сприяє.
Головне – встановити повторювану базову лінію. Коли положення заготовки, стан верстата та встановлення інструменту стабільні, зміни в результатах вимірювань легше пов’язати з конкретними умовами обробки. Без цієї базової лінії важко сказати, чи справді коригування параметра підвищило точність.
Параметри шліфування впливають як на швидкість видалення матеріалу, так і на умови, за яких інструмент контактує з деталлю. Тому швидкість шпинделя, швидкість подачі, глибину шліфування та припуск на обробку слід розглядати разом. Налаштування, яке працює для одного матеріалу або геометрії компонента, може не дати такого ж результату для іншого, навіть якщо використовується той самий тип шліфувальної головки.
Швидкість шпинделя впливає на робочі умови на межі шліфування. Його придатність залежить від специфікації інструменту, можливостей машини, матеріалу заготовки та вимог процесу. Збільшення швидкості автоматично не покращує точність розмірів. Результат необхідно оцінювати разом із станом інструменту, поведінкою машини та якістю готового компонента.
Швидкість подачі впливає на швидкість просування інструмента відносно заготовки. Більша подача може збільшити знімання матеріалу за одиницю часу, але також може змінити навантаження на обробку та умови, за яких створюється цільова поверхня. Нижня подача також не є універсальним рішенням для похибок розмірів. Якщо основна проблема полягає в неправильному позиціонуванні або нестабільному кріпленні, зміна швидкості подачі може мало вплинути на фактичне джерело відхилення.
Глибина шліфування та припуск на обробку визначають, скільки матеріалу залишається видалити на кожному етапі. Невідповідний припуск може ускладнити остаточний контроль розмірів, особливо коли процес повинен врахувати зміни у вхідній заготовці. Якщо виробничий процес допускає окремі операції чорнової та фінішної обробки, розподіл видалення матеріалу між стадіями має бути встановлено шляхом валідації процесу, а не передбачається, що він дотримується фіксованого співвідношення.
Для надійної точності розмірів оптичного шліфування оптимізацію параметрів слід починати лише після перевірки налаштування заготовки, встановлення інструменту та процедури вимірювання. Встановіть повторювану початкову умову, потім відрегулюйте відповідну змінну, зберігаючи інші умови настільки послідовними, наскільки це можливо. Виміряйте отриманий компонент і запишіть параметри разом із результатами розмірів. Це полегшує визначення того, чи зміна підвищила точність, не мала суттєвого ефекту чи створила іншу проблему.
Результати випробувань слід порівнювати з фактичними вимогами креслення. Комбінація параметрів, яка дає хорошу обробку поверхні, все ще може залишати критичний розмір за межами допуску. Подібним чином розмір, який пройшов перевірку на одному зразку, не встановлює, що процес залишатиметься стабільним протягом тривалого циклу виробництва. Перед прийняттям переглянутого процесу слід враховувати як результати розмірів, так і інші необхідні характеристики якості.
Перевірка - це не просто останній крок, який використовується для прийняття або відхилення компонента. Він надає докази, необхідні для визначення того, чи перебуває процес подрібнення під контролем. Перед вимірюванням інспектор повинен визначити критичні розміри, задані допуски, опорні точки та місця вимірювання, визначені технічним кресленням. Без узгодженого порівняння два вимірювання можуть відрізнятися, навіть якщо фізичний компонент не змінився.
Метод вимірювання має відповідати оцінюваній ознакі. Діаметр, товщина, отвір і складний профіль можуть вимагати різних підходів до перевірки. Вимірювальна система повинна мати відповідну роздільну здатність і підтримуватися та калібруватися відповідно до застосовних процедур. Там, де допуск є жорстким, похибка вимірювання та повторюваність стають особливо важливими, оскільки вони впливають на впевненість у звітному результаті.
Умови вимірювання також повинні залишатися незмінними. Компонент має бути розміщений правильно, а процедура перевірки має використовувати ті самі відповідні контрольні точки. Для делікатних або неправильної форми оптичних частин розташування опори та вимірювальний контакт можуть вплинути на результат. Складні контури можуть вимагати кількох точок вимірювання або методу, здатного оцінити відповідний профіль, а не покладатися на одну точку.
Один відповідний компонент не демонструє, що процес дасть узгоджені результати в усій партії. Повторні вимірювання можуть виявити, чи розміри залишаються близькими до цільових, поступово дрейфують або коливаються від частини до частини. Ці шаблони допомагають визначити, чи потрібні подальші перевірки пристосування, шліфувальної головки, стану машини або робочих параметрів.
Якщо компонент не проходить перевірку, спочатку переконайтеся, що вимоги до креслення та процедура вимірювання були правильно інтерпретовані. Повторіть вимірювання, якщо це необхідно, і переконайтеся, що дана точка та метод перевірки узгоджуються. Якщо відхилення підтверджено, порівняйте результат з інформацією про налаштування, станом інструменту, параметрами обробки та записами попередніх перевірок. Після коригувальних дій виміряйте компонент ще раз, щоб перевірити ефект.
Цей підхід допомагає відрізнити фактичну проблему обробки від невідповідності вимірювань. Він також створює корисний запис взаємозв’язку між умовами процесу та готовими розмірами, що полегшує дослідження повторюваних проблем.
У разі виникнення відхилень у розмірах послідовна послідовність усунення несправностей зменшує непотрібні зміни інструменту та налаштування параметрів. Мета полягає в тому, щоб підтвердити виміряну проблему, визначити найбільш вірогідний фактор, що сприяє, і перевірити результат після коригувальних дій.
Перевірте вимірювання: перевірте допуск креслення, базу даних, метод перевірки, вимірювальне обладнання та повторюваність результату. Перш ніж змінити процес, переконайтеся, що відхилення реальне.
Перевірте налаштування та інструмент: перегляньте положення заготовки, стабільність затискання, встановлення інструменту, знос інструменту та відповідні стани машини. Слідкуйте за змінами від встановленої базової лінії обробки.
Перегляньте процес і підтвердьте результат: порівняйте фактичні параметри обробки та записи про видалення матеріалу з запланованими налаштуваннями. Відрегулюйте контрольовану змінну, де це виправдано, потім повторно виміряйте заготовку та запишіть результат.
Послідовність повинна керувати дослідженням, а не замінювати інженерну оцінку. Стійкі або незрозумілі відхилення можуть вимагати більш детального огляду машини, перегляду процесу або оцінки вимірювальної системи. Запис і проблеми, і дії щодо її усунення допомагає запобігти повторному вирішенню несправностей на основі припущень.
Висока точність розмірів у прецизійному оптичному шліфуванні залежить від повторюваного процесу, а не від окремої специфікації інструменту чи параметра обробки. Стабільне розташування заготовки, відповідні умови машини та шліфувальної головки, контрольоване видалення матеріалу та послідовна перевірка – усе це сприяє надійним результатам. У разі виникнення відхилень підтвердження вимірювання та перевірка налаштувань перед зміною робочих умов робить дослідження ефективнішим.
Для виробників, що обробляють прецизійні оптичні компоненти, найкориснішим удосконаленням є процес, який поєднує умови обробки з перевіреними результатами вимірювання розмірів. Відповідні шліфувальні інструменти залишаються важливою частиною цього процесу, але їх ефективність повинна оцінюватися в контексті фактичної заготовки та обладнання. Точна оптична шліфувальна головка Meijie надає технічні характеристики продукту для оцінки потенційної конфігурації інструменту відповідно до цих вимог.