Sep 24,2026
Як шліфування краю пластини використовується в обробці напівпровідникових пластин?
Шліфувальний круг для скла є важливим витратним матеріалом у обробці скла, але термін його служби визначається не лише абразивним зносом. Круг може все ще містити алмазний абразив, хоча його профіль, гострота або стабільність шліфування вже настільки впали, що вплинуло на якість виробництва.
Для процесорів скла справжня мета полягає не просто в тому, щоб колесо служило довше. Вона полягає в тому, щоб якомога довше підтримувати стабільну якість кромки та ефективність шліфування, одночасно зменшуючи витрати на заміну круга, простої та витрати на інструменти.
Термін служби шліфувального круга залежить від кількох факторів, у тому числі від вибору абразиву та скріплення, специфікації круга, швидкості шліфування, швидкості подачі, тиску, охолодження, вирівнювання машини та обслуговування. Практичний підхід має розглядати ці фактори разом, а не зосереджуватися лише на одному робочому параметрі.
Цей посібник пояснює основні причини зносу скляних шліфувальних кругів , як вибрати та використовувати круг для довшого терміну служби, а також коли шліфувальні круги для конкретного застосування можуть стати більш економічним рішенням.
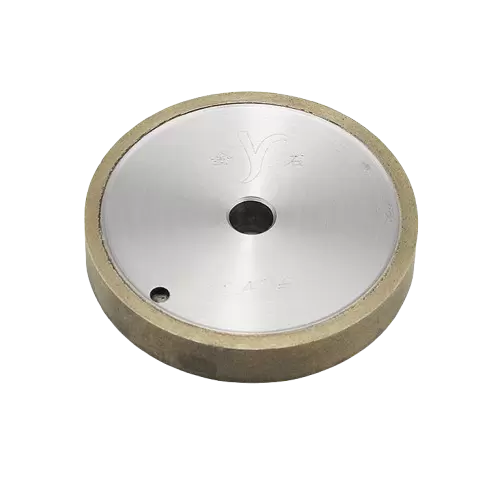
На термін служби скляного шліфувального круга впливає як конструкція круга, так і умови його використання. Два кола однакових розмірів можуть працювати дуже по-різному, якщо їхні абразивні характеристики, система зв’язку або умови застосування не відповідають належним чином.
Для промислової обробки скла термін служби слід оцінювати за кількома показниками: кількість обробленого скла, якість кромки, збереження профілю, ефективність шліфування, частота заміни круга.
Алмаз широко використовується для точного шліфування скла через його високу твердість і зносостійкість. Однак простий вибір алмазного круга не гарантує тривалого терміну служби.
Розмір алмазного зерна, якість абразиву, концентрація та розподіл – усе це впливає на поведінку круга під час обробки. Більш грубі алмазні частинки можуть забезпечити ефективне видалення матеріалу, тоді як більш дрібні частинки, як правило, більш придатні, коли якість поверхні та якість краю є пріоритетними.
Зв’язок між розміром зернистості та терміном служби колеса не завжди однозначний. Абразив, який є занадто грубим для певного процесу, може зазнати надмірного удару, тоді як абразив, який є занадто тонким, може потребувати більшої сили шліфування та стати менш ефективним.
Ось чому зернистість алмазу слід вибирати відповідно до типу скла, товщини, необхідної обробки кромки, конфігурації машини та умов шліфування.
Для більш детального обговорення вибору зернистості див. Як вибрати правильний розмір зернистості алмазу для шліфування скла.
Зв'язка утримує алмазні частинки в робочому шарі і визначає, наскільки швидко зношені абразивні частинки вивільняються і нові ріжучі кромки стають доступними.
Зв’язок, який надто слабко утримує алмаз, може призвести до передчасної втрати абразиву. Надмірно міцне з’єднання може перешкоджати ефективному вивільненню зношених частинок, зменшуючи гостроту круга та збільшуючи силу шліфування.
Тому правильний баланс між утримуванням абразиву та самозаточуванням є важливим для контролю зносу шліфувального круга.
Для різних застосувань скла можуть знадобитися різні характеристики з’єднання. Масова фотоелектрична обробка скла, окантовка автомобільного скла та шліфування скла для приладів не обов’язково пред’являють однакові вимоги до колеса.
Для прецизійної обробки скла термін придатності також залежить від того, чи зможе колесо зберегти призначений профіль.
Коло може мати достатньо абразивного матеріалу, але стати непридатним, якщо його робоча геометрія значно зміниться. Відхилення профілю може вплинути на розміри країв, геометрію фаски, якість кутів і консистенцію готового скла.
Це робить збереження профілю важливою частиною терміну служби.
Іншими словами, шліфувальний круг з більшою довговічністю – це не просто той, який повільно зношується. Він повинен продовжувати давати прийнятні результати протягом усього терміну експлуатації.
Передчасний знос зазвичай є наслідком невідповідності між параметрами колеса, машини, матеріалу та обробки, а не однієї ізольованої проблеми.
До поширених причин належать:
Ці фактори також можуть взаємодіяти. Наприклад, колесо, яке підходить для певної товщини скла, може зношуватися набагато швидше, якщо швидкість подачі значно збільшити без регулювання інших параметрів процесу.
Надмірний тиск - ще одна поширена проблема. Коли механічне навантаження на окремі алмазні частинки стає занадто високим, абразивне руйнування та зношування зв’язку можуть прискоритися. Результатом може стати збільшення споживання коліс без відповідного збільшення продуктивності.
Таким чином, першим кроком у вирішенні передчасного зносу є визначення того, чи походить проблема від вибору колеса, стану машини чи параметрів обробки.
Подовження терміну служби колеса починається ще до того, як воно потрапляє на виробничу лінію. Вибір відповідного колеса лише за діаметром або ціною може створити проблеми згодом.
Правильний вибір враховує матеріал, що обробляється, товщину скла, необхідну геометрію краю, тип машини, робочу швидкість і бажану обробку поверхні.
Для ширшого діапазону спеціальних опцій виробники можуть переглядати шліфувальні круги для обробки скла відповідно до вимог обробки.
Зернистість повинна відповідати кількості матеріалу, який необхідно видалити, і якості готової кромки.
Більш грубе зерно зазвичай пов’язане з більш агресивним видаленням матеріалу, тоді як більш дрібне зерно зазвичай використовується, коли потрібна більш гладка обробка та більший контроль.
Однак вибір максимально грубого абразиву просто для збільшення швидкості виробництва не завжди ефективний. Надмірний абразивний вплив може збільшити знос, тоді як невідповідна зернистість може створити більше дефектів країв і вимагати додаткової обробки.
Кращий підхід полягає у виборі найменшого практичного діапазону зернистості, який забезпечує необхідний баланс між видаленням матеріалу, якістю краю та витратою круга.
Вибір скріплення повинен відповідати умовам експлуатації колеса.
Виробнича лінія великого обсягу може вимагати іншого балансу гостроти та стійкості абразиву, ніж прецизійне застосування, де стабільність розмірів важливіша.
Правильне зчеплення може допомогти кругу підтримувати ефективну поверхню різання без надмірних абразивних втрат. Це також впливає на те, як диск реагує на зношування окремих алмазних частинок.
З цієї причини зчеплення шліфувального круга слід розглядати разом із розміром зерна, а не розглядати як незалежну специфікацію.
Розміри коліс повинні відповідати обладнанню та системі обробки. Зовнішній діаметр, внутрішній діаметр, профіль, монтажна конфігурація та робоча ширина можуть впливати на продуктивність.
Саме скло також має значення. Круг, розроблений для тонкого дисплея, може не підійти для більш важкого автомобільного скла, навіть якщо загальний принцип шліфування подібний.
Правильно підібрана специфікація зменшує непотрібне механічне навантаження та допомагає підтримувати стабільний контакт між колесом і склом.
Навіть високоякісний круг може передчасно зношуватися, якщо параметри шліфування погано контролюються.
Мета не обов’язково полягає в тому, щоб працювати з найменшою можливою швидкістю або тиском. Натомість виробнича лінія має працювати в стабільному діапазоні обробки, де видалення матеріалу, виділення тепла, знос диска та якість краю залишаються збалансованими.
| Параметр | Потенційний вплив на термін служби колеса | Напрям оптимізації |
|---|---|---|
| Швидкість шліфування | Надмірна швидкість може призвести до нагрівання та зносу | Підберіть швидкість до колеса та машини |
| Норма подачі | Велика подача може збільшити механічне навантаження | Підтримуйте стабільну швидкість подачі |
| Тиск шліфування | Надмірний тиск прискорює абразивний знос | Уникайте непотрібного навантаження |
| Глибина шліфування | Зняття важких запасів збільшує навантаження на колесо | Використовуйте відповідну швидкість видалення |
| Потік теплоносія | Погане охолодження може збільшити температурний стрес | Підтримуйте достатню подачу охолоджуючої рідини |
Швидкість шліфування безпосередньо залежить від виділення тепла та поведінки круга.
Збільшення швидкості може підвищити продуктивність відповідної системи, але вища швидкість не означає автоматично вищої ефективності. Якщо виділення тепла зростає швидше, ніж система охолодження може його видалити, абразивне зношування та знос зв’язок може прискоритися.
Правильна швидкість залежить від конструкції колеса, машини, характеристик скла та стану охолоджувальної рідини.
Замість того, щоб агресивно змінювати швидкість, виробники повинні встановити стабільний робочий діапазон і стежити за якістю краю та споживанням коліс.
Швидкість подачі визначає швидкість руху скла в процесі шліфування, тоді як тиск шліфування впливає на навантаження на круг.
Вища швидкість подачі може покращити продуктивність, але надмірна подача може збільшити силу, необхідну для видалення матеріалу. Подібним чином надмірний тиск може спричинити прискорене зношування алмазу без пропорційного збільшення продуктивності.
Стабільна обробка, як правило, цінніша, ніж просте підвищення одного параметра до максимуму.
Якщо збільшення швидкості подачі спричиняє помітне погіршення якості кромки або різке збільшення зносу шліфувального круга, можливо, процес вийшов за межі економічного робочого діапазону.
Кількість матеріалу, видаленого під час кожної операції шліфування, також впливає на навантаження круга.
Видалення великої кількості матеріалу збільшує обсяг роботи, що виконується абразивним шаром, і може генерувати більше тепла. Якщо дозволяють умови процесу, контроль глибини шліфування може допомогти більш рівномірно розподілити робоче навантаження.
Для автоматизованих виробничих ліній також важливий стабільний запас матеріалу. Великі варіації розмірів вхідного скла можуть створювати непостійні навантаження та ускладнювати контроль зносу коліс.
Охолодження часто розглядається як спосіб захисту скла, але воно також відіграє важливу роль у зносі шліфувального круга скла.
Шліфування генерує тепло через тертя та видалення матеріалу. Якщо це тепло не видаляється ефективно, температурні умови можуть впливати як на заготовку, так і на шліфувальний круг.
Недостатній потік охолоджуючої рідини може призвести до підвищення температури круга, нестабільності шліфування, дефектів поверхні та прискореного зносу. Погано спрямована охолоджуюча рідина може створити подібну проблему, навіть якщо загальна подача охолоджуючої рідини здається достатньою.
Тому система охолодження повинна забезпечувати рівномірне покриття зони шліфування. Напрямок потоку, положення сопла, чистоту та циркуляцію слід перевіряти в рамках планового технічного обслуговування процесу.
Мета полягає не просто в тому, щоб використовувати більше теплоносія. Це гарантує, що зона шліфування отримує достатнє та постійне охолодження за фактичних умов виробництва.
Продуктивність шліфувального круга не можна відокремити від стану машини.
Правильно сконструйоване колесо може зношуватися нерівномірно, якщо шпиндель, система кріплення або конструкція верстата спричиняють вібрацію або зсув. Це може створити локальне навантаження та перешкодити рівномірній роботі абразивного шару.
Надмірна вібрація може призвести до нерівного контакту між колесом і склом. Замість стабільного шліфування круг може відчувати повторювані удари або коливання навантажень.
Типові наслідки включають нерівномірне зношування, шорсткіші краї, підвищений шум і зниження узгодженості процесу.
Якщо раптово з’являється незвичайне зношення коліс, перевірка машини має бути частиною процесу усунення несправностей, а не негайно змінювати специфікації колеса.
Неправильний монтаж може спричинити рух колеса за межі передбаченого положення.
Монтажна поверхня має бути чистою та правильно встановленою, а колесо має бути встановлено відповідно до вимог виробника обладнання. Будь-яке значне биття має бути досліджено перед продовженням виробництва.
Вирівнювання стає особливо важливим, коли для застосування потрібна узгоджена геометрія країв протягом тривалого виробництва.
Для високошвидкісних програм динамічний баланс може мати значний вплив на робочу стабільність.
Відповідним чином збалансоване колесо зменшує непотрібну вібрацію та підтримує більш послідовний контакт із заготовкою. Це може допомогти захистити як колесо, так і готове скло.
Тому стабільність машини є частиною загальної стратегії продовження терміну служби алмазного шліфувального круга, особливо при автоматизованій та високошвидкісній обробці скла.
Заміна коліс не повинна базуватися виключно на фіксованому часі роботи.
Виробничі групи повинні контролювати як колесо, так і оброблене скло. Зміни якості кромки часто є ранньою ознакою того, що шліфувальна система відходить від нормального робочого стану.
Ознаки того, що колесо може потребувати уваги, включають:
Ці симптоми не завжди означають несправність самого колеса. Вони також можуть вказувати на проблеми з охолоджуючою рідиною, вирівнюванням машини, зміною скла або параметрами шліфування.
З цієї причини моніторинг повинен враховувати весь процес.
Передчасна заміна колеса збільшує витрати на інструменти. Колесо, яке використовується надто довго, може призвести до пошкодження скла, додаткової переробки або неочікуваної зупинки виробництва.
Точка економічної заміни, таким чином, є точкою, в якій продовження використання більше не забезпечує стабільну технологічну цінність.
Для промислових покупців вартість шліфувального круга становить лише частину його фактичної вартості.
A wheel with a lower initial price may require frequent replacement or create more process interruptions. Another wheel with a higher initial cost may process considerably more glass while maintaining stable quality.
The more useful metric is often the overall cost associated with wheel consumption.
This can include:
For example, a wheel that lasts longer but maintains acceptable edge quality can reduce the number of replacements required during a production cycle. Fewer replacements also mean less interruption to automated equipment.
This is particularly important for high-volume glass processing. Even a small reduction in wheel replacement frequency can have a meaningful effect when multiplied across many machines and long production runs.
For this reason, manufacturers should evaluate wheel replacement frequency, processed meters, edge quality, and downtime together rather than comparing purchase prices alone.
Different glass applications place different demands on a grinding wheel.
Photovoltaic glass production emphasizes high throughput and consistent edge quality. Automotive glass requires reliable profile retention and compatibility with specific edging equipment. Appliance glass processing may require a combination of high material removal, precision, and long operating life.
Application-specific wheel design can address these differences more effectively than a one-size-fits-all approach.
Photovoltaic glass is processed in high-volume manufacturing environments where wheel consumption can have a direct impact on production costs.
A PV Glass Grinding Wheel is designed around the requirements of photovoltaic glass edge processing, with emphasis on high grinding efficiency, wear resistance, and consistent edge quality.
For suitable production conditions, the Meijie PV glass grinding wheel can provide a typical service life of more than 50,000 meters per set, with certain applicable configurations exceeding 60,000 meters per slot.
Its specifications can also be adapted to different equipment and glass thicknesses, making it suitable for production lines that require both high throughput and stable processing.
Automotive glass often requires precise edge processing and stable geometry. The wheel must maintain its working profile while providing sufficient sharpness for efficient grinding.
An Automotive Glass Grinding Wheel can be designed around the specific requirements of automotive glass and the edging equipment used on the production line.
У шліфувальному кругу для автомобільного скла Meijie використовується алмазний абразив зі зв’язкою M-типу, який зосереджується на гостроті, зносостійкості та збереженні форми. Налаштування OEM також доступне, якщо різні моделі обладнання або умови обробки вимагають певних розмірів або профілів коліс.
Цей індивідуальний підхід може допомогти зменшити непотрібний знос, спричинений невідповідною конфігурацією коліс.
Обробка скла для приладів охоплює низку продуктів і вимог до механічної обробки, тому стабільність і універсальність колеса важливі.
Шліфувальний круг для скла призначений для обробних центрів з ЧПК і обробки скляних кромок, з алмазним абразивом і зв’язкою зі сплаву бронзи.
Круг виготовляється за допомогою вакуумного гарячого пресування та розроблений для забезпечення високої продуктивності шліфування, збереження профілю та тривалого терміну служби. При відповідних умовах обробки термін його служби може перевищувати 20 000 метрів.
Для виробничих середовищ, де стабільна продуктивність шліфування важлива не менше, ніж початкова вартість інструменту, ці характеристики можуть сприяти зниженню загального споживання.
Немає єдиного регулювання, яке гарантувало б максимальний термін служби колеса. Найнадійніші результати досягаються завдяки управлінню кількома факторами як одним процесом.
Практична стратегія полягає в тому, щоб:
Цей підхід особливо корисний, коли виробнича лінія зазнає частої заміни коліс. Замість того, щоб негайно переключатися на інше колесо, виробники можуть визначити, чи пов’язана основна причина з вибором, налаштуваннями процесу, охолодженням або станом машини.
Подовження терміну служби шліфувальних кругів для скла – це, зрештою, питання контролю процесу, а не просто питання вибору твердішого чи дорожчого круга.
Відповідна комбінація алмазного абразиву, зв’язку, профілю круга, параметрів шліфування, охолодження та стабільності машини дозволяє кругу довше зберігати свої робочі характеристики. У той же час регулярний моніторинг допомагає запобігти перетворенню надмірного зносу на дефекти країв або простої виробництва.
Тому для процесорів скла найкраще колесо не обов’язково має найнижчу закупівельну ціну або найдовший теоретичний термін служби. Це той, який підтримує надійну продуктивність шліфування, прийнятну якість краю та передбачуване споживання протягом усього виробничого циклу.