Oct 10,2026
Як вибрати шліфувальні диски для обробки великорозмірних TFT/LCD панелей
Вибір правильного розміру зернистості алмазу для шліфування скла є важливою частиною збалансування ефективності шліфування, якості кромки, видалення матеріалу та терміну служби круга. Пісок, який добре підходить для агресивного видалення матеріалу, може бути не найкращим варіантом, коли процес вимагає більш гладкого краю скла або суворішого контролю розмірів.
Вибір також залежить не тільки від самого скла. Товщина скла, необхідне видалення матеріалу, швидкість шліфування, якість краю, конфігурація машини, профіль круга та умови обробки можуть впливати на відповідний розмір зернистості скляного шліфувального круга.
З цієї причини не існує універсальної зернистості, яка найкраще підходить для будь-якого застосування шліфування скла. Практичний процес вибору починається з виробничих вимог, а потім узгоджується зернистість алмазу з фактичними умовами шліфування. У наведеному нижче посібнику пояснюється, як різні розміри зернистості впливають на ефективність шліфування та як виробники можуть підійти до вибору зернистості для фотоелектричної обробки та обробки скла побутових приладів .
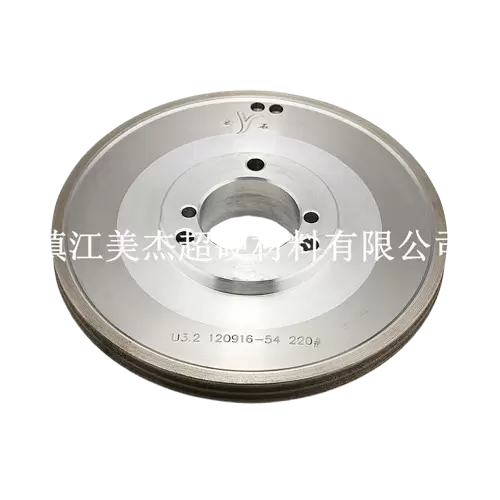
Розмір алмазного зерна відноситься до діапазону розмірів алмазних абразивних частинок, які використовуються в шліфувальному кругу. Загальні характеристики шліфувальних кругів для скла включають 80#, 150#, 200#, 300# і 400#. Зернистість є одним із факторів, що визначає, як абразив взаємодіє зі склом під час шліфування.
Загалом більш грубе алмазне зерно забезпечує більш агресивну дію різання та може бути корисним, коли потрібне відносно велике зняття матеріалу. Більш дрібна зернистість забезпечує більший акцент на контрольованих характеристиках шліфування та обробки. Однак зернистість не слід розглядати як незалежний показник загальної продуктивності колеса.
Одна і та сама зернистість може поводитися по-різному залежно від зв’язку круга, концентрації алмазу, профілю, параметрів машини, характеристик скла та умов шліфування. Тому алмазне зерно для шліфування скла завжди слід розглядати як частину повної специфікації круга, а не як окремий параметр.
Цифри позначають різні діапазони розмірів абразивних частинок. У специфікації шліфувального круга вибір між 80#, 150#, 200# і 400# представляє зміну характеристик абразиву, а не просте оцінювання якості.
Наприклад, колесо 80# і колесо 400# не слід розглядати як один інструмент із різними рівнями продуктивності. Вони призначені для забезпечення різних характеристик шліфування та можуть підходити за різних умов обробки.
Корисний спосіб зрозуміти діапазон – розглянути бажаний баланс:
Грубіша зернистість → більший акцент на видаленні матеріалу та агресивності шліфування
Більш дрібне зернистість → більший акцент на контрольоване шліфування та обробку
Це не означає, що кожна виробнича лінія повинна автоматично переходити до грубого зерна для ефективності або дрібного зерна для якості. Правильний вибір залежить від того, чого повинна досягти операція шліфування.
Основна причина, чому розмір зерна має значення, полягає в тому, що він змінює взаємодію між абразивом і поверхнею скла. Ця взаємодія впливає на видалення матеріалу, поведінку шліфування, якість краю та спосіб зношування круга під час роботи.
Для виробників, які обирають зернистість скляного шліфувального круга, ці ефекти слід розглядати разом, а не окремо.
Коли процес шліфування вимагає значного видалення матеріалу, більш грубе алмазне зерно може забезпечити більш агресивну дію шліфування. Більші абразивні частинки можуть активніше зачіпати скло та підтримувати ефективне видалення залишків за відповідних робочих умов.
Це може бути особливо актуально для процесів, що включають інтенсивне подрібнення або вищі виробничі вимоги. У таких застосуваннях ефективність шліфування часто тісно пов’язана зі швидкістю подачі, глибиною шліфування, гостротою круга та стабільністю машини.
Однак сам по собі розмір зерна не визначає швидкість знімання матеріалу. Більш грубе колесо, яке працює за невідповідних умов, може не забезпечити очікуваного підвищення продуктивності. Надмірний тиск шліфування, невідповідна швидкість подачі, погане охолодження або невідповідна специфікація круга можуть негативно вплинути на процес.
З цієї причини ефективність подрібнення слід розглядати як результат повної системи подрібнення.
Практичне питання не просто:
«Який пісок найгрубіший?»
Це:
«Яка зернистість забезпечує достатнє видалення матеріалу, зберігаючи необхідну якість краю та стабільність процесу?»
Ця різниця важлива при виборі алмазного шліфувального круга для скла.
Розмір зернистості також може впливати на характеристики крайки готового скла.
Коли в застосуванні більший акцент робиться на контрольованій фінішній обробці, можна розглянути дрібнішу зернистість, оскільки абразивна дія, як правило, більше підходить для умов шліфування, орієнтованих на фінішну обробку. Це може бути актуальним, коли кінцева кромка потребує контрольованого вигляду, точності розмірів або зменшення нерівностей поверхні.
Однак дрібне зернистість не слід автоматично тлумачити як вирішення кожної проблеми з краєм скла. Якість кромки скла залежить від багатьох факторів, включаючи стан круга, глибину шліфування, швидкість подачі, вібрацію машини, охолодження та стан самого скла.
Коло з невідповідними специфікаціями все одно може дати погані результати, навіть якщо вибрано дрібну зернистість.
Це особливо важливо для виробників, які мають дефекти країв. Перехід від грубої зернистості до дрібної зернистості може змінити поведінку шліфування, але це не усуває необхідності досліджувати всю систему обробки.
Розмір зернистості також залежить від того, як шліфувальний круг поводиться під час його зношування, але його не слід використовувати як єдиний показник терміну служби алмазного шліфувального круга.
Фактичний термін служби залежить від абразиву, з’єднання, концентрації алмазу, характеристик скла, тиску шліфування, швидкості подачі, стану машини та інших робочих факторів.
Круг, який забезпечує хорошу ефективність різання, але швидко зношується, може потребувати частої заміни. Навпаки, круг із відповідним коефіцієнтом шліфування та стабільним утримуванням абразиву може підтримувати більші інтервали виробництва.
Тому, оцінюючи знос скляних шліфувальних кругів, виробники повинні дивитися на загальну продуктивність, а не лише на зернистість.
Важливі показники включають:
Тому зернистість, яка добре працює при фактичному виробництві, може мати більшу цінність, ніж обрана лише тому, що вона виглядає більш агресивною або дрібнішою на папері.
Немає універсальної відповіді на питання, крупне або дрібне алмазне зерно краще для шліфування скла. Кожен виконує свою роль, і відповідний вибір залежить від мети обробки.
Ключова відмінність полягає в тому, чи робить операція більший акцент на видаленні матеріалу та продуктивності чи на контрольованому шліфуванні та якості обробки.
Грубий алмазний пісок може бути доцільним, коли процес вимагає відносно великого видалення матеріалу. Його можна розглядати для більш важких операцій шліфування, де основною метою є ефективне видалення матеріалу, а не досягнення остаточного стану обробки за одну операцію.
Серед потенційних переваг:
Однак грубу зернистість потрібно узгоджувати з правильними параметрами помелу. Якщо глибина шліфування або швидкість подачі надмірні, процес може створити небажане навантаження на край скла.
Тому грубий зернистість для шліфування скла слід вибирати відповідно до фактичних вимог до видалення матеріалу, а не просто вибирати найбільший доступний абразив.
Дрібне алмазне зерно можна розглядати, коли процес надає більшого значення контрольованому шліфуванню та характеристикам обробки.
Потенційні програми включають операції, де:
Більш дрібне зерно може бути корисним для цих умов, але його все одно потрібно поєднувати з відповідним зв’язком, специфікацією диска, налаштуванням машини та процесом шліфування.
Мета полягає не в тому, щоб вибрати найдрібнішу зернистість. Натомість мета полягає в тому, щоб вибрати зернистість, яка забезпечує необхідну фінішну продуктивність без зайвого зниження ефективності шліфування.
Поширеною помилкою є пошук однієї найкращої зернистості для шліфування скла та застосування її на кожній виробничій лінії.
Насправді один і той же тип скла можна обробляти в дуже різних умовах. Два виробники можуть використовувати скло однакової товщини, але мати різні верстати, швидкість подачі, глибину шліфування, профілі круга та вимоги до якості краю.
Отже, пісок, який добре працює в одному виробничому середовищі, може не дати такого ж результату в іншому.
Кращий підхід полягає в тому, щоб спочатку встановити необхідний результат шліфування, а потім вибрати зернистість відповідно до процесу.
Вибір відповідного скляного шліфувального круга передбачає більше, ніж аналіз зернистості. Кілька виробничих змінних необхідно розглядати разом.
Товщина скла є важливою відправною точкою, оскільки вона впливає на умови обробки та кількість матеріалу, який може знадобитися видалити.
Продукти, які охоплює Meijie, включають застосування для обробки скла від 2 до 18 мм, демонструючи, що різна товщина може входити до одного загального асортименту шліфувальних кругів.
Однак товщина скла не повинна використовуватися як пряма формула для вибору зернистості.
Наприклад, було б надто спрощено зробити висновок, що товще скло завжди вимагає грубого зерна, а тонке — дрібного. Видалення матеріалу, геометрія кромки, глибина шліфування, швидкість подачі та бажана обробка можуть змінити відповідний вибір.
Тому розмір алмазного зерна для скла різної товщини слід оцінювати в контексті всього процесу.
Кількість матеріалу, який необхідно видалити, часто більш безпосередньо залежить від вибору зернистості, ніж лише товщина скла.
Вимоги до процесу, що передбачає видалення значного запасу, відрізняються від вимог до легкої фінішної операції. Якщо виробничий процес потребує агресивного шліфування, можна розглянути більш грубу зернистість. Якщо потрібна лише контрольована фінішна обробка, дрібніше зерно може бути більш доцільним.
Тому спочатку слід визначити стадію подрібнення:
Необхідну зернистість можна оцінити відповідно до цього етапу.
Якість країв є ще одним важливим моментом.
Якщо кінцевий продукт потребує контрольованої, однорідної кромки, шліфувальний круг слід вибирати відповідно до необхідної обробки та допуску на розміри. Зерно, яке забезпечує належне видалення матеріалу, але створює неприйнятний стан краю, не є ефективним вибором.
У той же час відколи скла під час шліфування не можуть бути пов'язані лише з зернистістю. Зношення круга, швидкість подачі, глибина шліфування, вібрація, охолодження та стабільність машини можуть сприяти утворенню сколів.
Це означає, що вибір зернистості має бути частиною ширшої стратегії контролю дефектів, а не розглядатися як єдине рішення проблем країв.
Швидкість шліфування та швидкість подачі впливають на те, наскільки агресивно круг взаємодіє зі склом.
Виробничі лінії великого обсягу можуть вимагати більшої швидкості подачі, що робить гостроту круга, зносостійкість і стабільність процесу особливо важливими. Більш повільні точні операції можуть приділяти більше уваги контрольованому видаленню матеріалу та якості краю.
Тому зміна зернистості без перегляду робочих параметрів може призвести до суперечливих результатів.
Вибір відповідного алмазного шліфувального круга повинен враховувати розмір зернистості та фактичні умови роботи машини.
Шліфувальний верстат визначає багато фізичних вимог до круга.
Зовнішній діаметр, внутрішній діаметр, монтажна конфігурація, профіль колеса, умови шпинделя та конфігурація шліфувальної головки – все це необхідно враховувати.
Це особливо важливо, оскільки відповідна зернистість не може компенсувати несумісну специфікацію колеса.
Тому для виробничих застосувань виробник повинен перевірити:
Кінцевий круг має відповідати як вимогам до абразиву, так і обладнанню.
Різні види застосування скла можуть мати різні пріоритети обробки. Для фотоелектричного скла, побутового скла та автомобільного скла можуть використовуватися алмазні шліфувальні круги, але вимоги до їх виробництва не однакові.
Тому вибір зернистості слід починати з фактичної цілі обробки для кожного застосування.
Фотоелектрична обробка скла часто наголошує на ефективності виробництва, стабільній якості країв і довгостроковій продуктивності шліфування. Обробка великого обсягу може зробити знос коліс і частоту заміни важливими міркуваннями.
Для цього застосування доступний шліфувальний круг для фотоелектричного скла з алмазним зернистістю від 80# до 400#. Продукт може обробляти фотоелектричне скло товщиною від 2 до 18 мм і підтримує різні профілі коліс для вимог шліфування кромок.
Доступний діапазон забезпечує гнучкість, а не прописує одну універсальну зернистість. Виробники можуть враховувати необхідне видалення матеріалу, якість кромки, швидкість шліфування, товщину скла та стан машини при визначенні відповідної специфікації.
Продукт також сумісний із основним обладнанням для обробки фотоелектричного скла, таким як Bottero, KLW, Yihai, Demai та Faborman, що підкреслює важливість узгодження круга з виробничим обладнанням, а також вимоги до абразиву.
Для високопродуктивного виробництва фотоелектричного скла вибір зернистості повинен підтримувати баланс між ефективністю шліфування, якістю краю та терміном служби круга.
Обробка побутового скла може включати обробні центри з ЧПК і різні типи обладнання для обробки скла. Залежно від процесу виробники можуть вимагати поєднання ефективності видалення матеріалу, стабільності розмірів, збереження профілю та обробки країв.
Шліфувальний круг для скла Appliance доступний у алмазних розмірах від 80# до 400#. Цей діапазон підтримує різні вимоги до обробки, включаючи застосування, пов’язані з важким шліфуванням і глибоким різанням, операціями повзучої подачі, а також процеси, де більша увага приділяється якості обробки.
У продукті також використовується вакуумне гаряче спікання при 800–1000 °C і професійне динамічне балансування для підтримки стабільної роботи.
Тому для скла приладу відповідну зернистість слід обирати відповідно до конкретного етапу шліфування та необхідного результату, а не лише відповідно до категорії скла.
Автомобільне скло вводить ще один важливий фактор: геометрію краю.
Хоча розмір зернистості впливає на поведінку абразиву, профіль диска також визначає, як абразив контактує з краєм скла та формує його. Обробка автомобільного скла може включати конфігурації V-подібного типу, круглого краю, сходового краю та плоского краю.
Отже, виробники, які обирають шліфувальні круги для автомобільного скла, повинні враховувати як характеристики абразиву, так і вимоги до профілю.
Це важливе нагадування про те, що зернистість є лише частиною вибору диска. Для додатків, що включають складну геометрію країв, збереження профілю та сумісність обладнання можуть бути однаково важливими.
Систематичний підхід може зробити вибір алмазного шліфувального круга більш надійним, ніж вибір зернистості на основі одного параметра.
Почніть з визначення типу скла, що обробляється.
Фотоелектричне скло, скло для приладів і автомобільне скло можуть мати різні вимоги до виробництва. Знання програми встановлює початковий контекст обробки.
Визначте фактичну товщину скла та чи буде оброблятися скло кількох товщин на одній виробничій лінії.
Товщина впливає на умови шліфування, але її слід враховувати разом із кількістю видаленого матеріалу та необхідною геометрією краю.
Визначте, скільки матеріалу потрібно видалити з краю скла.
Важке шліфування та легка фінішна обробка не повинні автоматично використовувати ту саму специфікацію зернистості. Виробничий процес зі значним видаленням залишків може вимагати більш агресивних специфікацій абразиву, тоді як фінішна операція може потребувати більшого контролю.
Establish the acceptable edge condition before selecting the grit.
Consider:
The required finish helps determine whether the process should prioritize aggressive material removal or more controlled grinding.
Review the machine before finalizing the wheel.
Grinding speed, feed rate, wheel dimensions, spindle configuration, and cooling conditions can all influence wheel performance.
This step is especially important when replacing an existing wheel with a different grit.
After defining the processing requirements, select a suitable grit range and evaluate it under actual production conditions.
The final decision should be based on measurable results such as:
Actual production testing is often more meaningful than choosing a grit solely from a general-purpose recommendation.
Several common assumptions can make grit selection less effective.
These mistakes often occur when manufacturers treat glass grinding wheel grit size as an isolated specification instead of one part of the complete processing system.
No. A finer grit may influence the grinding behavior and can be suitable for applications where controlled edge quality is important, but it cannot guarantee that glass chipping will disappear.
Chipping can result from several interacting factors, including excessive grinding depth, unsuitable feed rate, worn abrasive, machine vibration, poor cooling, incorrect wheel profile, or unstable processing conditions.
This is why changing grit should not be the only response when a production line experiences edge defects.
A better approach is to evaluate the entire grinding process. If the wheel is worn, the grinding parameters are too aggressive, or the machine is generating excessive vibration, changing from a coarse grit to a fine grit may not address the underlying cause.
For manufacturers troubleshooting glass chipping during grinding, grit selection should therefore be considered alongside wheel condition and process parameters.
Ідеальна специфікація шліфувального круга зазвичай є такою, яка забезпечує прийнятний баланс між декількома конкуруючими вимогами, а не максимізує один показник ефективності.
Виробничі середовища великого обсягу, як правило, потребують стабільного видалення матеріалу та передбачуваної продуктивності колеса.
У цих умовах виробники повинні враховувати:
Знімання матеріалу + швидкість подачі + гострота круга + зносостійкість
Більш агресивна зернистість може бути доцільною, коли потрібне значне видалення залишків, але весь круг і процес все одно повинні підтримувати прийнятну якість краю.
Додатки, орієнтовані на точність, можуть приділяти більшу увагу стану краю, стабільності розмірів і точності профілю.
Тут виробники повинні враховувати:
Якість кромки + стабільність шліфування + зернистість + профіль диска
Найдрібніша доступна зернистість не є автоматично правильною відповіддю. Колесо все ще має забезпечувати достатню продуктивність і залишатися стабільним у реальних умовах експлуатації.
Вартість колеса не варто оцінювати лише за ціною покупки.
Шліфувальний круг із вищою початковою вартістю може забезпечити кращу загальну економічність, якщо він забезпечує:
З цієї причини термін служби алмазного шліфувального круга та ефективність шліфування слід розглядати разом при оцінці загальної вартості обробки.
Правильний розмір алмазного зерна для шліфування скла визначається співвідношенням між склом, об’єктом шліфування, машиною та необхідним кінцевим результатом. Не існує універсальної зернистості, яка б забезпечувала найкращу продуктивність для кожного застосування.
Грубіша зернистість може бути розглянута, коли важливі видалення матеріалу та ефективність шліфування, тоді як більш дрібна зернистість може бути більш придатною для контрольованих вимог до обробки. Однак також необхідно оцінити товщину скла, швидкість подачі, глибину шліфування, профіль круга, зв’язок, конфігурацію машини та вимоги до якості краю.
Для фотоелектричного скла вибір зернистості повинен відповідати вимогам великого виробництва, стабільної якості кромки та довговічності круга. Для скла приладів особливо важливим може бути баланс між видаленням матеріалу, стабільністю розмірів і обробкою. Інші сфери застосування, такі як автомобільне скло, можуть вимагати такої ж уваги до профілю колеса та геометрії краю.
Таким чином, найнадійніший підхід полягає в тому, щоб спочатку визначити вимоги до обробки, вибрати відповідний діапазон зернистості та перевірити круг у фактичних умовах виробництва. Цей підхід дозволяє виробникам збалансувати ефективність шліфування, якість кромки та термін служби диска замість того, щоб вибирати зернистість на основі однієї специфікації.