Aug 06,2026
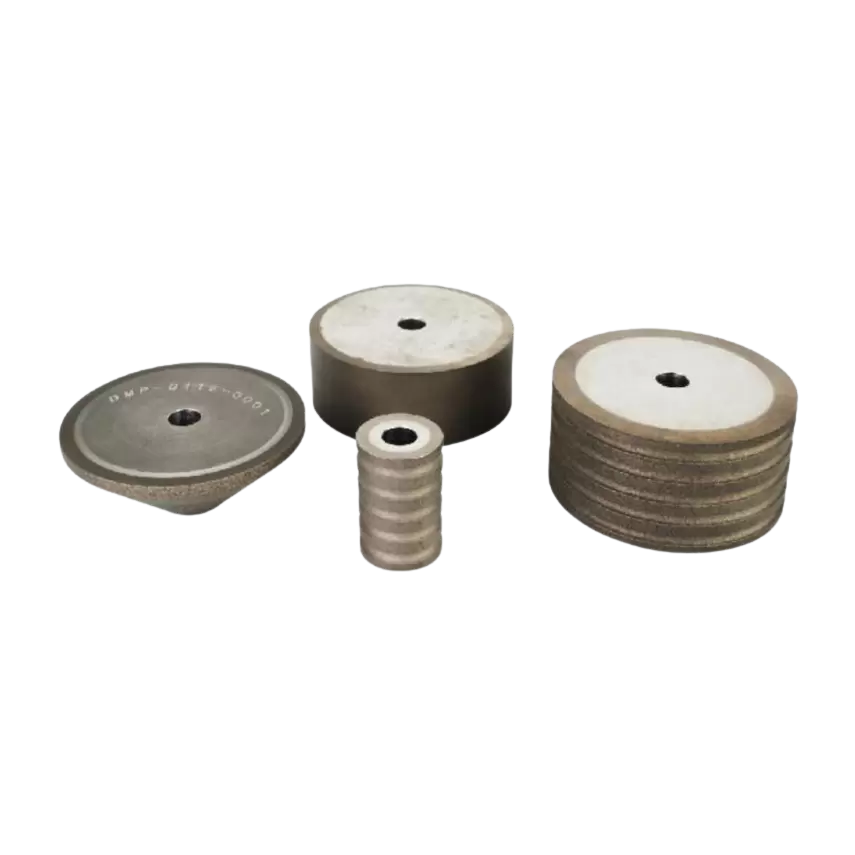
Що таке алмазний шліфувальний круг і як він працює?
Обробка скла у великих обсягах створює постійний тиск на кожну частину виробничої лінії. Коли тисячі скляних панелей щодня проходять через обладнання для обробки кромок і шліфування, навіть невелика втрата ефективності шліфування може призвести до збільшення тривалості циклу, більш частої заміни круга, більшого споживання абразиву та нестабільної якості краю.
Отже, для виробників, які обробляють фотоелектричні, автомобільні, побутові та інші промислові скляні вироби, підвищення ефективності шліфування — це не просто питання збільшення швидкості машини. Шліфувальний круг для скла , параметри шліфування, умови охолоджуючої рідини, стабільність машини, характеристики скла та технічне обслуговування круга мають працювати разом.
Правильний підхід полягає в тому, щоб підвищити ефективність видалення матеріалу, зберігаючи під контролем сколювання, перегрів, вібрацію та знос диска. У цій статті розглядаються основні фактори, що впливають на ефективність шліфування, і пояснюються практичні способи покращення продуктивності при обробці великого обсягу скла.
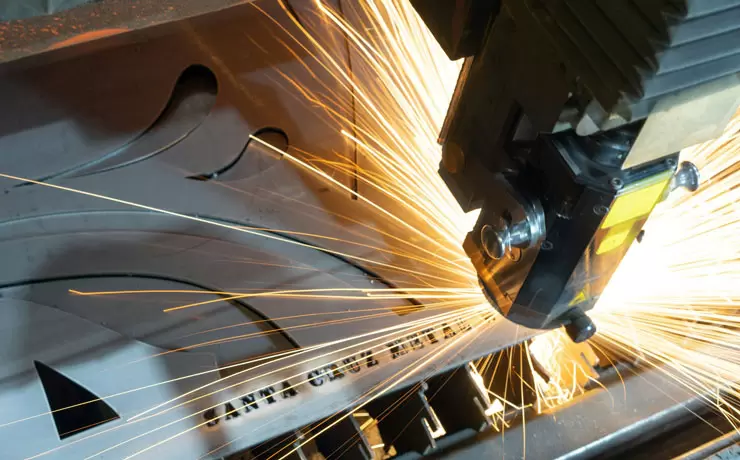
Ефективність подрібнення часто асоціюється зі швидкістю обробки, але ефективність виробництва є більш широким поняттям. Операція шліфування може відбуватися з високою швидкістю подачі, але все ще давати погані загальні результати, якщо круг швидко зношується або потребує частої правки та заміни.
У промисловій обробці скла ефективність можна оцінити за кількома пов'язаними показниками:
Корисний спосіб подумати про ефективність шліфування - це кількість кваліфікованого скла, обробленого за одиницю виробничого часу, і вартість абразиву. Це особливо важливо для ліній великого обсягу, де невелике вдосконалення кожного циклу обробки може дати значний річний приріст.
З цієї причини вибір відповідного шліфувального круга для обробки скла повинен базуватися на повному виробничому процесі, а не на максимальній швидкості шліфування.
Майстерня з невеликим обсягом часто може компенсувати відхилення в процесі за допомогою ручного регулювання. Виробництво у великих обсягах має набагато меншу толерантність до такого підходу.
Безперервне шліфування піддає круг і машину тривалим механічним і термічним навантаженням. У міру того, як виробництво продовжується, зміни профілю коліс, експозиції алмазів, стану охолоджуючої рідини, вібрації машини та позиціонування скла можуть поступово вплинути на готову кромку.
Ситуація стає ще складнішою, коли виробничі лінії обробляють скло різної товщини, розміру або профілю країв.
Наприклад, фотоелектрична обробка скла часто вимагає стабільної якості краю при відносно високих швидкостях подачі. Автомобільне скло може вимагати більш спеціалізованих профілів країв і сумісності обладнання, тоді як скло для побутової техніки може включати вимоги до іншої товщини та розмірів.
Тому мета полягає не просто в тому, щоб різати круг швидше. Мета полягає в тому, щоб створити систему шліфування, в якій круг може зберігати свою ріжучу здатність і геометрію протягом тривалого виробничого циклу.
Шліфувальний круг є однією з найважливіших змінних у процесі. Круг, розроблений для одного застосування скла, може не забезпечувати таку саму продуктивність на іншому матеріалі чи виробничій лінії.
Алмазний абразив широко використовується для шліфування скла через його високу твердість і здатність підтримувати ефективну продуктивність різання. Однак сама по собі якість алмазу не визначає продуктивність круга. Тип з’єднання, зернистість, концентрація, профіль колеса, розміри та виробничий процес впливають на кінцевий результат.
Наприклад, шліфувальний круг для фотоелектричного скла, розроблений для фотоелектричного скла, може потребувати балансу між високою швидкістю подачі, низьким відколом, стабільністю профілю та тривалим терміном служби. Колесо, яке використовується для автомобільного скла, може потребувати іншої геометрії або специфікації відповідно до обладнання для окантовки та профілю скла.
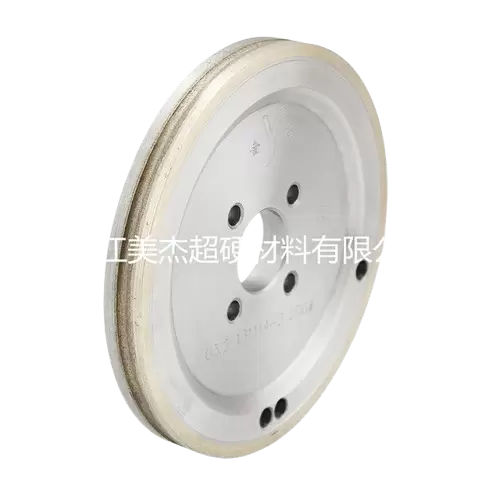
Шліфувальний круг для фотоелектричного скла Meijie призначений для обробки кромок скла з фотоелектричних пристроїв і підтримує скло товщиною від 2 до 18 мм із зернистістю від 80# до 400#. Його спеціальна конструкція робить його більш придатним для виробничих ліній, де важливі як продуктивність, так і якість краю.
Подібним чином шліфувальний круг для побутової техніки можна налаштувати для обробних центрів з ЧПК і різних верстатів для обробки скла, специфікації якого розроблені відповідно до вимог високоефективної обробки краю.
Ключовим моментом є те, що вибір колеса має починатися з програми, машини та цілі обробки, а не із загальної специфікації колеса.
Розмір зернистості алмазу безпосередньо впливає на видалення матеріалу, обробку кромок і поведінку шліфування.
Грубіша алмазна зернистість зазвичай забезпечує сильнішу дію різання та кращу здатність видалення матеріалу. Це може бути корисно, коли потрібно ефективно видалити більшу кількість матеріалу. Для порівняння, більш дрібна зернистість є більш доцільною, коли обробка поверхні та якість країв стають головною проблемою.
Це не означає, що крупнозернистий диск завжди ефективніший. Якщо отримана кромка потребує додаткової обробки або створює надмірні відколи, очевидний приріст швидкості шліфування можна компенсувати подальшою обробкою.
Тому практична виробнича лінія може використовувати різні розміри зернистості для різних етапів шліфування. Грубе шліфування може зосереджуватися на видаленні матеріалу, тоді як наступні стадії шліфування або полірування поступово покращують кінцевий край.
Для виробників, які оцінюють вибір зернистості більш детально, зернистість алмазу для шліфування скла слід враховувати разом із товщиною скла, з’єднанням круга, швидкістю подачі, швидкістю шпинделя та необхідною якістю кромки.
Швидкість подачі є одним із найбільш помітних параметрів шліфування, але збільшення її без урахування потужності круга може швидко створити нові проблеми.
Коли швидкість подачі збільшується, колесо повинно видалити більше матеріалу за менший час. Якщо круг має достатню ріжучу здатність і машина залишається стабільною, продуктивність може зрости. Однак якщо шліфувальна система виходить за межі практичного робочого діапазону, навантаження на колесо, утворення стружки, вібрація та виділення тепла можуть збільшитися.
Ідеальна швидкість подачі залежить від кількох змінних:
Тому виробництво у великих обсягах має бути спрямоване на оптимальну швидкість подачі , а не просто на найвищу можливу швидкість подачі.
Стабільна швидкість подачі, яка створює стабільні кромки протягом усієї виробничої зміни, часто є ціннішою, ніж більш висока настройка, яка часто створює проблеми з якістю.
Глибина шліфування визначає, скільки матеріалу видаляє круг під час кожного проходу. Надмірна глибина шліфування збільшує навантаження на абразив і машину, тоді як невиправдано мала глибина може знизити ефективність виробництва.
Для автоматизованої обробки скла глибина шліфування повинна відповідати кількості кромкового матеріалу, який фактично потрібно видалити.
Якщо процес вимагає значного видалення матеріалу, може бути більш ефективним розподілити видалення матеріалу між кількома етапами шліфування, а не змушувати один круг знімати все відразу.
Цей підхід може допомогти контролювати:
Найкраще налаштування визначається шляхом виробничих випробувань і має оцінюватися разом зі швидкістю подачі та швидкістю шпинделя.
Швидкість шпинделя впливає на поведінку різання алмазним шліфувальним кругом. Однак лише частота обертання шпинделя не дає достатньо інформації, оскільки фактична швидкість поверхні колеса також залежить від діаметра колеса.
Коли діаметр колеса змінюється, швидкість поверхні змінюється, навіть якщо оберти шпинделя залишаються постійними. Це одна з причин, чому параметри помелу слід оцінювати як повний набір, а не налаштовувати окремо.
Для великого обсягу виробництва швидкість шпинделя слід вибирати відповідно до рекомендованого виробником робочого діапазону колеса та характеристик обладнання.
Надмірне налаштування швидкості може сприяти нагріванню, вібрації та абразивному зносу. Занадто низька швидкість може знизити ефективність різання та збільшити навантаження на окремі алмазні частинки.
Метою є збалансований стан різання, за якого абразив залишається активним без зайвого навантаження на круг.
Шліфування скла генерує тепло в зоні контакту між кругом і деталлю. Ефективне керування охолоджуючою рідиною допомагає контролювати це тепло, а також допомагає у видаленні частинок скла із зони шліфування.
При безперервному виробництві якість теплоносія може поступово змінюватися. Забруднення, недостатній потік, заблоковані сопла або неправильне розташування можуть знизити ефективність охолодження.
З цієї причини охолоджуючу рідину не слід розглядати як другорядну проблему.
Система охолодження повинна забезпечувати достатній потік безпосередньо до контактної зони шліфування. Форсунки слід розташовувати так, щоб охолоджувальна рідина досягала фактичної зони шліфування, а не відхилялася обертовим кругом.
Якість води та фільтрація також мають значення. Накопичені частинки скла можуть циркулювати по системі та впливати як на стабільність обробки, так і на стан обладнання.
Стабільна система охолодження може сприяти стабільнішій якості країв і зменшити ризик термічного пошкодження під час тривалого виробництва.
Вібрація є ще однією основною перешкодою для ефективного шліфування скла.
Скло чутливе до локального механічного впливу. Коли під час шліфування виникає вібрація, контакт між кругом і склом стає менш стабільним. Це може призвести до нерівних країв, збільшення відколів, передчасного зносу диска та поганої обробки поверхні.
Балансування круга особливо важливо для високошвидкісного шліфування. Навіть невеликий дисбаланс може стати більш помітним із збільшенням швидкості обертання.
Також слід враховувати жорсткість машини. Ослаблені кріплення, зношені підшипники, нестабільні кріпильні системи або неправильне центрування можуть викликати вібрацію, яку неможливо усунути простою заміною шліфувального круга.
Таким чином, перш ніж підвищувати параметри помелу, виробники повинні перевірити механічний стан усієї системи.
Шліфувальний круг працює не тільки завдяки своїм абразивним характеристикам. Її геометрія повинна залишатися точною протягом усього процесу.
Профільне шліфування особливо чутливе до зміни розмірів. У міру зносу колеса його ефективний профіль може поступово змінюватися. Якщо цю зміну не контролювати, кінцевий край скла може більше не відповідати необхідним розмірам.
Колесо з хорошим збереженням профілю може зменшити частоту виправлень і допомогти підтримувати послідовне виробництво.
Це одна з причин важливості вибору облігацій. Різні системи склеювання забезпечують різні комбінації гостроти різання, зносостійкості та збереження форми.
Для вимогливих застосувань виробники можуть вибрати алмазні профільні шліфувальні круги або диски спеціальної форми відповідно до необхідної геометрії скляної кромки.
Правильний профіль має бути узгоджений з окантовочним верстатом і кінцевою специфікацією скла.
Заміна коліс створює прямий простой. Однак у середовищі великого обсягу виробництва фактична вартість може бути більшою, ніж сама ціна заміни.
Заміна колеса може включати зупинку машини, видалення наявного колеса, встановлення нового, перевірку центрування, балансування системи та перезапуск виробництва. Може знадобитися додаткове налаштування, перш ніж лінія повернеться до стабільного виходу.
Це робить термін служби колеса важливою складовою ефективності виробництва.
Довговічний диск автоматично не є найкращим вибором, оскільки надмірна зносостійкість іноді може зменшити гостроту різу. Більш корисною метою є збалансоване колесо, яке забезпечує достатню гостроту, зберігаючи передбачуваний знос.
Наприклад, шліфувальний круг Meijie для автомобільного скла поєднує алмазний абразив зі сполучною речовиною М-типу для забезпечення гостроти, збереження форми та високого коефіцієнта шліфування. Його конструкція призначена для вимогливих додатків обробки автомобільного скла, де важлива стабільна продуктивність протягом тривалих періодів виробництва.
Чекати, доки шліфувальний круг утворить помітно погані краї, не є ефективною стратегією обслуговування.
Знос круга часто можна визначити за змінами в поведінці шліфування. Збільшення навантаження на шпиндель, зміни звуку шліфування, сильніша вібрація, зменшення видалення матеріалу або поступове погіршення якості кромки — усе це може вказувати на те, що стан круга потребує уваги.
Виробничі бригади можуть створювати пункти практичного моніторингу на базі власного обладнання.
Наприклад, оператори можуть реєструвати споживання коліс, довжину обробленого скла, якість краю та інтервали заміни. З часом ці записи дають чіткішу картину фактичних характеристик коліс.
Ця інформація також може допомогти визначити, чи справді зміна специфікації колеса підвищує продуктивність.
Виробництво великих обсягів залежить від повторюваності. Шліфувальний круг не може компенсувати погане обслуговування обладнання.
Регулярне обслуговування повинно охоплювати систему кріплення круга, шпиндель, підшипники, систему охолодження, пристосування та інші компоненти, які безпосередньо впливають на стабільність шліфування.
Просте технічне обслуговування може допомогти запобігти невеликим механічним проблемам, які переростуть у виробництво.
Основні сфери включають:
Maintenance intervals should be based on actual production conditions. A machine operating continuously at high feed rates may require more frequent inspection than equipment used intermittently.
Grinding parameters should never be considered independently of the wheel.
For example, changing from a coarse-grit wheel to a fine-grit wheel changes the cutting behavior. Increasing feed rate changes the load on the abrasive. Increasing spindle speed changes wheel surface speed. Altering grinding depth changes the amount of material removed per pass.
Each adjustment can affect the others.
| Grinding factor | Main influence | Potential issue when excessive |
|---|---|---|
| Feed rate | Production throughput | Higher load and chipping |
| Grinding depth | Material removal | Excessive wheel load |
| Spindle speed | Cutting conditions | Heat or vibration |
| Grit size | Cutting and finish | Poor finish or low removal rate |
| Coolant flow | Heat and debris control | Thermal instability |
This is why process optimization should be performed systematically rather than by making several changes simultaneously.
A controlled trial makes it easier to identify which parameter actually improves performance.
Different glass industries have different priorities.
Photovoltaic glass production emphasizes high throughput and stable edge quality. Large production volumes make wheel life and processing speed particularly important.
A properly specified photovoltaic glass grinding wheel can support high-speed edge processing while maintaining dimensional stability. Meijie's PV grinding wheel, for example, is designed for edge grinding speeds of approximately 10–18 meters per minute in applicable production conditions and offers multiple grit and profile options.
The correct wheel should still be selected according to the actual machine, glass thickness, edge geometry, and process requirements.
Automotive glass can involve curved shapes, specific edge profiles, and demanding dimensional requirements. Grinding consistency is therefore important not only for appearance but also for downstream assembly.
An automotive glass grinding wheel with appropriate profile retention and equipment compatibility can help maintain stable edge processing during long production runs.
The wheel specification should be matched to the edging machine rather than selected only according to nominal wheel dimensions.
Home appliance glass often requires a clean, consistent edge appearance combined with efficient production. CNC machining centers and automated edging equipment place additional emphasis on dimensional stability and repeatability.
Шліфувальний круг для кромок побутової техніки, розроблений для відповідної товщини скла, машини та етапу шліфування, може допомогти підтримувати постійний результат, зменшуючи непотрібну заміну круга.
Підвищення ефективності шліфування не обов’язково потребує серйозних змін у всій виробничій лінії. У багатьох випадках значні переваги приходять від виправлення кількох менших факторів.
Почніть з вимірювання поточного процесу. Записуйте швидкість подачі, швидкість обертання шпинделя, глибину шліфування, термін служби круга, довжину обробленого скла, якість краю та час простою, пов’язаний із заміною круга.
Далі визначте найбільше джерело неефективності. Якщо заміна коліс часта, зосередьтеся на специфікації коліс і їх зносі. Якщо головною проблемою є сколювання кромки, перегляньте розмір зерна, швидкість подачі, глибину шліфування та умови охолоджуючої рідини. Якщо швидкість виробництва обмежена, перевірте, чи можуть колесо та машина безпечно підтримувати вищу швидкість подачі.
Лише після того, як базова лінія стане ясною, параметри виробництва слід змінювати.
Практичний цикл оптимізації може відбуватися в такій послідовності:
Виміряти → визначити обмежуючий фактор → скоригувати одну змінну → оцінити результати → стандартизувати покращене налаштування.
Такий підхід зменшує кількість непотрібних проб і помилок і створює більш надійну основу для виробничих рішень.
Може виникнути спокуса оцінити шліфувальний круг, запитавши, як швидко він може обробляти скло. Для великого виробництва це лише частина рівняння.
Припустимо, колесо працює з високою швидкістю подачі, але його потрібно часто міняти через швидкий знос. Виробнича лінія може втратити більше часу під час заміни круга, ніж отримати від швидшого шліфування.
Той самий принцип стосується якості країв. Якщо більш висока швидкість шліфування створює додаткове утворення стружки та потребує повторної обробки або вторинної обробки, фактична ефективність виробництва може знизитися.
Більш корисною метою є стабільно висока продуктивність .
Це означає підтримку розумного балансу між швидкістю обробки, терміном служби диска, якістю кромки, стабільністю машини та вимогами до обслуговування.
Підвищення ефективності обробки великого обсягу скла є завданням оптимізації процесу, а не одним налаштуванням параметра. Шліфувальний круг для скла , швидкість подачі, глибина шліфування, швидкість шпинделя, охолоджуюча рідина, стан машини та обслуговування круга впливають на кінцевий результат.
Для виробників найбільш практичною стратегією є встановлення стабільної базової лінії, визначення основного виробничого обмеження, а потім оптимізація відповідних змінних по черзі. Не менш важливим є вибір круга для конкретного застосування, особливо при обробці скла для фотоелектричних, автомобільних або побутових приладів.
Добре підібраний шліфувальний круг у поєднанні з контрольованими параметрами обробки може забезпечити стабільніші кромки, довший термін служби круга, менше перерв і кращу загальну економіку виробництва.