Sep 24,2026
Як вибрати шліфувальну головку для обробки отворів для напівпровідникової кераміки?
Обробка скла висуває високі вимоги до якості краю, точності розмірів і стабільності виробництва. Покривне скло для дисплеїв транспортних засобів, сенсорних панелей OGS (One Glass Solution), панелей приладів LCD і промислових дисплеїв керування часто вимагає точної обробки країв і кутів, де незначні дефекти можуть вплинути на збірку, зовнішній вигляд або надійність готового компонента. У цих сферах застосування шліфувальний круг є не просто витратним інструментом для видалення матеріалу. Його абразивні характеристики, структурна стабільність, тепловіддача та сумісність з технологічним обладнанням впливають на кінцевий результат.
Порівняно зі звичайним шліфуванням скла, обробка краю скла вимагає більш ретельного контролю сколів, мікротріщин, обробки поверхні та геометрії краю. Тонке скло також забезпечує менший допуск до надмірного зусилля шліфування або нестабільних умов обробки. Для виробників, які використовують автоматизоване або високошвидкісне обладнання для обробки кромок, відповідний шліфувальний круг для демонстраційного скла повинен підтримувати гостроту різання та стабільність розмірів протягом усього безперервного виробництва.
У цій статті розглядаються основні фактори, які визначають продуктивність шліфувального круга при обробці кромки скла дисплея, включаючи гостроту круга, контроль сколювання, розсіювання тепла, видалення стружки, зносостійкість, сумісність машини та параметри обробки. Ці фактори забезпечують практичну основу для оцінки шліфувальних кругів для прецизійного застосування скла для дисплеїв.
Дисплейне скло використовується в програмах, де візуальна якість і точність розмірів тісно пов’язані. Покривне скло дисплея транспортного засобу, сенсорні панелі OGS, РК-панелі приладів і центральні екрани керування можуть містити вигнуті кути, чіткі профілі країв або кінцеві краї, які вимагають контрольованого шліфування перед наступним складанням або обробкою.
Характеристики заготовки безпосередньо впливають на вимоги до шліфувального круга. Тонкі скляні секції особливо чутливі до надмірних механічних навантажень. Невідповідний диск або нестабільний процес можуть спричинити відколи краю, мікротріщини, відхилення розмірів або невідповідний профіль краю. Ці дефекти не завжди можуть бути помітні відразу після шліфування, але вони можуть створити проблеми під час наступних процесів, таких як очищення, покриття, склеювання або складання.
З цієї причини шліфування скла дисплея зазвичай вимагає поєднання ефективного видалення матеріалу та контрольованого пошкодження поверхні. Коло, яке швидко видаляє матеріал, але створює надмірне нагрівання або пошкодження країв, не є надійним виробничим рішенням. Метою обробки є підтримка відповідного балансу між ефективністю видалення, цілісністю краю, точністю розмірів і стабільністю інструменту.
Якість країв є одним із найважливіших факторів у точній обробці скла дисплея. Шліфування має видаляти необхідну кількість матеріалу, одночасно обмежуючи відколи та інші форми пошкодження краю.
На сколювання можуть впливати абразивні характеристики, стан круга, глибина шліфування, швидкість подачі, швидкість шпинделя та конструктивний дизайн круга. Коли абразивна дія стає нестабільною, уздовж обробленого краю можуть розвинутися локальні пошкодження. Для тонкого скла дисплея ці дефекти можуть бути особливо значними, оскільки доступного матеріалу менше, щоб витримати агресивне шліфування.
Таким чином, відповідний шліфувальний круг із рідкокристалічного скла потребує постійного різання по всій робочій поверхні. Стабільний вплив абразиву допомагає підтримувати передбачуване видалення матеріалу та зменшує раптові зміни сили шліфування під час виробництва.
Багато компонентів дисплея потребують точних розмірів країв, щоб досягти належного вирівнювання з корпусами, сенсорними модулями, оптичними компонентами чи іншими структурними частинами. Шліфувальний круг повинен достатньо добре зберігати свій робочий профіль, щоб підтримувати необхідну геометрію протягом виробничого циклу.
Знос круга може поступово змінити ефективний профіль шліфування. Якщо цю зміну не контролювати, оператори можуть помітити збільшення варіації розмірів, навіть якщо налаштування машини залишаються незмінними. Отже, зносостійкість диска та стабільність профілю є важливими факторами поряд із початковою продуктивністю різання.
Виробникам скла також необхідно збалансувати точність і пропускну здатність. Автоматичні лінії обробки кромок можуть працювати безперервно, що робить продуктивність круга протягом тривалих періодів виробництва важливішою, ніж лише початковий результат шліфування.
Шліфувальний круг, який поєднує різке різання з ефективним видаленням стружки, може зменшити непотрібний опір шліфуванню. Стабільна продуктивність може також зменшити частоту заміни коліс, регулювання та переривання процесу, сприяючи стабільнішому виробництву.
Продуктивність шліфувального круга при обробці вітринного скла залежить від кількох взаємопов’язаних характеристик. Жодна властивість не визначає, чи підходить колесо. Абразивна система, структура круга, умови обробки та конфігурація машини повинні працювати разом.
Основні фактори, які потрібно оцінити, включають:
Ці фактори слід оцінювати відповідно до фактичної заготовки, стадії обробки та виробничих вимог, а не покладатися на одну специфікацію.
Гострота напряму впливає на характеристики різання шліфувального круга. Алмазні абразиви з відповідними характеристиками різання можуть ефективно видаляти скло, одночасно обмежуючи силу шліфування, необхідну для видалення матеріалу.
Для застосувань зі скла дисплея чіткість має значення не тільки зі швидкістю обробки. Коло, яке забезпечує ефективне різання, може підтримувати більш плавну обробку країв і запобігати надмірному зусиллю, яке може призвести до пошкодження краю. Стабільна гострота особливо важлива при обробці тонкого скла або виконанні точного кутового шліфування.
У той же час надмірний акцент на початковій різкості може ввести в оману. Якщо абразивна структура швидко втрачає здатність до різання, круг може генерувати зростаючий опір шліфуванню в міру продовження виробництва. Тому ефективність колеса слід оцінювати протягом періоду його служби, а не лише під час початкової експлуатації.
Низьке утворення сколів є основною вимогою до шліфувальних кругів для дисплея. Пошкодження країв може вплинути як на зовнішній вигляд, так і на механічну цілісність обробленого компонента.
Тут важливий зв'язок між колесом і умовами процесу. Абразивні властивості, структура канавок, глибина шліфування, швидкість подачі та охолодження впливають на взаємодію між кругом і склом. Стабільна конструкція круга може допомогти підтримувати послідовне шліфування замість створення нерегулярних умов контакту.
Для виробників, які мають справу з вимогливими додатками відображення, оцінка повинна включати фактичну якість краю після обробки, а не зосереджуватися лише на швидкості шліфування.
Накопичення тепла може стати проблемою під час безперервного високошвидкісного шліфування. Скло має обмежену толерантність до локального термічного навантаження, тоді як уламки від шліфування можуть заважати контакту між абразивною поверхнею та заготовкою.
Ефективне видалення стружки допомагає тримати зону шліфування чистою. Щільна та рівномірна структура зуба може забезпечити шляхи для шліфування сміття та охолодження під час обробки, зменшуючи можливість накопичення сміття, що впливає на поверхню обробки.
Цей фактор стає все більш важливим, коли виробнича лінія працює на високих швидкостях шпинделя або безперервно обробляє кілька компонентів. Розсіювання тепла та відведення стружки слід розглядати разом, оскільки обидва впливають на стабільність зони шліфування.
Шліфувальний круг поступово змінюється в міру витрачання абразивного матеріалу. Надмірне або нерівномірне зношування може змінити профіль колеса та, як наслідок, розміри кромки.
Тому для прецизійного скла дисплея зносостійкість слід розглядати у зв’язку зі стабільністю розмірів. Колесо з передбачуваною поведінкою зносу легше керувати в рамках встановленого виробничого процесу, оскільки зміни в геометрії кромки легше контролювати.
Метою не обов’язково є максимізація теоретичного терміну служби круга за рахунок продуктивності різання. Кращим підходом є досягнення практичного балансу між ефективністю різання, якістю кромки, відповідністю розмірів і частотою заміни.
| Фактор шліфувального круга | Важливість у обробці дисплея |
|---|---|
| Різкість | Підтримує ефективне видалення матеріалу та контрольовану силу шліфування |
| Контроль сколювання | Допомагає зберегти цілісність країв і зменшити дефекти обробки |
| Тепловіддача | Обмежує накопичення тепла під час безперервного помелу |
| Видалення стружки | Зберігає зону шліфування чистою та підтримує стабільну обробку |
| Зносостійкість | Допомагає підтримувати продуктивність колеса протягом тривалих виробничих циклів |
| Стабільність розмірів | Підтримує узгоджені розміри та профілі країв |
Різні етапи обробки кромки скла висувають різні вимоги до шліфувального круга. Круг, який використовується для агресивного видалення матеріалу, не обов’язково має такі ж вимоги, як той, який використовується для точної обробки.
Шліфування кутів зазвичай вимагається, коли скло дисплея має певну геометрію кутів або фігурні краї. Колесо повинно відповідати необхідному профілю, зберігаючи стабільне знімання матеріалу.
У цій операції чіткість і стабільність профілю тісно пов'язані. Недостатня ріжуча здатність може збільшити опір шліфуванню, а нестабільна геометрія круга може викликати відхилення в готовому куті. Контроль над сколюванням також важливий, оскільки кутові ділянки можуть концентрувати механічні навантаження під час обробки.
Для кришки скла дисплея автомобіля та подібних компонентів шліфувальний круг повинен забезпечувати послідовний контакт зі склом по всій геометрії кута, а не працювати належним чином лише на прямих краях.
Шліфування кінцевої кромки вимагає ретельного контролю за розмірами кромки та якістю поверхні. Невеликі варіації розмірів можуть стати значними, коли скляний компонент повинен точно підходити до іншого вузла.
Круг повинен зберігати постійну абразивну дію та стабільну геометрію протягом усього циклу обробки. Швидкість подачі та глибину шліфування також необхідно контролювати, щоб видалення матеріалу залишалося передбачуваним.
Отже, високоякісний шліфувальний круг для дисплея має підтримувати як точність кромки, так і стабільне виробництво, а не оптимізувати лише максимальну швидкість знімання.
Чорнове та чистове шліфування мають різні цілі. Грубе шліфування більшою мірою зосереджується на ефективному видаленні матеріалу, тоді як чистове шліфування приділяє більшу увагу якості кромок, точності розмірів і стану поверхні.
Інтегроване рішення для чорнової обробки може спростити обробку, коли застосування вимагає як ефективного видалення, так і контрольованої чистової обробки. Однак фактичні умови шліфування все ще потрібно узгодити з конструкцією круга, товщиною скла, обладнанням і швидкістю виробництва.
| Етап обробки | Основні вимоги до шліфування |
|---|---|
| Шліфування кутів | Точність профілю, різкість, стабільне зняття матеріалу |
| Шліфування кінцевої кромки | Низький рівень відколів, консистенція розмірів, контрольована якість краю |
| Грубе шліфування | Ефективне видалення матеріалу, відведення стружки, зносостійкість |
| Завершити шліфування | Якість поверхні, точність кромок, стабільність розмірів |
Вибір шліфувального круга не слід відокремлювати від конфігурації машини. Круг може мати відповідні абразивні характеристики, але все одно давати незадовільні результати, якщо його розміри, монтажна конфігурація або робочий діапазон не відповідають обладнанню.
Для автоматизованого окантовування скла дисплея виробники повинні оцінити зв’язок між колесом і шпинделем верстата, системою кріплення, швидкістю обертання та методом обробки. Геометрія канавки також може впливати на стан контакту між колесом і склом.
Швидкісна техніка висуває додаткові вимоги до стійкості коліс. Зі збільшенням швидкості обертання шпинделя колесо має підтримувати надійну роботу без надмірної вібрації чи нестабільного контакту. Тому правильний динамічний баланс, точність монтажу та сумісність обладнання стають важливими елементами загального процесу шліфування.
Машини для подвійної кромки є ще одним важливим моментом. Коли один і той же тип колеса використовується в обладнанні різних виробників, сумісність розмірів і монтажу слід перевіряти, а не припускати.
Наприклад, шліфувальний круг, призначений для точної обробки скла дисплея, може мати невеликий діаметр круга та певні розміри хвостовика, щоб відповідати компактному обладнанню для кромок. Ці механічні характеристики так само актуальні для практичного застосування, як і абразивні характеристики.
Отже, найнадійніша оцінка розглядає разом три елементи:
характеристики заготовки + шліфувальний круг + обробне обладнання
Ігнорування будь-якого з цих елементів може призвести до суперечливих результатів.
Параметри обробки визначають, як шліфувальний круг взаємодіє зі склом. Навіть добре сконструйований круг може дати суперечливі результати, якщо швидкість шпинделя, швидкість подачі, глибина шліфування або умови охолодження погано підходять для застосування.
Швидкість шпинделя впливає на поведінку абразивного різання, силу шліфування, виділення тепла та ефективність виробництва. Високошвидкісна кромка може покращити пропускну здатність, але вона також підвищує важливість стабільності колеса та керування теплом.
A representative precision display glass grinding application may operate within a spindle speed range of 18,000–32,000 r/min. The appropriate operating point depends on the equipment, wheel design, glass characteristics, and processing objective.
The maximum available machine speed should not automatically be treated as the optimum production setting. Process stability and finished edge quality remain essential evaluation criteria.
Feed rate determines how quickly the workpiece moves through the grinding zone. A higher feed rate can increase throughput, but it may also increase grinding load if the wheel and other parameters are not properly matched.
For the referenced display glass grinding application, a feed rate range of 300–1200 mm/min is available. The actual setting should be determined through process testing and adjusted according to glass thickness, grinding depth, wheel condition, and desired edge quality.
Grinding depth determines the amount of material removed during each grinding pass. Excessive depth can increase grinding force and thermal load, while insufficient depth may reduce production efficiency.
A representative range for precision display glass processing is 0.1–0.5 mm, with conditions divided between rough and finish grinding. This distinction is useful because roughing and finishing have different performance priorities.
When evaluating process parameters, manufacturers should consider:
The goal is to establish a stable processing window rather than maximize one parameter independently.
Selecting a grinding wheel for display glass requires more than comparing abrasive type or grit size. Engineering teams and procurement departments should evaluate the complete application.
The first consideration is the workpiece. Glass thickness, edge geometry, component design, and application requirements determine the degree of precision and damage control required. Vehicle display cover glass, OGS touch panels, and industrial control display glass may have different processing requirements even though all fall within the broader display glass category.
The second consideration is the processing stage. Corner grinding, terminal edge grinding, rough grinding, and finish grinding place different demands on wheel sharpness, profile retention, material removal efficiency, and surface quality.
The third consideration is the equipment. Spindle speed, machine type, wheel mounting dimensions, groove structure, feed rate, and cooling conditions should all be checked before selecting a wheel. Compatibility with automated double edging equipment is particularly important for manufacturers operating continuous production lines.
Четверте міркування — узгодженість виробництва. Круг, який забезпечує відмінний результат на перших кількох заготовках, але швидко змінюється під час використання, може створити більше проблем із керуванням процесом, ніж круг зі стабільною, передбачуваною продуктивністю.
| Вимога | Що оцінити |
|---|---|
| Високошвидкісна обробка | Стабільність колеса, відведення тепла та видалення стружки |
| Точна окантовка | Різкість, збереження профілю та стабільність розмірів |
| Обробка тонкого скла | Контроль сколювання та сили шліфування |
| Безперервне виробництво | Поведінка до зношування, постійність і ефективність обслуговування |
Таким чином, практичний процес відбору повинен порівнювати фактично оброблені зразки, якість кромки, результати розмірів, швидкість виробництва та споживання коліс. Це надає більше корисної інформації, ніж ізольована оцінка специфікацій.
Для прецизійного застосування скла для дисплеїв шліфувальний круг повинен збалансувати ефективність різання з контрольованим видаленням матеріалу та стабільною роботою. Гострі алмазні абразиви можуть підтримувати ефективне окантовування, тоді як відповідний структурний дизайн допомагає керувати теплом і шліфувальним сміттям під час безперервної обробки.
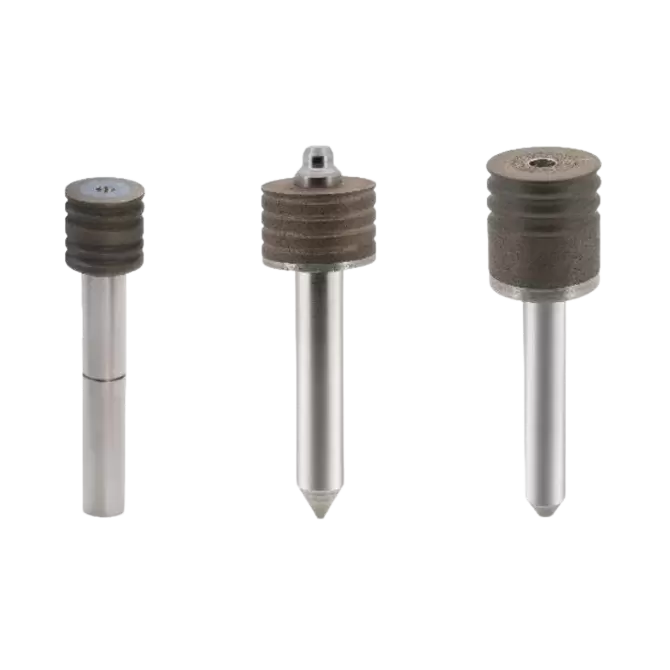
Шліфувальні круги Meijie для скла дисплеїв розроблені для точної обробки скла в індустрії дисплеїв транспортних засобів, включаючи скло дисплеїв транспортних засобів, сенсорні панелі OGS, панелі приладів LCD і екрани дисплеїв промислового керування. Додаток охоплює кутове шліфування та точне шліфування кінцевих країв із підтримкою інтегрованих рішень для чорнового та кінцевого шліфування.
Колесо розроблено відповідно до кількох вимог, які обговорюються в цій статті. Його алмазний абразивний склад забезпечує високу гостроту різання, підтримуючи ефективну та гладку кромку. Щільна і рівномірна структура зуба сприяє розсіюванню тепла і відводу стружки, допомагаючи підтримувати більш стабільну зону шліфування під час обробки. Також враховується сумісність обладнання, оскільки круг призначений для подвійно-обрізних машин різних виробників.
Доступні технічні характеристики включають діаметри коліс 10–15 мм, діаметри хвостовика 6 мм і 10 мм, а також конфігурації канавок у формі трапеції, U-подібної форми або без канавок. Діапазон зернистості становить 400#–1200#, тоді як згадана заявка охоплює товщину скла, включаючи 0,5T, 0,7T і 1,1T.
Для умов обробки параметри продукту вказують на швидкість обертання обладнання 18 000–32 000 об/хв, швидкість подачі 300–1200 мм/хв і глибину шліфування 0,1–0,5 мм, розподілену між чорновим і чистовим шліфуванням. Ці специфікації є довідковими для застосувань, які потребують контрольованої обробки країв на тонкому склі дисплея.
Однак відповідне колесо завжди слід вибирати відповідно до фактичного матеріалу скла, геометрії краю, конфігурації обладнання та необхідного результату обробки. Специфікації продукту є відправною точкою; валідація процесу визначає остаточні робочі умови.
Обробка краю скла вимагає вищого рівня контролю, ніж звичайне видалення скляного матеріалу. Чіткість, контроль над сколюванням, розсіювання тепла, видалення стружки, стійкість до зношування, стабільність розмірів і сумісність із машиною – усе це сприяє якості та стабільності готової кромки.
Вимоги також відрізняються залежно від етапу обробки. Кутове шліфування вимагає стабільного контролю профілю, кінцеве шліфування вимагає узгодженості розмірів і малого пошкодження краю, тоді як грубе та чистове шліфування надають різні пріоритети видаленню матеріалу та якості поверхні.
Параметри обробки необхідно враховувати разом із характеристиками коліс. Швидкість шпинделя, швидкість подачі, глибина шліфування, охолодження та конфігурація обладнання можуть змінити взаємодію між кругом і склом. Таким чином, технічно придатний шліфувальний круг для дисплея є таким, який відповідає повній системі обробки, а не обраному з однієї специфікації.
Для виробників транспортних дисплеїв, сенсорних панелей OGS, РК-компонентів і промислових дисплеїв управління оцінка колеса відповідно до фактичних вимог до заготовки та умов виробництва забезпечує більш надійну основу для досягнення стабільної якості кромки, ефективної обробки та стабільних результатів розмірів.