Sep 18,2026
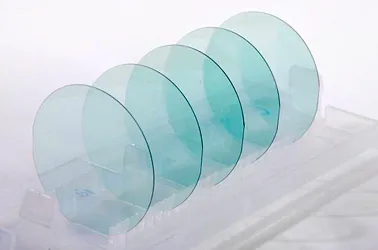
Чому шліфування пластин SiC важче?
Обробка скляної кромки з ЧПУ висуває вищі вимоги до абразивних інструментів, ніж звичайні операції шліфування скла. Обробні центри можуть забезпечувати точне переміщення, повторюване позиціонування та контрольовані траєкторії обробки, але ці переваги можна перетворити на стабільну обробку кромок лише тоді, коли шліфувальний круг надійно працює протягом усієї операції. Гострота круга, зносостійкість, стабільність розмірів, контроль сколів і сумісність з верстатом впливають на кінцевий результат.
Для виробників, які обробляють дисплейне скло, архітектурне скло, промислове скло або інші прецизійні скляні компоненти, вибір шліфувального круга слід розглядати як частину повної системи обробки. Круг, який добре працює на одному верстаті чи специфікації скла, може не дати такого ж результату за іншої конфігурації шпинделя, швидкості подачі, товщини скла чи профілю краю.
У цій статті розглядаються основні вимоги до шліфувального круга для обробки скляної кромки з ЧПУ , включаючи продуктивність круга, фізичні характеристики, сумісність обладнання, умови експлуатації та вибір для конкретного застосування. Мета полягає в тому, щоб надати практичну технічну довідку для виробників, які оцінюють шліфувальні круги для обробних центрів з ЧПК.
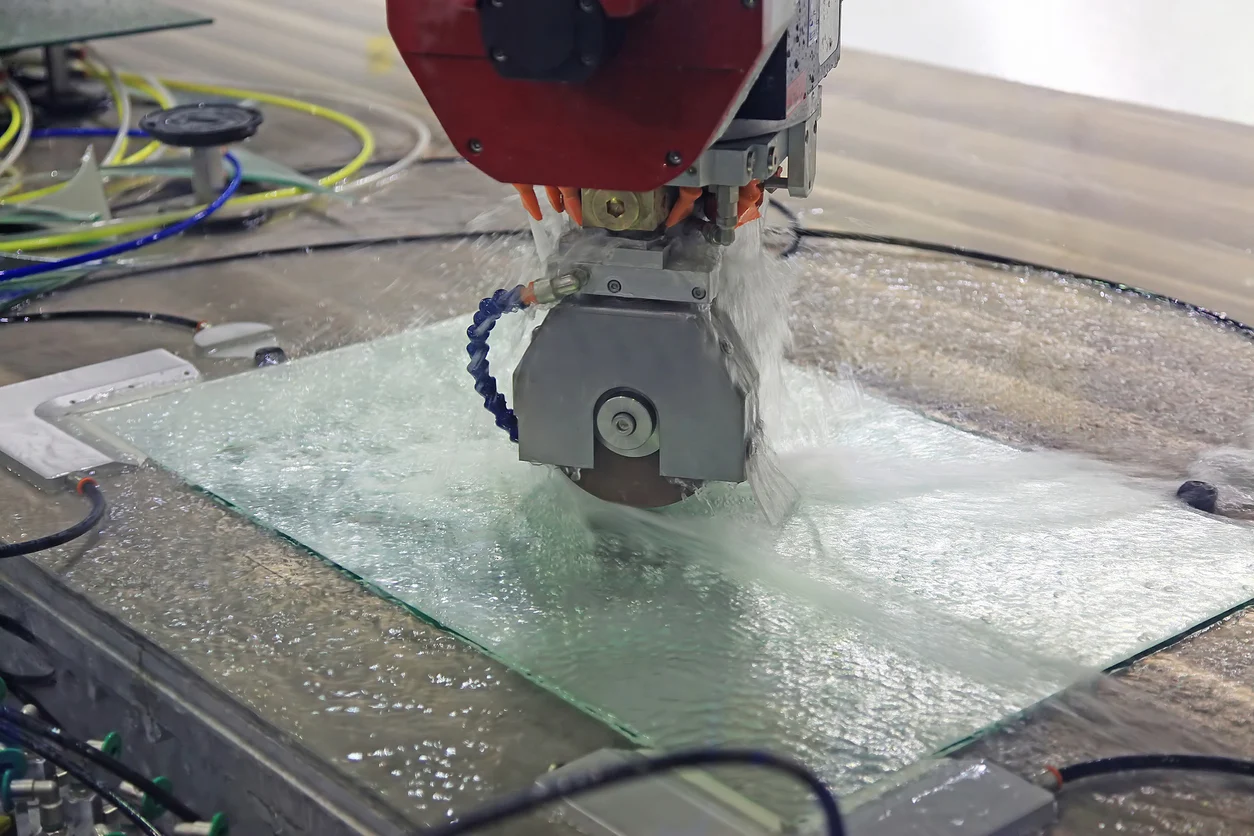
Обробка скляної кромки з ЧПУ поєднує контрольований рух машини з видаленням абразивного матеріалу. На відміну від основної операції прямолінійного шліфування, обробний центр може виконувати кілька операцій на одній заготовці, включаючи шліфування кромок, профілювання, зняття фаски, обробку контуру та інші точні операції. Тому шліфувальний круг повинен підтримувати передбачувану поведінку різання, дотримуючись запрограмованої траєкторії.
Точність розмірів є однією з основних вимог. Готовий край може відповідати певному профілю, ширині, радіусу або геометричному допуску. Будь-яка зміна діаметра круга, профілю або поведінки різання під час виробництва може вплинути на фактичну глибину видалення. Для великосерійного виробництва навіть невелика зміна, що повторюється на сотнях або тисячах заготовок, може призвести до неприйнятних відмінностей у розмірах.
Не менш важлива цілісність краю. Скло дуже чутливе до локальних сил шліфування, ударів, вібрації та надмірного тепла. Погано підібрані абразивні інструменти можуть призвести до надмірного відколу краю скла, мікродефектів або навіть повного розбиття. Ці дефекти можуть стати особливо значними, коли оброблене скло використовується для застосувань, де важливий зовнішній вигляд, точність складання або подальші процеси покриття та склеювання.
Також слід враховувати швидкість обробки. Обробні центри з ЧПК часто обирають через їх здатність підтримувати ефективні та повторювані виробничі цикли. Шліфувальний круг із недостатньою гостротою може потребувати меншої швидкості подачі або кількох проходів для досягнення необхідного стану кромки. Навпаки, абразивний інструмент, який агресивно видаляє матеріал, але нестабільний, може збільшити відколи та зміну розмірів.
З цієї причини відповідний шліфувальний круг повинен збалансувати декілька вимог до продуктивності, а не максимізувати одну характеристику. Гостроту, зносостійкість, низьке сколювання, стабільність розмірів і стабільну роботу при необхідній швидкості шпинделя слід оцінювати разом.
Продуктивність шліфувального круга безпосередньо впливає на взаємодію між абразивним інструментом і скляною поверхнею. Для додатків з ЧПК найважливіші характеристики тісно пов’язані з ефективністю різання, якістю кромок і узгодженістю процесу.
| Вимоги до шліфувального круга | Важливість в обробці скла з ЧПУ |
|---|---|
| Різкість | Підтримує ефективне видалення матеріалу та підтримує стабільну силу різання |
| Зносостійкість | Зберігає продуктивність колеса під час розширених виробничих циклів |
| Низьке сколювання | Допомагає зберегти цілісність країв і зменшити розбиття скла |
| Стабільність розмірів | Підтримує узгоджені розміри та профілі країв |
| Тепловіддача | Обмежує накопичення тепла під час безперервного помелу |
| Видалення стружки | Зберігає зону шліфування чистою та підтримує стабільне різання |
| Динамічний баланс | Зменшує вібрацію під час роботи на високій швидкості |
Гострота шліфувального круга визначає, наскільки ефективно абразивні зерна зчеплюються зі скляною поверхнею. Гострий круг може видалити матеріал із контрольованим різанням замість того, щоб покладатися на надмірний тиск шліфування. Це важливо для обробки з ЧПК, оскільки стабільне видалення матеріалу дозволяє запрограмованому шляху обробки давати більш передбачувані результати.
Алмаз широко використовується для шліфування скла через його високу твердість і ріжучу здатність. Концентрація абразиву, характеристики зерна та система з’єднання також впливають на те, як ріжуча поверхня поводиться під час використання круга. Правильно сконструйоване колесо має зберігати достатню ріжучу здатність протягом усього робочого циклу, а не ставати поступово менш ефективним після короткого періоду експлуатації.
Верстат з ЧПК може повторювати ту саму програму обробки з високою позиційною точністю, але сам шліфувальний круг є витратним матеріалом. У міру зносу колеса його ефективний діаметр і робочий профіль можуть змінюватися. Якщо ця зміна є значною, фактична глибина шліфування та геометрія краю можуть поступово відійти від запланованих специфікацій.
Тому зносостійкість тісно пов'язана з відповідністю розмірів. Коло зі стабільним зносом може зберігати свої робочі характеристики протягом більш тривалого періоду виробництва, зменшуючи частоту заміни або корекції інструменту.
Тривалий термін служби також безпосередньо впливає на експлуатаційні витрати. Часта заміна коліс збільшує використання витратних матеріалів і призводить до додаткових простоїв машини. Для безперервної обробки скла вартість шліфувального круга, отже, слід оцінювати як за його початковою ціною, так і за його продуктивністю протягом повного виробничого циклу.
Шліфувальний круг повинен ефективно видаляти скло, не створюючи надмірного механічного навантаження на край. Низький рівень сколів особливо важливий, коли готовий компонент має суворі вимоги до зовнішнього вигляду або розмірів.
Ефективність стружки залежить від кількох факторів, включаючи характеристики абразиву, стан круга, глибину шліфування, швидкість подачі, охолодження та стабільність машини. Сам по собі вибір круга не може усунути кожне джерело дефектів країв, але відповідний абразивний інструмент може забезпечити більш контрольований інтерфейс шліфування.
Також важлива стабільна геометрія коліс. Якщо робочий профіль швидко змінюється через знос, умови контакту між кругом і склом можуть змінитися під час виробництва, потенційно вплинувши як на геометрію краю, так і на якість поверхні.
Безперервне шліфування генерує тепло в зоні контакту. Якщо тепло неможливо ефективно контролювати, між склом і абразивом може виникнути нестабільний стан. Адекватне охолодження та безперешкодне видалення стружки допомагають підтримувати шліфувальну зону чистішою та зменшують накопичення тепла та абразивного сміття.
Конструкція колеса також сприяє відведенню стружки. Відповідна зубна або абразивна структура може забезпечити достатній простір для того, щоб шліфувальні уламки залишили зону контакту. Це особливо актуально при високошвидкісній або безперервній обробці скла з ЧПУ, де зона шліфування піддається багаторазовому видаленню матеріалу.
Експлуатаційні характеристики є лише частиною вибору коліс. Фізичні розміри та конфігурація шліфувального круга повинні відповідати верстату з ЧПК, державці інструменту, деталі та передбачуваній операції обробки.
| Специфікація колеса | Основні міркування щодо вибору |
|---|---|
| Зовнішній діаметр | Має відповідати зазору машини та необхідним умовам експлуатації |
| Внутрішній діаметр або хвостовик | Має відповідати конфігурації шпинделя або інструментотримача |
| Розмір зерна | Вибирається відповідно до видалення матеріалу та необхідної якості краю |
| Профіль колеса | Має відповідати необхідній геометрії краю |
| Абразивний тип | Впливає на характеристики різання та характеристики зношування |
| Система склеювання | Впливає на утримування абразиву, гостроту та якість обслуговування |
| Швидкість роботи | Має залишатися сумісним із конструкцією колеса та можливостями машини |
Діаметр шліфувального круга з ЧПУ впливає як на доступну поверхню шліфування, так і на робочі характеристики інструменту. Вибраний зовнішній діаметр повинен відповідати конфігурації машини, забезпечуючи достатню робочу поверхню для передбачуваного застосування.
Інтерфейс кріплення не менш важливий. Неправильний діаметр хвостовика, внутрішній діаметр або конфігурація кріплення можуть перешкодити правильному встановленню або створити нестабільність під час роботи. Перед покупкою круга виробники повинні підтвердити специфікацію шпинделя верстата, розміри тримача інструменту та доступний простір для встановлення.
Наприклад, алмазний круг з ЧПК, призначений для різних конфігурацій обладнання, може бути доступним із зовнішнім діаметром 80–200 мм і внутрішнім діаметром 12 мм або 22 мм. Ці специфікації дозволяють колесу охоплювати різні конфігурації машини, надаючи користувачеві певні параметри розмірів для встановлення.
Розмір алмазного зерна впливає на баланс між видаленням матеріалу та кінцевим станом краю. Більш грубі сорти абразиву, як правило, пов’язані з більш агресивним видаленням матеріалу, тоді як більш тонкі сорти можна розглядати, коли більше уваги приділяється обробці кромок і точності.
Однак зернистість не варто підбирати самостійно. Товщина скла, етап обробки, необхідна кількість видалення, конструкція круга, швидкість обертання шпинделя та швидкість подачі – все це впливає на відповідну специфікацію абразиву.
Для обробки скляної кромки з ЧПУ мета полягає не просто у виборі найкращого чи найгрубішого доступного абразиву. Вибраний сорт повинен відповідати фактичним виробничим вимогам і залишатися сумісним із повним процесом обробки.
Обробні центри з ЧПК можуть обробляти різні геометрії кромок, що робить профіль колеса важливим фактором вибору. Поверхня шліфування повинна відповідати запланованій формі кромки, щоб запрограмована траєкторія інструменту створювала необхідний профіль без непотрібних вторинних операцій.
Конфігурація канавки також може впливати на стан контакту та абразивну поведінку. Залежно від застосування можуть знадобитися різні структури для ефективного шліфування, відводу стружки або певної геометрії краю.
Це стає особливо важливим, якщо порівнювати загальне шліфування скла з ЧПУ зі спеціальною чотиристоронньою обробкою. Круг потрібно вибирати відповідно до конструкції машини та фактичного методу обробки краю, а не лише на основі його номінального діаметру чи зернистості.
Шліфувальний круг і обробний центр з ЧПК слід розглядати як інтегровану систему обробки. Навіть високопродуктивне колесо може давати нестабільні результати, якщо його розміри, робоча швидкість або монтажний інтерфейс не відповідають обладнанню.
По-перше, це сумісність з обробними центрами з ЧПК. Виробники повинні підтвердити конфігурацію шпинделя, монтажні розміри, максимальну робочу швидкість, вимоги до тримача інструменту та доступний розмір круга перед вибором круга. Обладнання від різних виробників може використовувати різні стандарти встановлення, тому перевірка розмірів необхідна перед виробництвом.
Швидкість роботи є ще одним критичним фактором. На високих швидкостях обертання дисбаланс може спричинити вібрацію, яка впливає на якість краю та стабільність розмірів. Тому динамічне балансування є особливо важливим для високошвидкісного шліфування скла. Вібрація може збільшити коливання сили шліфування та ускладнити машині підтримувати постійний контакт зі склом.
Зв’язок між розміром круга та швидкістю шпинделя також слід ретельно оцінити. Колесо має відповідати передбачуваним умовам обертання, тоді як обладнання з ЧПК має працювати у відповідному діапазоні для конструкції колеса. Метою є стабільне та контрольоване шліфування, а не просто максимізація швидкості шпинделя.
Товщина заготовки є ще одним параметром вибору. Скло, яке використовується в різних сферах застосування, може мати суттєво різну товщину, і колесо має відповідати необхідній швидкості видалення та умовам контакту. Колесо, призначене для товстого скла, не слід автоматично вважати придатним для тонкого прецизійного скла.
Для виробників, які порівнюють шліфувальні круги для обробних центрів, інтерфейс обладнання слід розглядати разом із абразивними характеристиками. Діаметр колеса, монтажні розміри, профіль, робоча швидкість і вимоги до заготовки повинні сформувати сумісну комбінацію.
Вибір круга забезпечує основу для стабільного шліфування, але фактична продуктивність обробки також залежить від того, як працює круг. Основні параметри ЧПК включають швидкість шпинделя, швидкість подачі, глибину шліфування та умови охолодження.
Ці параметри слід оцінювати як комбіновану систему. Збільшення частоти обертання шпинделя не гарантує підвищення продуктивності. Якщо колесо, швидкість подачі, система охолодження та конфігурація машини не підібрані належним чином, більш висока робоча швидкість може збільшити вібрацію, накопичення тепла або дефекти країв.
Глибина шліфування також заслуговує на увагу при обробці прецизійного скла. Більша глибина видалення може підвищити продуктивність під час грубої обробки, але надмірна глибина може збільшити силу шліфування та сколювання. Розділення чорнових і фінішних операцій може забезпечити кращий контроль, коли важливі як видалення матеріалу, так і якість краю.
Для виробництва з ЧПК стабільність параметрів, як правило, є більш цінною, ніж випадкова пікова продуктивність. Умови помелу, які можна постійно повторювати для виробничих партій, легше контролювати, контролювати та оптимізувати.
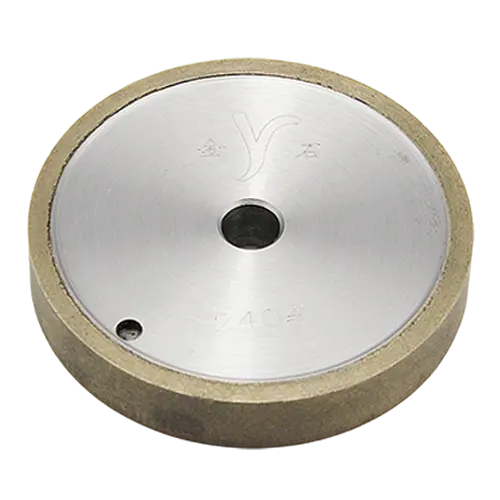
Відповідний алмазний круг з ЧПК повинен поєднувати абразивні характеристики з сумісністю розмірів і обладнання. Алмазне колесо з ЧПУ Meijie розроблено для обробних центрів з ЧПК та обладнання для обробки скла від різних брендів із використанням алмазу високої чистоти як основного абразиву та сполучних систем, включаючи бронзовий сплав.
Продукт розроблений для балансування гостроти та зносостійкості, підтримуючи ефективне видалення матеріалу при збереженні робочої форми круга. Його заявлений термін служби перевищує 20 000 метрів, а повторне використання може зменшити частоту заміни коліс і пов’язані з цим витрати на витратні матеріали.
Круг доступний із зовнішнім діаметром від 80–200 мм, внутрішнім діаметром 12 мм або 22 мм і розміром зернистості від 80#–400#. Він розроблений для скла товщиною від 2 до 18 мм, забезпечуючи широкий робочий діапазон для різних вимог обробки скла з ЧПУ.
Детальну інформацію про обладнання та доступні конфігурації див. на сторінці алмазного круга з ЧПУ .
Високошвидкісна чотиристороння обробка вводить додаткові вимоги, пов’язані з балансом круга, стабільністю шліфування та сумісністю з машиною. Для цих застосувань можна розглянути високошвидкісний чотиристоронній шліфувальний круг, якщо виробнича система використовує спеціальне чотиристороннє шліфувальне обладнання.
Цей тип круга використовує алмазний абразив у поєднанні з оптимізованою системою зв’язування та проходить обробку динамічного балансування для високошвидкісної роботи. Його конструкція зосереджена на стабільній силі шліфування, зносостійкості та зменшеному розбитті скла. Доступні специфікації включають зовнішній діаметр 160 мм, внутрішній діаметр 12 мм, 22 мм і 50 мм, а також зернистість від 180#–320#. Він підтримує кілька специфікацій товщини скла, включаючи P10, P12, P20, P25 і P30.
Різниця між цими типами коліс є важливою під час вибору продукту. Загальний алмазний круг з ЧПК призначений для обробних центрів з ЧПК і обладнання для обробки скла, тоді як високошвидкісний чотиристоронній шліфувальний круг більш конкретно пов’язаний із застосуванням чотиристороннього шліфування. Вибір між ними має ґрунтуватися на фактичній конфігурації машини та методі обробки.
Для обробки скляної кромки з ЧПК потрібен шліфувальний круг, який може підтримувати контрольовану продуктивність різання протягом усього виробничого циклу. Чіткість, зносостійкість, низький рівень відколів, стабільність розмірів, контроль тепла та стабільна високошвидкісна робота – все це сприяє кінцевому результату обробки.
Вибір диска також повинен виходити за межі абразивних характеристик. Зовнішній діаметр, монтажні розміри, зернистість, профіль колеса, робочу швидкість, товщину скла та сумісність з машиною потрібно оцінювати разом. Круг, який відповідає вимогам щодо розмірів, але не відповідає швидкості обертання шпинделя чи профілю кромки, все одно може дати суперечливі результати.
Для виробників, які використовують обробні центри з ЧПК, найнадійніший процес вибору починається з фактичних умов виробництва: конфігурації машини, специфікації скла, геометрії краю, вимог до видалення матеріалу, цільової якості краю та очікуваного обсягу виробництва. Відповідність цим умовам за допомогою шліфувального круга відповідної конструкції забезпечує міцнішу основу для стабільної обробки, довшого терміну служби круга та передбачуваної продуктивності виробництва.