Oct 10,2026
Як обробляються канавки та профілі в напівпровідникових керамічних компонентах?
Шліфування країв скла є важливим кроком у виробництві архітектурного скла, фотоелектричного скла, скла для приладів, автомобільного скла, компонентів дисплеїв та інших прецизійних скляних виробів. Метод шліфування безпосередньо впливає на пропускну здатність обробки, якість кромки, стабільність виробництва та робочі вимоги обладнання. Тому для виробників, які оцінюють різні шліфувальні круги для скла, вибір між чотиристороннім шліфуванням і звичайним шліфуванням є рішенням процесу, а не просто питанням вибору круга.
Чотиристороннє шліфування скла розроблено навколо обладнання, яке може обробляти кілька країв у рамках інтегрованої операції шліфування. Ця конфігурація особливо підходить для виробничих ліній, де скляні панелі неодноразово обробляються до визначених розмірів і вимог до краю. Для порівняння, звичайне шліфування скла охоплює ширший діапазон конфігурацій машин і окремих операцій шліфування, надаючи виробникам більшу гнучкість, коли обсяги виробництва, технічні характеристики скла або умови обладнання часто змінюються.
Різниця стає більш важливою, оскільки вимоги до виробництва зростають. Малосерійний процесор із частою зміною розмірів скла може надавати пріоритет гнучкості обладнання та легкому налагодженню процесу, тоді як виробник великого обсягу може приділяти більше уваги пропускній здатності, автоматизованій обробці, високій швидкості роботи та незмінній якості країв. Жоден із методів подрібнення не є універсально кращим; відповідне рішення залежить від співвідношення між заготівлею, верстатом, шліфувальним кругом і виробничою метою.
Тому, порівнюючи чотиристоронній шліфувальний круг із звичайним шліфувальним кругом, виробники повинні оцінювати не тільки абразивні характеристики. Метод обробки, сумісність машини, обсяг виробництва, товщина скла, вимоги до країв, швидкість шліфування, стабільність круга та загальні експлуатаційні витрати впливають на остаточне рішення.
Найкорисніший спосіб порівняти два підходи — це оцінити, як кожен з них працює в реальних умовах виробництва.
| Фактор порівняння | Чотиристороннє шліфування | Традиційне шліфування |
|---|---|---|
| Спосіб обробки | Кілька кромок можна обробляти в рамках інтегрованого виробничого потоку | Обробка, як правило, базується на звичайних або індивідуальних операціях шліфування |
| Ефективність виробництва | Добре підходить для високопродуктивного виробництва | Підходить для гнучкого або невеликого виробництва |
| Консистенція краю | Сильна узгодженість, коли обладнання та колеса правильно підібрані | Більшою мірою залежить від індивідуальної машини та умов процесу |
| Вимоги до машини | Потрібне сумісне чотиристороннє шліфувальне обладнання | Працює з більш широким спектром звичайного обладнання |
| Висока швидкість роботи | Добре підходить для високошвидкісного шліфування скла | Залежить від машини, конструкції колеса та умов експлуатації |
| Гнучкість продукту | Найбільш ефективний для повторного та стандартизованого виробництва | Загалом більш гнучким, коли характеристики продукту часто змінюються |
| Початкові інвестиції | Може знадобитися спеціальне обладнання та більші початкові інвестиції | Існуюче обладнання часто можна зберегти |
| Типове застосування | Автоматизована, багатооб'ємна, повторювана обробка скла | Дрібносерійне, гнучке або змішане виробництво |
Перша основна відмінність полягає в тому, як організована операція подрібнення. Чотиристоронні системи розроблені для обробки кількох країв як частини скоординованого процесу. Це може зменшити непотрібну обробку та створити більш безперервний виробничий потік. Звичайне шліфування може вимагати більше окремих етапів обробки залежно від конфігурації машини та вимог до краю.
Друга відмінність стосується стабільності виробництва. Коли однакові розміри скла та специфікації кромок обробляються неодноразово, чотиристороння система може забезпечити дуже узгоджене робоче середовище. Після того як машина, шліфувальний круг і умови обробки були правильно підібрані, процес можна підтримувати протягом тривалого виробництва.
Звичайне шліфування залишається цінним там, де пріоритетом є гнучкість. Виробники, які обробляють скло різних розмірів, невеликі партії, прототипи або часто змінюють специфікації, можуть не отримати достатньої користі від виділеної чотиристоронньої системи, щоб виправдати вимоги до додаткового обладнання. У таких випадках звичайна установка може забезпечити більш практичний баланс між інвестиціями та гнучкістю виробництва.
Пропускна здатність є однією з найяскравіших причин, чому виробники розглядають чотиристороннє шліфування. При обробці великого обсягу скла кожен додатковий етап обробки може вплинути на вихід. Переміщення скляної панелі між різними операціями шліфування забирає час, а також може призвести до помилок позиціонування або зміни процесу.
Чотиристороння система шліфування розроблена для інтеграції обробки кромок у більш безперервну роботу. Це робить його особливо придатним для виробничих середовищ, де щодня потрібно обробляти велику кількість подібних скляних панелей. Коли машина працює на відповідній швидкості, а шліфувальні круги залишаються стабільними, виробнича лінія може підтримувати передбачуваний ритм обробки.
Однак висока швидкість роботи висуває більші вимоги до шліфувального круга. Колесо, яке використовується на високошвидкісному чотиристоронньому верстаті, має підтримувати достатню гостроту, одночасно протистоячи зношенню та змінам розмірів. Надмірний знос диска може змінити ефективний профіль шліфування, збільшити потребу в регулюванні та, зрештою, вплинути на якість кромки.
З цієї причини високошвидкісне шліфування скла не слід оцінювати виключно за швидкістю шпинделя або лінії. Фактична перевага виробництва залежить від того, чи може шліфувальний круг підтримувати ефективне видалення матеріалу та стабільну геометрію протягом усього виробничого циклу.
Традиційне подрібнення все ще може забезпечити конкурентоспроможну ефективність у застосуваннях із меншими обсягами виробництва. Якщо виробник не потребує безперервної обробки чотирьох сторін, інвестиції в спеціальну чотиристоронню систему можуть не принести достатнього прибутку. Звичайний верстат із правильно підібраним шліфувальним кругом для скла може залишатися ефективним варіантом для менших або більш різноманітних виробничих графіків.
Тому практичне питання полягає не просто в тому, який метод має вищу теоретичну швидкість. Це те, який метод може підтримувати необхідну пропускну здатність, дотримуючись стандартів якості виробника та робочих обмежень.
Швидкість обробки не має великого значення, якщо кінцеві краї скла вимагають надмірної обробки. Цілісність кромки є основною проблемою при обробці скла, оскільки надмірне сколювання, нерівномірне шліфування або зміна розмірів можуть знизити кваліфіковану швидкість і збільшити витрати на обробку.
Відповідний чотиристоронній шліфувальний круг для скла повинен забезпечувати достатню гостроту для ефективного видалення матеріалу при збереженні стабільного абразивного впливу під час роботи. Система з’єднання також впливає на те, наскільки ефективно утримуються та оновлюються абразивні зерна під час шліфування.
Для високошвидкісної чотиристоронньої обробки динамічний баланс є ще одним важливим фактором. Дисбаланс у колі, що обертається з високою швидкістю, може спричинити нерівномірне зусилля шліфування та вібрацію. Ці наслідки можуть виявлятися як непостійна якість краю, відхилення розмірів або прискорене зношування. Таким чином, правильне балансування круга та відповідна установка машини є важливими частинами стабільного чотиристороннього шліфування.
На контроль над стружколом впливають декілька змінних, а не сам шліфувальний круг. Склад скла, товщина, технічні характеристики круга, стан машини, швидкість подачі, глибина шліфування, охолодження та знос круга можуть впливати на готову кромку. Круг із хорошими абразивними властивостями не може нескінченно довго компенсувати невідповідні умови обробки.
Ось чому було б неправильно стверджувати, що чотиристороннє шліфування автоматично створює кращі краї, ніж звичайне шліфування. Якщо обладнання налаштовано належним чином, чотиристороння обробка може забезпечити міцну консистенцію та стабільне виробництво, але кінцева якість краю скла все ще залежить від повної системи шліфування.
Для виробників, які порівнюють два методи, більш корисною є оцінка того, чи може обраний процес неодноразово відповідати необхідним специфікаціям кромки без надмірного регулювання колеса, втручання машини або відбракування продукту.
Хоча конфігурація машини значною мірою визначає різницю між двома методами шліфування, шліфувальний круг залишається критично важливим компонентом процесу. Круг слід вибирати відповідно до обладнання, специфікації скла, швидкості обробки та необхідної обробки, а не лише відповідно до типу абразиву.
Кілька характеристик коліс особливо важливі для чотирьохсторонніх застосувань:
При звичайному шліфуванні скла пріоритети можуть бути дещо іншими. Виробник, що обробляє кілька специфікацій скла, може приділяти більше уваги універсальності коліс і сумісності з існуючими машинами. Розміри диска, абразивне зерно, характеристики зчеплення та профіль можна вибрати відповідно до конкретної операції.
Відмінність не в тому, що для чотиристороннього шліфування потрібен зовсім інший принцип дії абразиву. Радше операційне середовище створює різні пріоритети. Високошвидкісна безперервна чотиристороння обробка приділяє більшу увагу збереженню стабільності та продуктивності круга протягом тривалого виробництва, тоді як звичайне шліфування може приділяти більше уваги гнучкості в різних вимогах до обробки.
Найпотужнішим застосуванням чотиристороннього шліфування скла є виробниче середовище, де однакові або схожі скляні вироби обробляються неодноразово, а обсяги виробництва є великими. Чим вищий ступінь стандартизації, тим ціннішим може стати інтегрований процес шліфування.
Чотиристороннє шліфування особливо підходить для:
Фотоелектричне скло, скло для побутових приладів та інші програми великомасштабної обробки скла можуть бути корисними, коли виробництво потребує послідовної обробки країв великої кількості панелей. Точна придатність залежить від розмірів скла, товщини, конфігурації машини та необхідної геометрії краю.
Звичайне подрібнення може бути кращим вибором, коли умови виробництва менш стандартизовані. Дрібносерійне виробництво, часті зміни розмірів скла, обробка прототипів або операції, побудовані на основі існуючого традиційного обладнання, можуть зробити гнучкість ціннішою, ніж максимальна продуктивність.
Виробникам також варто розглянути майбутні плани виробництва. Звичайна система може бути достатньою при поточному обсязі виробництва, але стати обмеженням, якщо попит суттєво зросте. І навпаки, інвестування в спеціальну чотиристоронню систему для невеликих операцій може створити непотрібні капітальні витрати та витрати на обслуговування.
Тому рішення має ґрунтуватися на очікуваних умовах виробництва протягом терміну служби обладнання, а не лише на поточному обсязі замовлення.
Вибір між двома підходами вимагає ширшої оцінки виробничої лінії. Шліфувальний круг є лише частиною системи, і його продуктивність значною мірою залежить від машини та заготовки.
| Стан виробництва | Рекомендований напрямок |
|---|---|
| Високий обсяг виробництва | Чотиристороннє шліфування |
| Специфікації повторюваного скла | Чотиристороннє шліфування |
| Вимога високої швидкості обробки | Чотиристороннє шліфування |
| Автоматизована виробнича лінія | Чотиристороннє шліфування |
| Дрібносерійне виробництво | Звичайне шліфування може бути більш практичним |
| Часта зміна товару | Звичайне шліфування може забезпечити більшу гнучкість |
| Існуюче звичайне обладнання | Звичайне шліфування може зменшити інвестиції в обладнання |
| Характеристики змішаного скла | Перед вибором процесу оцініть сумісність машини та колеса |
Для виробництва великих обсягів зі стандартизованими розмірами скла чотиристороннє шліфування, як правило, є сильнішим кандидатом. Його цінність походить від комбінованого ефекту інтегрованої обробки, безперервності виробництва та стабільної високошвидкісної роботи. Вигода стає більш очевидною, коли виробнича лінія працює протягом тривалого часу з обмеженими змінами в специфікаціях продукту.
Для дрібносерійного виробництва звичайне подрібнення може стати більш практичним рішенням. Виробники вже можуть мати відповідне обладнання, і здатність адаптувати процес шліфування до різних розмірів скла може переважити перевагу пропускної здатності спеціальної чотиристоронньої системи.
Перед покупкою колеса слід перевірити сумісність з машиною. Зовнішній діаметр, внутрішній діаметр круга, монтажна конфігурація, робоча швидкість, характеристики абразиву та профіль повинні відповідати обладнанню. Технічно просунутий шліфувальний круг не може забезпечити очікувану продуктивність, якщо його розміри або робочі вимоги не відповідають машині.
Слід також враховувати загальні експлуатаційні витрати. Ціна колеса - це лише одна складова. Частота заміни, час простою, швидкість виробництва, рівень кваліфікованої продукції, налаштування машини та вимоги до робочої сили можуть впливати на фактичну вартість обробленого метра або скляної панелі.
Це особливо важливо при порівнянні чотиристороннього шліфування зі звичайним шліфуванням скла. Чотиристороння система може вимагати більших початкових інвестицій, але більша пропускна здатність і менша кількість транспортних засобів можуть з часом покращити економіку виробництва. Традиційна система може мати нижчі початкові витрати і залишатися кращим вибором, якщо обсяг виробництва не виправдовує виділеної лінії.
Для виробників, які використовують чотиристороннє шліфувальне обладнання, вибір круга повинен бути зосереджений на збереженні гостроти, зносостійкості, стабільності розмірів і надійної роботи під час безперервної роботи.
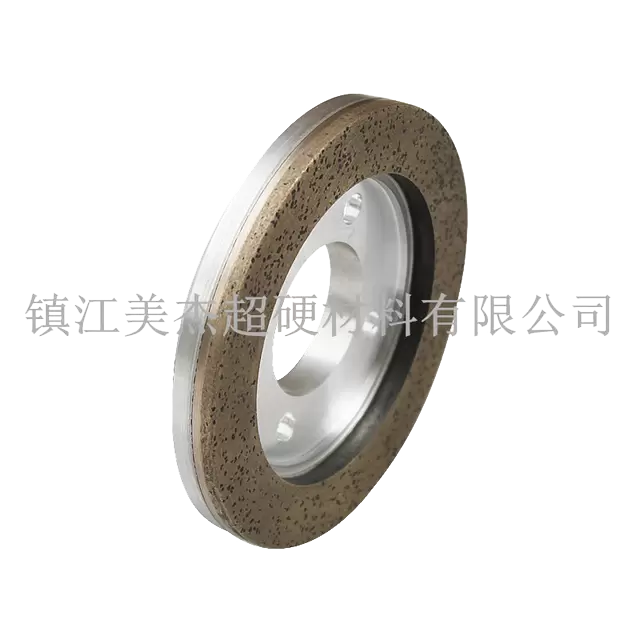
Високошвидкісний чотиристоронній шліфувальний круг Meijie розроблений для чотиристоронніх шліфувальних верстатів і високошвидкісного шліфування скла. Круг використовує високоякісний алмазний абразив разом із оптимізованою технологією склеювання, включаючи склеювання на основі бронзового сплаву, щоб збалансувати гостроту різання та зносостійкість.
Колесо розроблено для задоволення кількох загальних вимог до високошвидкісної обробки скла. Його чітке шліфування забезпечує ефективне видалення матеріалу, а його зносостійкість допомагає підтримувати корисну продуктивність під час тривалого виробництва. Низький рівень руйнування також важливий для виробників, які прагнуть захистити кваліфікований рівень готових скляних виробів.
Динамічне балансування є ще однією ключовою функцією для високошвидкісних програм. Правильно збалансований круг може допомогти підтримувати стабільні сили шліфування під час високошвидкісної роботи та зменшити відхилення, спричинені вібрацією чи нерівномірним обертанням. Це особливо актуально, коли виробнича лінія призначена для безперервної високопродуктивної обробки.
Доступні специфікації:
| Параметр | Специфікація |
|---|---|
| Зовнішній діаметр | 160 мм |
| Внутрішній діаметр | 12 / 22 / 50 мм |
| Підтримувана товщина скла | P10 / P12 / P20 / P25 / P30 |
| Піщинка | 180#–320# |
Доступний діапазон зернистості та специфікації монтажу надають варіанти для різних конфігурацій чотиристороннього шліфувального обладнання. Однак виробники все одно повинні підтвердити модель машини, специфікацію скла, необхідний результат кромки та умови роботи перед остаточним вибором диска.
Для виробничих ліній, де важливі високошвидкісна робота та послідовне шліфування кромок, круг слід оцінювати як частину повної комбінації машини та процесу, а не як окремий витратний матеріал.
Немає єдиного методу шліфування, який би відповідав кожній операції обробки скла. Чотиристороннє шліфування має очевидні переваги, коли виробництво вимагає високої продуктивності, багаторазової обробки, автоматизації та стабільної високошвидкісної роботи. Його цінність є найбільшою, коли виробнича лінія обробляє стандартизовані скляні вироби в достатньо великому масштабі, щоб виправдати спеціальне обладнання.
Звичайне шліфування скла залишається ефективним рішенням, коли важливіше гнучкість, менші початкові інвестиції, наявне обладнання або часті зміни специфікацій. Це може бути особливо практичним для дрібносерійного виробництва та змішаних продуктів.
Остаточне рішення має ґрунтуватися на обсязі виробництва, розмірах і товщині скла, вимогах до країв, конфігурації машини, швидкості обробки, продуктивності колеса, вимогах до обслуговування та загальних експлуатаційних витратах. Потім слід вибрати шліфувальний круг відповідно до цих умов, щоб абразивні характеристики та здатність обладнання взаємодіяли разом.
Для виробників, які використовують чотиристороннє шліфувальне обладнання, спеціальний високошвидкісний чотиристоронній шліфувальний круг може забезпечити гостроту, зносостійкість і динамічну стабільність, необхідні для складної обробки скла. Зрештою, правильне рішення — це те, яке забезпечує необхідну якість кромки та стабільну ефективність виробництва в реальних умовах виробничої лінії.