Aug 13,2026
PV проти побутової техніки проти шліфувальних кругів для автомобільного скла: у чому різниця?
Напівпровідникові керамічні компоненти часто потребують не лише простих плоских поверхонь або просвердлених отворів. Пази, вигнуті краї, заглиблені елементи та інші оброблені профілі можуть знадобитися для відповідності кресленням компонентів, вимогам до складання або специфікаціям конструкції обладнання. Виготовлення цих елементів у твердій крихкій кераміці вимагає ретельного контролю геометрії інструменту, шляху обробки та процесу видалення матеріалу.
Обробка напівпровідникових керамічних пазів і керамічних профілів зазвичай включає алмазні шліфувальні інструменти, оскільки ці інструменти призначені для обробки твердих матеріалів. Однак відповідний метод залежить від виробленої деталі, керамічного матеріалу, необхідних розмірів і можливостей машини. Інструмент, придатний для протягування канавок, може бути не найкращим вибором для кожного вигнутого профілю чи вузького елемента.
Розуміння того, як методи обробки, вибір інструменту та перевірка працюють разом, допомагає виробникам розробити процес, який відповідає вимогам кожного компонента, не покладаючись на єдиний набір параметрів для кожного застосування.
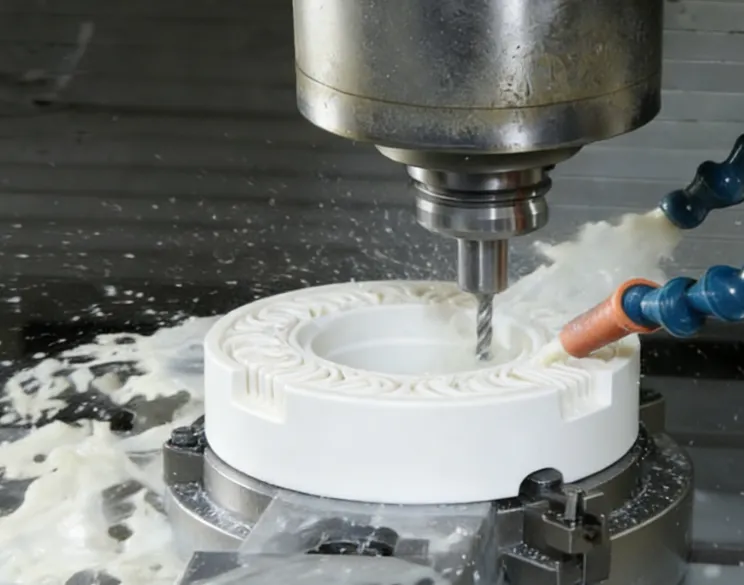
Пази та профілі служать різним геометричним цілям, тому вимоги до їх обробки не однакові. Канавка зазвичай визначається її шириною, глибиною, формою поперечного перерізу та положенням на компоненті. Для порівняння, оброблений профіль може включати вигнуті краї, дуги, переходи або більш складний зовнішній контур. Деякі компоненти потребують обох функцій, що робить доступ до інструменту та контроль розмірів особливо важливими.
Складність зростає, коли ці елементи виробляються в керамічних матеріалах. Таку кераміку, як оксид алюмінію, діоксид цирконію, карбід кремнію та нітрид кремнію, використовують у напівпровідниковому обладнанні, але їхня обробка залежить від матеріалу та марки. Їхня твердість може ускладнити видалення матеріалу, тоді як їх крихкість означає, що локальні напруги під час обробки можуть призвести до відколів країв або пошкодження поверхні.
Обробка канавок у керамічних компонентах також має практичні обмеження, пов’язані з доступом до інструменту. Вузька канавка може вимагати інструменту з малим робочим діаметром, тоді як більш глибока частина може потребувати достатньої ефективної довжини для досягнення цільової області. Якщо геометрія інструменту не відповідає функції, процес може спричинити неправильну форму канавки або ускладнити підтримку постійних розмірів уздовж повної траєкторії обробки.
Обробка профілю вносить додаткові міркування. Інструмент повинен відповідати наміченому контуру, зберігаючи необхідну геометрію. Різкі зміни напрямку, обмежений доступ або непослідовне видалення матеріалу можуть вплинути на готову форму. Верстат, робоче утримання, конфігурація інструменту та запрограмована траєкторія впливають на результат.
Ці проблеми слід оцінювати на основі креслення компонентів, а не розглядати як одну загальну проблему. Перед вибором методу обробки слід визначити ширину та глибину канавки, геометрію профілю, стан краю та допуски на розміри.
Алмазне шліфування для керамічних компонентів є важливим підходом до механічної обробки, коли твердим керамічним матеріалам потрібно надати форму або завершити. Алмазний абразив підходить для вимогливого видалення матеріалу, але конфігурація інструменту та умови роботи повинні відповідати заготовці та деталі, що обробляється.
Вибір операції обробки залежить від необхідної геометрії. Канавка може бути отримана за допомогою відповідної операції шліфування або протяжки, тоді як вигнутий край або зовнішній контур може потребувати іншої форми інструменту та контрольованого руху інструменту. Платформне фрезерування та інші специфіковані операції шліфування також можуть мати відношення до конкретних напівпровідникових керамічних компонентів.
Обладнання з числовим програмним керуванням (ЧПК) може допомогти керувати інструментом за запрограмованим шляхом. Для профілю шлях повинен відповідати задуманому контуру. Для канавки процес повинен контролювати її положення, ширину, глибину та поперечний переріз. Управління з ЧПК не усуває необхідності вибору відповідного інструменту або перевірки процесу; кінцевий результат все ще залежить від можливостей машини, стану інструменту, закріплення заготовки та параметрів обробки.
Фізичні розміри інструменту особливо важливі. Занадто великий інструмент може не досягти вузького елемента або не відтворити заплановану геометрію. Інструмент з недостатньою ефективною довжиною може не досягти необхідної глибини. Навпаки, вибір інструменту лише тому, що він малий, не гарантує належного результату, оскільки також слід враховувати жорсткість, доступ і заплановану роботу.
Напівпровідникова керамічна шліфувальна головка Meijie призначена для обробки керамічних матеріалів, включаючи оксид алюмінію, діоксид цирконію, карбід кремнію та нітрид кремнію. Зазначені програми включають фрезерування платформи, дугове шліфування, різьблення, шліфування внутрішніх отворів і протягування канавок. Ці додатки роблять його відповідним варіантом для оцінки при плануванні певних операцій обробки кераміки.
Перераховані параметри продукту включають діаметр хвостовика 10 мм, ефективну довжину 25–60 мм, зернистість від 60# до 400#, швидкість обертання обладнання 9000–28000 об/хв, швидкість подачі 100–1500 мм/хв і глибину шліфування 0,005–0,05 мм. Це технічні характеристики продукту, а не універсальний рецепт для обробки канавок або профілів. Відповідна конфігурація та умови роботи повинні бути підтверджені для передбаченої функції, машини та матеріалу.
Порівнюючи методи, основні міркування:
Геометрія елементів: поперечний переріз канавки, глибина, форма профілю та вимоги до розмірів.
Доступність інструменту: чи може інструмент досягти цільової області з достатньою ефективною довжиною та відповідною геометрією.
Можливості верстата: доступне керування рухом, робоче утримання, діапазон шпинделя та стабільність процесу.
Обраний метод повинен базуватися на цих факторах разом. Механічна операція, яка добре працює для неглибокої канавки, може не підійти для глибокої прорізи або профілю з сильною кривизною.
Контроль розмірів починається з перекладу креслення компонента на вимірювані вимоги до обробки. Для канавки вони можуть включати ширину, глибину, розташування та геометрію поперечного перерізу. Для профілю відповідні вимоги можуть включати розміри контуру, радіуси, переходи та співвідношення між обробленим елементом і суміжними поверхнями.
Геометрія інструменту є одним із перших факторів, які необхідно перевірити. Діаметр інструменту та робоча форма впливають на деталі, які можна отримати, тоді як ефективна довжина визначає, наскільки інструмент може досягти заготовки. Хвостовик і затискний механізм також повинні бути сумісні з обладнанням. Ці розміри слід перевіряти перед обробкою, а не виправляти методом проб і помилок після встановлення невідповідного інструменту.
Запрограмована траєкторія є ще одним ключовим фактором. Профіль може вимагати, щоб інструмент слідував безперервній кривій або серії пов’язаних рухів. Помилки в запрограмованій траєкторії, установці координат або позиціонуванні деталі можуть призвести до відхилень від наміченого контуру. Для канавок траєкторія має підтримувати правильне положення та напрямок, одночасно контролюючи матеріал, видалений уздовж елемента.
Параметри обробки впливають на процес видалення та стан готової поверхні. Швидкість шпинделя, швидкість подачі та глибину шліфування слід розглядати разом із коригуванням на основі керамічного матеріалу, специфікації інструменту, обладнання та геометрії деталей. Збільшення швидкості подачі або глибини шліфування без перевірки кінцевого процесу може вплинути на якість поверхні або консистенцію розмірів. Так само робота з певною швидкістю не гарантує того самого результату для різних інструментів і машин.
У наведеній нижче таблиці підсумовано основні засоби контролю та те, що слід перевірити.
| Фактор контролю | Потенційний вплив | Фокус перевірки |
|---|---|---|
| Геометрія інструменту | Форма канавки, доступ до функцій і досяжні розміри | Діаметр, робоча форма, ефективна довжина |
| Траєкторія ЧПК | Контурна точність і послідовність | Визначення траєкторії, позиціонування, локальний переріз |
| Параметри помелу | Зняття матеріалу та стан поверхні | Швидкість, подача, глибина шліфування |
| Утримання та налаштування | Розташування ознак і повторюваність | Затиск, центрування, розташування заготовки |
| Огляд | Відповідність вимогам креслення | Ширина канавки, глибина, розміри профілю |
Перевірка повинна базуватися на фактичному кресленні та критеріях приймання. Залежно від функції це може включати вимірювання розмірів, перевірку профілю або перевірку оброблених країв і поверхонь. Компонент може відповідати номінальній глибині канавки, але все ще мати неприпустимі пошкодження краю, тому перевірки розмірів і перевірки якості поверхні не слід розглядати як взаємозамінні.
Послідовність процесу також залежить від стану інструменту. Зміни зносу інструменту можуть вплинути на поведінку обробки та розміри, що виробляються з часом. Встановлення відповідної частоти перевірок і перегляд результатів для повторюваних частин може допомогти виявити зміни до того, як вони призведуть до більшої партії невідповідних компонентів.
Метою є не застосування найагресивніших параметрів обробки, а досягнення необхідної геометрії та стану поверхні в межах можливостей обладнання та інструменту.
Відколювання країв є однією з проблем, що виникають при обробці керамічних канавок. Оскільки керамічні матеріали є крихкими, локальні напруги під час видалення матеріалу можуть пошкодити край канавки або межі обробленого профілю. Ступінь пошкодження залежить від матеріалу, геометрії елементів, стану інструменту та процесу обробки. Відколотий край слід досліджувати в контексті, а не приписувати автоматично одному робочому параметру.
Іншою можливою проблемою є відхилення від розмірів. Канавка може бути занадто широкою, глибокою або неправильно розташованою, а профіль може не відповідати наміченому контуру. Потенційні сприяючі фактори включають геометрію інструменту, центрування заготовки, стан машини, знос інструменту та помилки програмування. Багаторазове змінення швидкості подачі без перевірки цих інших факторів може не усунути справжню причину.
Під час шліфування також може статися пошкодження поверхні. Зовнішній вигляд і ступінь пошкодження залежать від матеріалу та умов обробки. Перевірка повинна встановити, чи проблема обмежена видимим краєм або також впливає на оброблену поверхню. Якщо компонент має визначені вимоги до поверхні або розмірів, оцінка повинна використовувати ці критерії, а не лише загальне візуальне судження.
Структурований процес усунення несправностей допомагає визначити можливі причини:
Перевірте інструмент: перевірте його на знос, пошкодження та невідповідність між геометрією інструмента та необхідною характеристикою.
Перегляньте налаштування та процес: підтвердьте позиціонування заготовки, траєкторію інструменту та вибрані параметри обробки.
Перевірте результат: виміряйте критичні розміри та перевірте стан краю та поверхні на відповідність вимогам до компонентів.
Зміни слід оцінювати систематично. Якщо кілька змінних змінюються одночасно, стає важко визначити, яка зміна покращила або погіршила результат. За необхідності контрольоване випробування з використанням репрезентативної заготовки може допомогти встановити, чи підходять конфігурація інструменту та умови обробки перед повним виробництвом.
Вибір інструменту та керування процесом пов’язані, але не замінюють одне одного. Відповідний інструмент не може компенсувати неправильне розташування або невідповідну траєкторію. Подібним чином добре запрограмована траєкторія не може подолати фундаментальну невідповідність між геометрією інструменту та створюваним елементом.
Вибір інструменту слід починати з геометрії елемента, а не лише з назви продукту. Для канавки необхідна ширина, глибина, поперечний переріз і розташування допомагають визначити розміри інструменту та робочу форму. Для профілю необхідно враховувати контур, геометрію кутів і доступність цільової поверхні. Не можна вважати, що той самий інструмент підходить для всіх функцій компонента.
Керамічний матеріал і необхідний стан обробки також важливі. Глинозем, діоксид цирконію, карбід кремнію та нітрид кремнію не слід автоматично розглядати як взаємозамінні матеріали для обробки. Марка матеріалу, геометрія компонента та визначені вимоги до якості можуть впливати на вибір інструменту та умови експлуатації. Відповідний розмір зерна та параметри шліфування повинні бути підтверджені фактичним застосуванням.
Розміри інструменту повинні відповідати верстату та завданню обробки. Відповідні перевірки включають діаметр інструменту, діаметр хвостовика, ефективну довжину, затискне розташування та дозволений робочий діапазон. Для глибоких або вузьких функцій охоплення та доступ можуть бути критичними. Для більш складних профілів інструмент повинен мати можливість слідувати необхідному контуру, не зачіпаючи прилеглі поверхні.
Слід також враховувати саму операцію обробки. Свердління, шліфування отворів, розгортання, протяжка канавок і профільне шліфування є різними операціями, навіть якщо вони використовують схожі інструменти або матеріали заготовки. Недостатньо вибрати продукт, оскільки він описується як керамічна шліфувальна головка; його задокументовані застосування та розміри повинні бути переглянуті.
Наприклад, шліфувальна головка Meijie для обробки отворів у напівпровідниковій кераміці призначена для свердління, шліфування отворів, розгортання отворів і протягування канавок. Його вказаний діаметр головки становить 0,5–5 мм, діаметр хвостовика 6 мм, ефективна довжина 2–20 мм, зернистість 100#–600#, а глибина шліфування 0,005–0,02 мм. На сторінці продукту не вказано його швидкість обертання чи швидкість подачі, тому ці значення не слід виводити.
Можливо, варто оцінити цей продукт для відповідних операцій, пов’язаних із невеликими елементами або отворами, але його специфікації не встановлюють, що він підходить для кожної канавки чи складного профілю. Заплановану роботу, необхідні розміри та налаштування машини ще потрібно перевірити.
Практичний огляд вибору інструменту повинен охоплювати наступне:
| Фактор відбору | Питання для підтвердження |
|---|---|
| Геометрія об’єктів | Які необхідні розміри канавок або форма профілю? |
| Розміри інструменту | Чи підходять діаметр, хвостовик і ефективна довжина? |
| Матеріал і якість | Яка кераміка обробляється та які критерії якості застосовуються? |
| Сумісність з машиною | Чи спосіб затискання та умови експлуатації сумісні з обладнанням? |
| Перевірка процесу | Чи може запропонована конфігурація відповідати вимогам креслення в репрезентативному випробуванні? |
Випробування та подальша перевірка надають докази того, що запропонований інструмент і процес є придатними. Якщо компонент має кілька різних функцій, кожну операцію слід оцінювати відповідно до власних вимог замість того, щоб припускати, що одна конфігурація інструменту забезпечить найкращий результат для всіх них.
Обробка напівпровідникових керамічних канавок і керамічних профілів вимагає узгодженого підходу до геометрії інструменту, шляхів обробки, робочих параметрів і контролю. Правильний процес залежить від розмірів і форми елемента, керамічного матеріалу та можливостей машини. Алмазні шліфувальні головки можуть підтримувати кілька типів обробки кераміки, але їхні задокументовані застосування та специфікації повинні керуватися вибором.
Для виробників практичним пріоритетом є підібрати інструмент до необхідної функції, перевірити умови обробки та перевірити як розміри, так і стан поверхні. Такий підхід забезпечує більш надійну основу для виготовлення канавок і профілів, які відповідають вимогам креслення компонентів.