Oct 22,2026
Як досягти високої точності розмірів при точному оптичному шліфуванні
Скло дисплея транспортного засобу потребує ретельного контролю геометрії країв і якості поверхні, особливо на панелях панелі приладів і екранах дисплеїв центрального керування. Під час виробництва шліфувальні круги для скла транспортних засобів використовуються для таких операцій, як шліфування кутів і точне шліфування країв, допомагаючи скляним компонентам відповідати вимогам щодо розмірів і складання. Відповідне колесо залежить від товщини скла, профілю краю, обладнання для обробки та необхідної обробки. Розуміння цих факторів допомагає виробникам вибрати відповідні шліфувальні інструменти, підтримувати постійну якість обробки та керувати ефективністю виробництва без шкоди для стану скла.
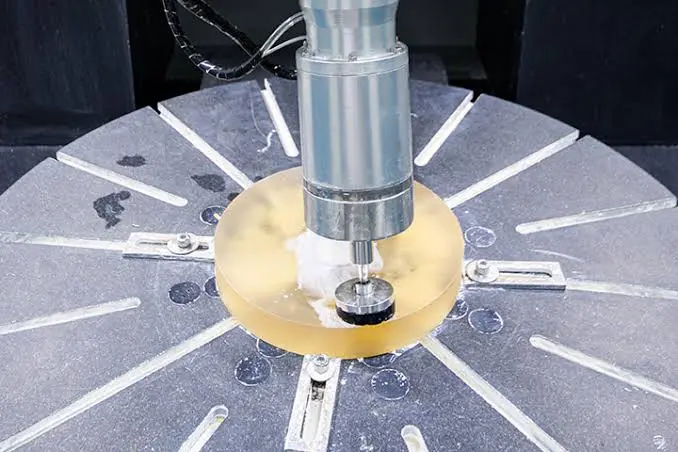
Скло дисплея автомобіля не завжди є простою прямокутною панеллю з прямими краями. Залежно від дизайну виробу, скло може мати фігурні кути, вигнуті ділянки або інші контури, які повинні бути акуратно оброблені. Шліфувальні круги видаляють матеріал із визначених ділянок для досягнення необхідної геометрії та стану краю.
Для виробників, які виробляють кришки панелі приладів і скло кришки центрального дисплея, основні сфери застосування включають шліфування кутів і точну обробку країв. Конкретні операції залежать від креслення компонента та вимог виробничого процесу.
Шліфування кутів скла автомобільного дисплея використовується для обробки кутів скляного компонента, щоб вони відповідали його запланованій формі. Геометрія кута може вплинути на те, як скло вписується в корпус або вирівнюється з сусідніми компонентами. Неточний кутовий профіль може створити труднощі при складанні, тоді як надмірне видалення матеріалу може призвести до того, що готова деталь не відповідає вимогам розмірів.
Тому вибір шліфувального круга повинен враховувати радіус кута, товщину скла та кількість матеріалу, який потрібно видалити. Інструмент повинен досягати призначеної зони обробки, зберігаючи відповідні умови контакту. Розміри та профіль коліс особливо важливі, коли конструкція включає невеликі кути або переходи між прямими та вигнутими краями.
Послідовність обробки також має значення. Якщо операція включає як грубе шліфування, так і фінішну обробку, на початковому етапі необхідно видалити необхідний матеріал, не залишаючи надмірних пошкоджень для виправлення на фінішній стадії. Остаточна операція зосереджується на досягненні заданого профілю та стану краю.
Точний процес слід встановити шляхом випробувань із використанням фактичного скла, обладнання та вимог до креслення. Колесо, яке підходить для однієї конструкції покривного скла, може не дати таких же результатів на іншій частині з іншим контуром або товщиною.
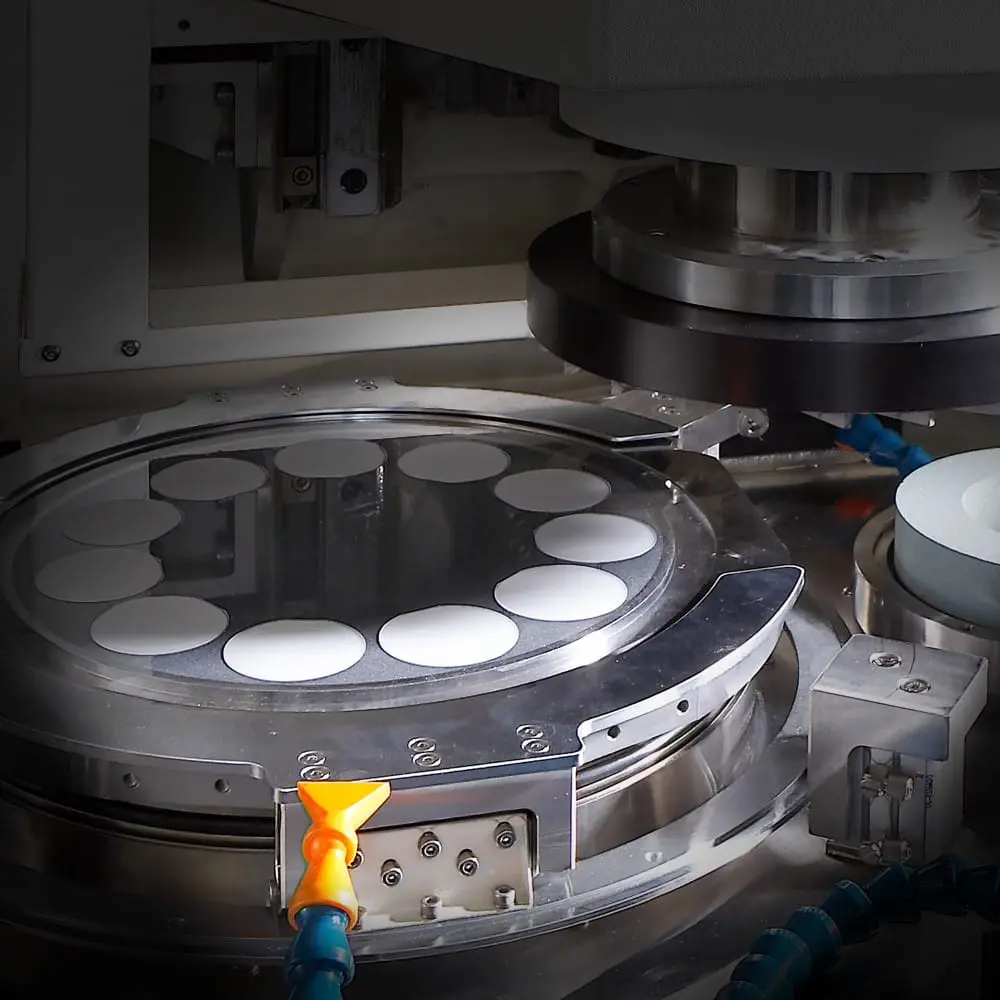
Для доведення кромки скла до необхідних розмірів і профілю використовується шліфування кромки скла автомобільного дисплея. Для покривного скла дисплея ця операція повинна збалансувати видалення матеріалу з контролем дефектів країв і відповідністю розмірів.
Точна обробка країв стає особливо важливою, коли готовий компонент повинен відповідати певному корпусу або вирівнюватись з іншими елементами дисплея. Сколи на краях, нерівні профілі або надмірна варіація розмірів можуть створити проблеми під час перевірки та складання. Ці проблеми не завжди можна виправити, просто уповільнивши машину або використовуючи дрібніший абразив. Вони також можуть бути пов’язані з геометрією колеса, станом інструменту, розташуванням заготовки або взаємодією між колесом і склом.
Відповідний шліфувальний круг повинен відповідати призначеному профілю кромки та можливостям обробної машини. Коло повинно послідовно видаляти матеріал через необхідну контактну площу, не створюючи непотрібного перешкоди для сусідніх поверхонь.
Для виробників, які обробляють скло панелі приладів і кришки дисплея центрального керування, оздоблення кромок скла автомобільного дисплея слід оцінювати відповідно до креслень і критеріїв перевірки готового компонента. Лише візуального вигляду може бути недостатньо, щоб визначити, чи відповідає кромка вимогам щодо розмірів і складання.
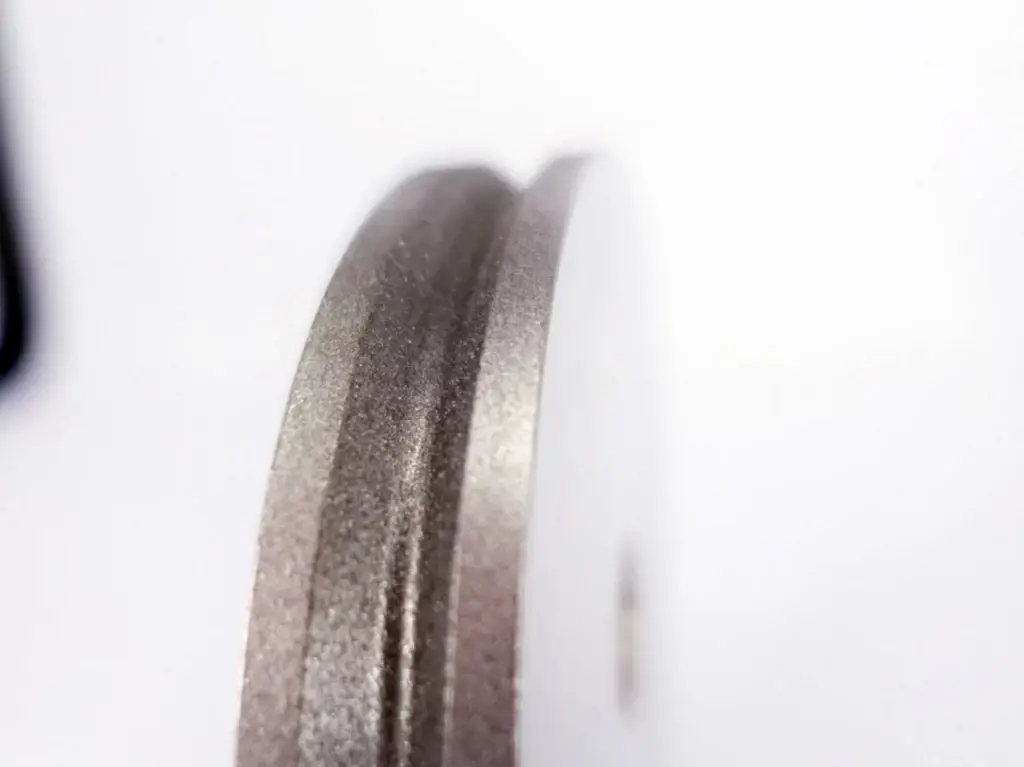
Шліфувальний круг для транспортного скла від Meijie призначений для точного шліфування кутів і кінцевих країв кришки дисплея автомобіля, сенсорних панелей OGS і промислового скла дисплея керування. Продукт призначений для прецизійної обробки скла, де необхідний профіль кромки та умови обробки повинні розглядатися разом.
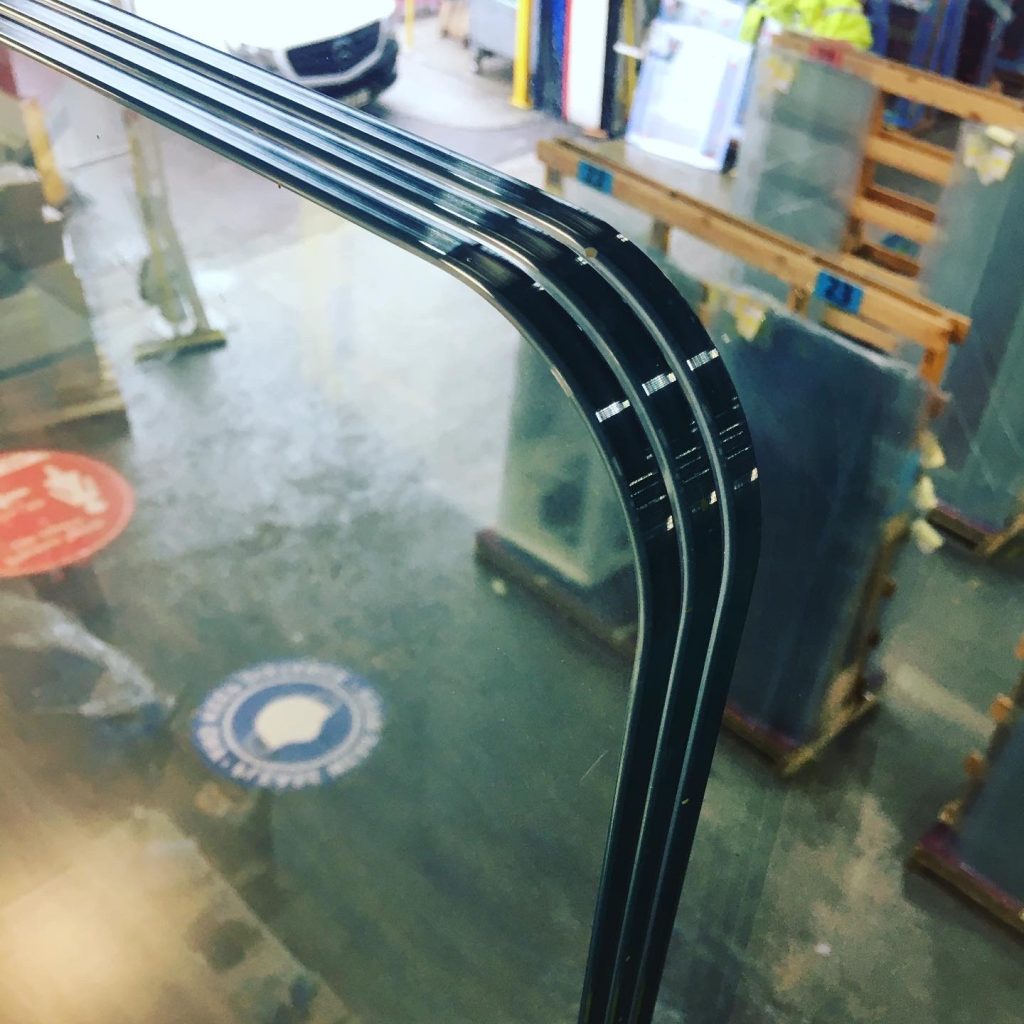
Якість шліфованої кромки залежить не тільки від абразиву, який використовується в кругу. Специфікація скла, конструкція інструменту, стан обладнання та параметри обробки впливають на результат. Перш ніж вибрати колесо, виробники повинні визначити критерії прийнятності для готового компонента та визначити, які фактори обробки мають найбільший вплив на ці критерії.
Якість країв є головним фактором при шліфуванні скла автомобільних дисплеїв. Залежно від конструкції компонента, вимоги можуть охоплювати профіль краю, геометрію кутів, допуск на розміри та наявність видимих відколів або інших дефектів.
Ці вимоги мають бути визначені до початку виробництва. Процес, призначений лише для швидкого видалення матеріалу, може не забезпечити достатнього контролю над готовим краєм. І навпаки, процес, зосереджений виключно на зовнішньому вигляді поверхні, може бути неефективним, якщо він використовує непотрібні фінішні проходи або видаляє матеріал повільніше, ніж потрібно.
Кількість матеріалу, видаленого на кожному етапі, має відповідати припуску на обробку та запланованій кінцевій геометрії. Якщо грубе шліфування залишає непостійний профіль, під час обробки може знадобитися видалити додатковий матеріал для досягнення цільової форми. Це може збільшити час циклу та ускладнити контроль кінцевих розмірів.
Критерії перевірки також повинні відображати фактичне застосування. Виробники повинні використовувати креслення, специфікації замовника та узгоджені процедури перевірки для визначення прийнятних умов краю. Не слід передбачати універсальний допуск для кожного компонента дисплея транспортного засобу, оскільки різні конструкції можуть мати різні вимоги до розмірів і зовнішнього вигляду.
Ефективність виробництва залежить від співвідношення між видаленням матеріалу, тривалістю циклу, станом інструменту та часткою деталей, які відповідають вимогам контролю. Висока швидкість подачі не обов'язково означає, що загальний процес більш продуктивний, якщо він збільшує кількість дефектів або вимагає повторного регулювання.
Гострота круга, абразивні характеристики, структура зубів і придатність геометрії круга можуть впливати на те, як інструмент зчеплюється зі склом. Стабільність обладнання та послідовне розташування заготовки також мають значення. Якщо ці фактори змінюються під час виробництва, однакові номінальні параметри обробки можуть не дати стабільних результатів.
Практична оцінка повинна враховувати як результат, так і якість. Корисні показники включають тривалість циклу, частку прийнятих деталей, частоту дефектів країв і стабільність розмірів протягом повторних виробничих циклів. Ці вимірювання забезпечують більш надійну основу для вдосконалення процесу, ніж сама по собі швидкість.
Якщо чорнове та остаточне шліфування інтегровано, розподіл роботи між двома етапами має бути встановлено відповідно до необхідного стану кромки та запасу матеріалу. Відповідно до опису продукту, шліфувальний круг Meijie для дисплея автомобіля підтримує інтегровані рішення для чорнового та кінцевого шліфування. Чи підходить комбіноване рішення для конкретної лінії, усе ще залежить від заготовки, обладнання та підтверджених вимог процесу.
Шліфування скла генерує тепло та утворює абразив і скляне сміття. Якщо процес не видаляє тепло та стружку ефективно, місцеві умови на межі подрібнення можуть стати менш стабільними. Сміття може заважати контакту між кругом і деталлю, а накопичення тепла може сприяти дефектам обробки за невідповідних умов.
Тому конструкція колеса має значення для процесу вибору. Meijie визначає розсіювання тепла та видалення стружки як міркування дизайну продукту, описуючи щільну однорідну структуру зуба, призначену для підтримки охолодження та відводу стружки. Ці характеристики слід оцінювати разом із розмірами круга, характеристиками абразиву та сумісністю з машиною.
Однак сама по собі конструкція колеса не визначає результат. Необхідно також враховувати фактичну систему охолодження, конфігурацію обладнання, характеристики скла та умови обробки. Виробники повинні переконатися, що вибране колесо працює відповідно до вимог їхнього власного виробництва, а не покладатися на загальний опис продукту як гарантію бездефектної обробки.
Вибір шліфувальних кругів для скла транспортних засобів починається з завдання обробки, а не з одного параметра, такого як розмір зерна або швидкість обертання. Круг повинен відповідати геометрії заготовки, необхідному профілю кромки, інтерфейсу машини та передбачуваній послідовності обробки.
Першим кроком є визначення розмірів деталі та зон, які потребують шліфування. Відповідна інформація включає товщину скла, форму кута, профіль краю, припуск на обробку та кількість матеріалу, який потрібно видалити.
Ці деталі допомагають визначити, чи може колесо отримати доступ до необхідної області та слідувати призначеному профілю. Занадто велике колесо може обмежити доступ до невеликого кута, тоді як невідповідний профіль може ускладнити стабільне досягнення цільової геометрії. Вибраний інструмент також повинен бути сумісним з кріпленням і рухом технологічного обладнання.
Товщину скла слід розглядати як частину повного налаштування обробки, а не розглядати як ізольоване правило вибору. Колесо, опора заготовки, припуск на обробку та налаштування машини повинні працювати разом. Наприклад, відповідне колесо для тонкого покривного скла може відрізнятися від вибору для більш товстого компонента, навіть якщо обидві частини мають схожі зовнішні форми.
Шліфувальні круги для дисплея автомобіля Meijie перераховують діапазон заготовок, який включає 0,5 мм, 0,7 мм, 1,1 мм та іншу товщину скла. Ці товщини вказані в інформації про продукт, але це не гарантія того, що кожна конфігурація коліс підходить для будь-якої товщини. Остаточні специфікації повинні бути підтверджені фактичними компонентами та умовами обробки.
Діаметр круга, діаметр хвостовика та тип канавки впливають на посадку інструменту та його взаємодію з деталлю. Ці специфікації слід перевірити на інтерфейс обладнання та геометрію області, що обробляється.
Інформація про продукт для шліфувального круга Meijie для дисплея автомобіля містить такі характеристики:
| Параметр | Перерахована специфікація |
|---|---|
| Діаметр шліфувального круга | Ø10–Ø15 мм |
| Діаметр хвостовика | Ø6 мм, Ø10 мм |
| Жолобковий тип | Трапецієподібні, U-подібні, без канавок |
| Розмір зерна | 400#–1200# |
| Товщина заготовки | 0,5 мм, 0,7 мм, 1,1 мм та інші товщини |
| Швидкість обертання обладнання | 18 000–32 000 об/хв |
| Норма подачі | 300–1200 мм/хв |
| Глибина шліфування | 0,1–0,5 мм, поділяється на грубе і чистове шліфування |
Ці значення описують наведені специфікації продукту. Їх не слід інтерпретувати як одну універсальну установку, у якій кожен діаметр, хвостовик, канавка, зернистість і параметри обробки можуть вільно комбінуватися.
Тип канавки слід вибирати відповідно до передбачуваного профілю контакту та завдання обробки. Так само хвостовик повинен відповідати затискному механізму машини, а діаметр колеса повинен відповідати необхідному доступу та умовам експлуатації. Підтвердження цих деталей перед встановленням допомагає запобігти проблемам із сумісністю, яких можна уникнути під час виробництва.
Для інших програм обробки скла категорія шліфувальних кругів для обробки скла надає ширший огляд асортименту скляних шліфувальних кругів Meijie.
Зернистість впливає на взаємодію між абразивом і поверхнею скла. Відповідний вибір залежить від етапу обробки, вимог до видалення матеріалу та якості кромки, якої потрібно досягти. Більш грубий абразив може підійти для конкретного завдання чорнової обробки, тоді як більш дрібний абразив може бути обраний для чистової операції. Однак фактичний результат залежить від повного процесу, і розмір зернистості не слід розглядати як єдиний фактор, що контролює якість краю.
Виробники повинні враховувати зернистість разом із структурою колеса, товщиною скла, допуском на обробку та станом обладнання. Зміна зернистості може вимагати перегляду умов обробки, а не просто заміни одного колеса іншим із збереженням усіх попередніх налаштувань.
Швидкість обертання, швидкість подачі та глибину шліфування слід перевіряти на відповідність специфікаціям вибраного круга та робочим обмеженням машини. Зазначений Meijie діапазон 18 000–32 000 об/хв, наприклад, відноситься до продукту, описаного вище. Це не рекомендація виконувати кожну заготовку на верхній межі.
Той самий принцип застосовується до швидкості подачі та глибини шліфування. Збільшення видалення матеріалу може скоротити час циклу в деяких умовах, але це також може вплинути на якість краю та стабільність процесу. Параметри слід перевіряти на фактичній заготовці та оцінювати як щодо ефективності виробництва, так і щодо вимог до готової деталі.
Перед покупкою або установкою алмазного шліфувального круга для автомобільного скла виробники повинні підтвердити інтерфейс обладнання, дозволену швидкість обертання, розміри інструменту та схему обробки. Сумісність слід установлювати, використовуючи вимоги виробника машини та технічні характеристики вибраного колеса.
Meijie описує свій шліфувальний круг для автомобільного скла як сумісний із верстатами для подвійної кромки різних брендів. Для конкретної виробничої лінії все одно слід перевірити точну конфігурацію. Моделі машин, затискні механізми, робочі межі та шляхи обробки можуть відрізнятися, тому загальна заява про сумісність не повинна замінювати технічну перевірку.
Також важливо відрізняти фізичну придатність від придатності до процесу. Круг може підійти до шпинделя, але все одно не зможе створити необхідний профіль краю за існуючих умов обробки. Таким чином, підтвердження має охоплювати встановлення, рух інструменту, опору заготовки та якість обробленої кромки.
Якщо необхідна геометрія складна або виробничі умови незнайомі, контрольоване випробування обробки може допомогти визначити, чи підходить запропонована конфігурація колеса, перш ніж вона буде введена в звичайне виробництво.
Після вибору відповідного круга стабільні результати залежать від контролю всього процесу обробки. Наступні перевірки допомагають виробникам виявити проблеми на ранній стадії, не припускаючи, що всі дефекти мають однакову причину.
Перед обробкою: перевірте товщину скла, профіль кромки, припуск на обробку, розміри коліс, умови затискання та робочі межі машини. Перевірте, чи конфігурація інструменту відповідає призначеній операції.
Під час обробки: відстежуйте сколювання кромки, консистенцію профілю, видалення стружки, незвичну вібрацію та зміни стану інструменту. У разі виявлення дефектів перевірте круг, положення заготовки, стан обладнання та параметри обробки перед тим, як виконувати регулювання.
Після механічної обробки: перевірте готову кромку на відповідність кресленню та узгодженим критеріям приймання. Записуйте повторювані дефекти та зміни умов процесу, щоб коригувальні дії могли ґрунтуватися на виробничих доказах.
Ці перевірки є найбільш корисними, коли результати перевірок пов’язані з фактичними умовами обробки. Якщо дефекти країв збільшуються після зміни інструменту, наприклад, технічні характеристики круга та встановлення слід переглянути разом із налаштуваннями машини. Якщо розміри поступово змінюються під час виробництва, зношеність інструменту та стабільність обладнання може вимагати дослідження. Жодна ситуація не повинна пояснюватися однією причиною без підтверджуючих доказів.
Необхідно також контролювати коригування процесу. Одночасна зміна швидкості подачі, глибини шліфування та швидкості обертання ускладнює визначення того, який фактор вплинув на результат. Там, де це можливо, систематично оцінюйте зміни та порівнюйте готові деталі з установленими критеріями якості.
Заміна круга повинна ґрунтуватися на стані інструменту та його здатності підтримувати необхідні результати обробки. Фіксований інтервал заміни може бути корисним, якщо це підтверджується історією виробництва, але фактичний термін служби може змінюватися залежно від заготовки, умов експлуатації та навантаження на обробку. Дані перевірки забезпечують надійну основу для встановлення графіка заміни.
Щоб отримати додаткові відомості про підбір обладнання та інструментів у обробці скляної кромки з ЧПУ, див. Обробка скляної кромки з ЧПУ: вимоги до шліфувального круга для обробних центрів . Ця стаття розглядає ширший взаємозв’язок між обробним обладнанням і вимогами до шліфувального круга, тоді як ця стаття зосереджена на застосуванні скла транспортного засобу.
Шліфувальні круги відіграють важливу роль у шліфуванні кутів і точному обробленні країв для скла транспортних засобів. Правильний вибір залежить від геометрії заготовки, товщини скла, необхідної якості краю, розмірів круга, специфікації абразиву та стану машини. Жоден параметр не може визначити, чи підходить колесо для кожного застосування.
Для виробників, які обробляють кришки панелі приладів, скло дисплея центрального керування та відповідні компоненти, найнадійнішим підходом є спочатку визначити вимоги до готової частини, узгодити колесо з завданням обробки та перевірити процес у фактичних умовах виробництва. Контроль якості кромки, розмірів і стану інструменту допомагає підтримувати незмінні результати з часом.
Шліфувальний круг Meijie для дисплею скла призначений для точного шліфування кутів і кінцевих країв із зазначеними параметрами розмірів круга, типів канавок і розмірів зернистості. Виробники можуть використовувати ці специфікації як відправну точку для технічної оцінки та підтвердити відповідну конфігурацію відповідно до своїх скляних компонентів, обладнання та вимог до обробки.