Aug 20,2026
Як параметри шліфування впливають на продуктивність шліфувального круга для скла
Напівпровідникові керамічні компоненти часто містять маленькі отвори, канавки та інші прецизійні елементи, які потребують контрольованої механічної обробки. Такі матеріали, як оксид алюмінію, діоксид цирконію, оксид ітрію, карбід кремнію та нітрид кремнію, є твердими та крихкими, що робить вибір інструменту особливо важливим для обробки отворів.
Правильна шліфувальна головка для обробки отворів у напівпровідниковій кераміці залежить не тільки від діаметра отвору. Керамічний матеріал, глибина отвору, метод обробки, зернистість, ефективна довжина, умови обладнання та необхідна якість поверхні – все це необхідно враховувати перед вибором інструменту.
Напівпровідникові керамічні компоненти використовуються в додатках, де важлива відповідність розмірів і стан поверхні. Приклади включають сопла з нітриду алюмінію, газорозподільні компоненти, насосні кільця та керамічні основи, що використовуються в напівпровідниковому обладнанні.
На відміну від більш м’яких інженерних матеріалів, кераміка зазвичай поєднує високу твердість і крихкість. Ця комбінація робить видалення матеріалу більш вимогливим і залишає менше місця для неконтрольованих сил різання.
Під час обробки керамічних отворів може виникнути кілька проблем, якщо шліфувальна головка або умови процесу не підібрані належним чином:
Для малих отворів вплив геометрії інструменту стає ще більш значним. Незначна невідповідність між діаметром інструмента та необхідним розміром отвору може вплинути на точність обробки, тоді як невідповідна ефективна довжина може ускладнити обробку глибших отворів.
Для ширшого огляду застосування алмазного шліфування напівпровідникової кераміки див. Алмазні шліфувальні інструменти для напівпровідникових керамічних компонентів .
Вибір керамічної шліфувальної головки слід починати з фактичних вимог до обробки. Основні фактори можна підсумувати таким чином:
| Фактор відбору | Чому це важливо |
|---|---|
| Діаметр отвору | Визначає відповідний розмір шліфувальної головки та зазор для обробки |
| Керамічний матеріал | Впливає на поведінку шліфування, вимоги до абразиву та знос інструменту |
| Глибина отвору | Визначає необхідну ефективну робочу довжину |
| Операція механічної обробки | Для різних операцій може знадобитися різна геометрія інструменту |
| Розмір зерна | Впливає на зняття матеріалу та якість поверхні |
| Сумісність обладнання | Визначає, чи може інструмент правильно працювати на верстаті |
Ці фактори слід розглядати разом, а не окремо. Наприклад, для отвору малого діаметра в твердому керамічному матеріалі може знадобитися інша комбінація інструментів, ніж для більшого отвору в оксиді алюмінію.
Необхідна якість поверхні також має значення. Інструмент, обраний лише для видалення матеріалу, може не підійти, якщо готовий отвір потребує суворішого контролю стану поверхні.
Діаметр отвору є одним із перших параметрів, який необхідно перевірити при виборі шліфувальної головки для обробки кераміки.
Шліфувальна головка повинна відповідати зоні обробки, забезпечуючи достатній абразивний контакт для стабільного видалення матеріалу. Інструмент великого розміру може не підійти для маленького отвору, тоді як менший інструмент може збільшити кількість проходів обробки або вплинути на ефективність обробки.
Для обробки отворів Meijie діаметри шліфувальних головок варіюються від Ø0,5 мм до Ø5 мм. Цей діапазон охоплює відносно невеликі керамічні отвори та дозволяє точніше підібрати розмір інструменту до необхідної функції.
Однак діаметр інструменту не слід вибирати лише з діаметра отвору. Також необхідно враховувати фактичний припуск на обробку, геометрію отвору, керамічний матеріал і необхідну точність розмірів.
Наприклад, отвір, який вимагає лише видалення матеріалу, може мати інші вимоги до інструменту, ніж отвір, для якого потрібні контрольовані кінцеві розміри та стан поверхні.
Ось чому діаметр шліфувальної головки слід розглядати як частину повного вибору інструменту, а не як єдину специфікацію.
Керамічний матеріал, який обробляється, безпосередньо впливає на поведінку шліфування. Глинозем, діоксид цирконію, ітрій, карбід кремнію та нітрид кремнію мають різну твердість і механічні характеристики, тому однакові умови помелу не можуть автоматично застосовуватися до всіх них.
Глинозем і цирконій є широко використовуваними інженерними кераміками з високою твердістю та хорошою стабільністю розмірів. Під час обробки отворів шліфувальна головка повинна забезпечувати контрольоване видалення матеріалу без створення надмірного механічного навантаження.
Стан абразиву та розмір зернистості слід узгоджувати з необхідним результатом обробки, а не вибирати лише відповідно до назви матеріалу.
Карбід кремнію та нітрид кремнію викликають вимогливі умови шліфування через їх твердість і крихкість. Знос інструменту та стабільність шліфування вимагають пильнішої уваги, особливо при обробці невеликих або відносно глибоких отворів.
Для цих матеріалів алмазні шліфувальні інструменти можуть забезпечити абразивну здатність, необхідну для точної обробки кераміки. Фактична специфікація інструменту все ще повинна бути узгоджена з операцією обробки та обладнанням.
Ключовим моментом є те, що керамічний матеріал слід розглядати на початку процесу вибору. Шліфувальна головка, яка добре працює в одних умовах матеріалу, може не забезпечити таких же результатів в інших.
Зернистість впливає на баланс між видаленням матеріалу та якістю поверхні. Для обробки отворів у напівпровідниковій кераміці відповідна зернистість залежить від етапу обробки та необхідного результату.
ШЛІФУВАЛЬНІ ГОЛОВКИ ДЛЯ ОБРОБКИ ОТВОРОВ Meijie доступні з зернистістю від 100# до 600#.
Відносно груба зернистість може забезпечити сильнішу здатність знімати матеріал, тоді як більш дрібна зернистість може бути розглянута, коли потрібна більш контрольована обробка та якість поверхні. Однак зернистість не слід інтерпретувати як фіксоване правило, згідно з яким одна зернистість завжди відповідає одній стадії обробки.
Керамічний матеріал, розміри отвору, припуск на обробку, умови обладнання та необхідна обробка поверхні – усе це впливає на відповідну специфікацію абразиву.
З цієї причини виробники повинні визначити необхідну якість отвору перед вибором зернистості. Інструмент, обраний для агресивного видалення матеріалу, може не бути правильним вибором для остаточної обробки.
Глибина отвору є ще одним важливим фактором, особливо при обробці вузьких або відносно глибоких керамічних отворів.
Шліфувальна головка потребує достатньої ефективної робочої довжини, щоб досягти необхідної площі обробки. Якщо ефективна довжина недостатня, можливо, інструмент не зможе правильно обробити всю глибину отвору.
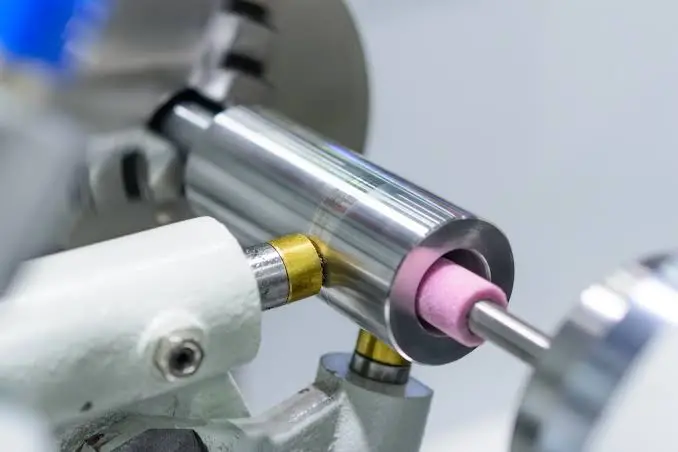
Шліфувальні головки Meijie для обробки отворів використовують хвостовик Ø6 мм із ефективною довжиною 2–20 мм і діаметром шліфувальної головки від 0,5–Ø5 мм.
Ефективну довжину не слід розглядати незалежно від стабільності інструменту. Довша робоча секція може забезпечити досяжність, необхідну для глибшого отвору, але інструмент також повинен підтримувати належну жорсткість за фактичних умов обробки.
Тому виробники повинні перевірити як необхідну глибину отвору, так і доступну ефективну довжину перед вибором інструменту для шліфування керамічних отворів.
Відповідна шліфувальна головка вимагає відповідних умов обробки. Швидкість шліфування, швидкість подачі та глибина шліфування впливають на навантаження на інструмент і спосіб видалення матеріалу.
Швидкість шліфування впливає на взаємодію між абразивною поверхнею та керамічною заготовкою. Робоча швидкість повинна залишатися в межах відповідного діапазону для шліфувальної головки та обладнання.
Швидкість подачі впливає на те, наскільки швидко шліфувальна головка входить у матеріал або рухається крізь нього. Надмірно агресивна подача може збільшити навантаження на шліфування, а надто консервативна подача може знизити ефективність обробки.
Глибина шліфування визначає, скільки матеріалу видаляється під час кожної операції обробки. Менша контрольована глибина шліфування може бути корисною, коли важливі точність розмірів і якість краю.
Для шліфувальних головок для обробки отворів, про які йдеться в інформації про продукт Meijie, глибина шліфування становить 0,005–0,02 мм. Це значення слід розглядати як заданий робочий діапазон виробу, а не як універсальне налаштування для кожного застосування обробки керамічних отворів.
Остаточні параметри повинні бути встановлені відповідно до керамічного матеріалу, геометрії отвору, обладнання та фактичних вимог до обробки.
Не всі отвори в кераміці виготовляються за допомогою однакової операції обробки. Тому при виборі інструменту слід враховувати необхідну операцію.
| Вимоги до обробки | Розгляд основного інструменту |
|---|---|
| Пек свердління | Малий діаметр, контрольована подача та стабільне видалення матеріалу |
| Шліфування отворів | Діаметр інструменту, зернистість і контроль розмірів |
| Розсвердлювання отвору | Якість поверхні та контроль кінцевих розмірів отвору |
| Протяжка пазів | Геометрія інструменту та можливість узгодження профілю канавки |
ШЛІФУВАЛЬНІ ГОЛОВКИ ДЛЯ ОБРОБКИ ОТВОРОВ Meijie призначені для таких операцій, як свердління, шліфування отворів, розгортання отворів і протягування канавок. Це робить метод обробки важливою частиною процесу вибору.
Наприклад, вибору інструменту лише за діаметром може бути недостатньо для компонента, який містить і отвори, і канавки. Геометрія інструменту повинна відповідати фактичній деталі, що обробляється.
Вибір інструменту безпосередньо пов’язаний із кількома поширеними проблемами обробки отворів у напівпровідниковій кераміці.
Сколи можуть виникнути, коли процес шліфування застосовує надмірну або погано контрольовану механічну силу до крихкого керамічного краю. Розмір інструменту, зернистість, глибина шліфування та швидкість подачі впливають на навантаження при обробці.
Зміна розмірів може бути наслідком зносу інструменту, невідповідної геометрії інструменту, нестабільних умов обробки або недостатнього контролю видалення матеріалу.
Шліфувальна головка з відповідним діаметром і стабільною робочою геометрією забезпечує кращу основу для підтримки постійних розмірів отворів.
На якість поверхні впливають зернистість абразиву, стан інструменту, параметри обробки та керамічний матеріал. Коли потрібна більш тонка фінішна обробка, вибір зернистості та кінцева стадія обробки потребують більшої уваги.
Знос інструменту з часом змінює ефективні умови різання. У міру того як змінюється абразивна поверхня, знімання матеріалу та розміри також можуть змінюватися.
Тому регулярна перевірка інструменту важлива, коли потрібна постійна якість отворів протягом виробничого циклу.
Різні вимоги до обробки ставлять різні пріоритети для шліфувальної головки.
| Вимоги до керамічного отвору | Основний пріоритет вибору |
|---|---|
| Отвір малого діаметра | Діаметр шліфувальної головки та стабільність інструменту |
| Глибока яма | Ефективна довжина та стабільність обробки |
| Висока якість поверхні | Зернистість і контрольовані умови помелу |
| Твердий керамічний матеріал | Абразивні властивості та зносостійкість інструменту |
| Складний отвір або паз | Геометрія інструменту та метод обробки |
Для малих отворів особливої уваги заслуговують діаметр і жорсткість. Для більш глибоких отворів ефективна довжина стає більш важливою. Коли якість поверхні є основною проблемою, розмір зернистості та контроль процесу потрібно розглядати разом.
Для більш твердої кераміки, такої як карбід кремнію, абразивні властивості та знос інструменту можуть мати більший вплив на стабільність виробництва.
Цей підхід більш практичний, ніж вибір шліфувальної головки з однієї специфікації. Інструмент має відповідати повним вимогам обробки.
Перш ніж вибрати алмазну шліфувальну головку, виробники повинні підготувати основну інформацію про обробку.
Ці деталі створюють більш надійну основу для вибору шліфувальної головки та знижують ризик вибору інструменту лише за одним параметром.
Алмазні шліфувальні головки підходять для вимогливої обробки кераміки, оскільки алмазний абразив забезпечує ріжучу здатність, необхідну для твердих керамічних матеріалів. Конкретний діаметр, зернистість, ефективну довжину та геометрію слід вибирати відповідно до отвору та вимог до обробки.
Діаметр шліфувальної головки повинен узгоджуватися з необхідним розміром отвору, припуском на обробку, матеріалом і вимогами до розмірів. Для невеликих отворів, як правило, потрібні інструменти меншого діаметру, у той час як інструмент все одно повинен зберігати достатню стабільність під час обробки.
Відповідна зернистість залежить від керамічного матеріалу, етапу обробки, вимог до видалення матеріалу та необхідної якості поверхні. Шліфувальні головки Meijie для обробки отворів використовують зернистість 100#–600#, що забезпечує різні вимоги до обробки кераміки.
Шліфувальна головка може бути застосована до кількох керамічних матеріалів, але однакові специфікації інструменту та умови обробки не повинні автоматично припускатися, що забезпечують ідентичні результати. Твердість матеріалу, крихкість, геометрія отвору, розмір зерна та параметри обробки повинні бути оцінені для кожного застосування.
Вибір шліфувальної головки для обробки отворів у напівпровідниковій кераміці вимагає поєднання матеріалу, геометрії, інструменту та процесу. Діаметр отвору, глибина отвору, керамічний матеріал, розмір зернистості, ефективна довжина, метод обробки та умови обладнання впливають на остаточний вибір.
Практичний процес вибору починається з фактичних вимог до обробки отворів, а потім узгоджується специфікація шліфувальної головки з цією вимогою. Цей підхід забезпечує кращий контроль над видаленням матеріалу, розмірами отвору, якістю кромки, обробкою поверхні та стабільністю інструменту.
Для виробників, які обробляють напівпровідникові керамічні компоненти, правильна шліфувальна головка — це не просто найменший або найагресивніший доступний інструмент. Більш важливим фактором є те, чи відповідають специфікації інструменту та умови обробки вимогам до матеріалу, геометрії та якості готового компонента.