Oct 10,2026
Як шліфувальні круги використовуються для обробки скла транспортних засобів?
Шліфування пластин SiC є більш вимогливим, ніж звичайне шліфування кремнієвих пластин, оскільки карбід кремнію поєднує в собі надзвичайно високу твердість і крихкість матеріалу. Ці характеристики ускладнюють видалення матеріалу та збільшують потребу в ретельному контролі сили шліфування, абразивної дії, тепла та пошкодження поверхні. Для виробників напівпровідників завдання полягає не просто у видаленні матеріалу з пластини SiC, а в тому, щоб зробити це, зберігаючи необхідну товщину, якість поверхні та стабільність процесу.
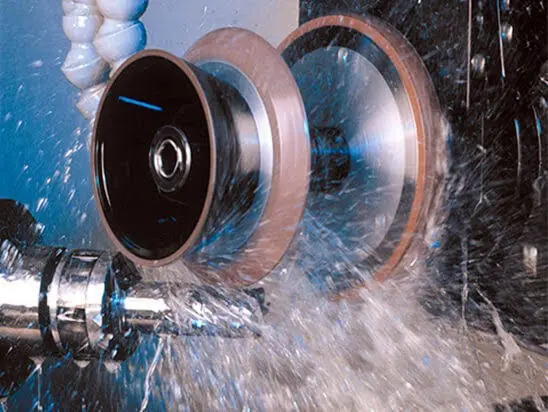
Шліфувальний інструмент також має прямий вплив на результат. Алмазні шліфувальні круги та алмазні шліфувальні диски широко розглядаються для твердих напівпровідникових матеріалів, оскільки алмазний абразив забезпечує ріжучу здатність, необхідну для матеріалів, які важко обробляти. Однак сам по собі вибір інструменту не визначає ефективність шліфування. Розмір зернистості, структура диска, глибина шліфування, швидкість подачі, швидкість, стан круга та умови охолодження мають відповідати характеристикам пластини SiC та етапу обробки.
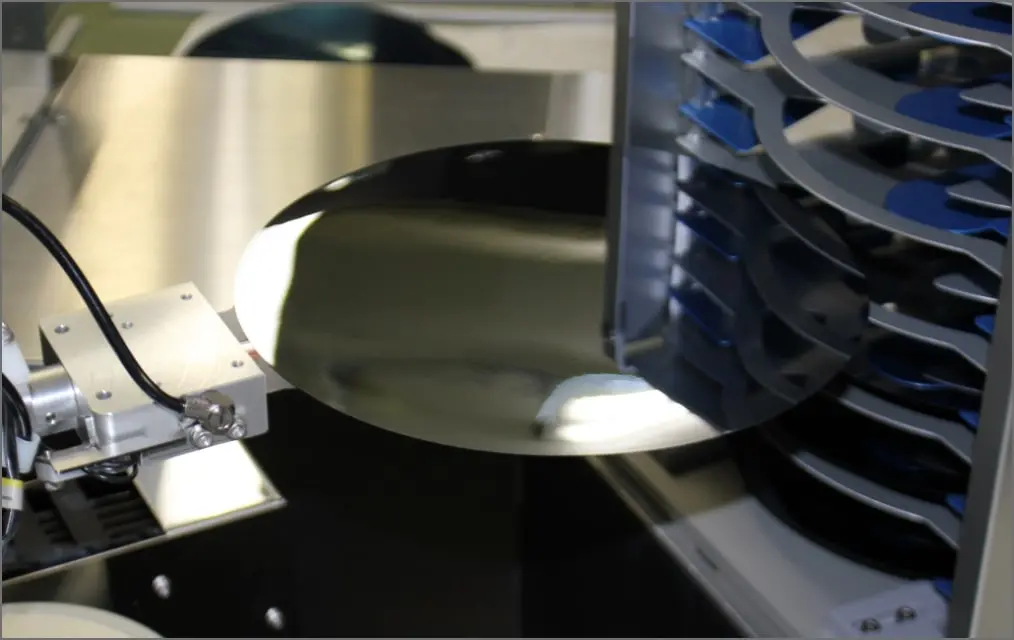
Основною причиною складності шліфування пластин карбіду кремнію є сам матеріал. SiC має набагато вищу твердість, ніж кремній, що робить його стійким до звичайного видалення матеріалу. Абразивні зерна повинні створювати достатню ріжучу дію для ефективного видалення матеріалу, тоді як процес шліфування повинен уникати надмірного механічного навантаження на пластину.
Карбід кремнію також є крихким матеріалом. Висока твердість забезпечує чудову стійкість до деформації та зношування, але це також означає, що матеріал не реагує на шліфування так само, як більш м’який матеріал. Якщо умови подрібнення не контролюються належним чином, матеріал може бути видалений через небажаний розрив, а не контрольоване різання.
| Коефіцієнт помелу | Кремнієва пластина | SiC пластина |
|---|---|---|
| Твердість матеріалу | Нижній | Вища |
| Зняття матеріалу | Відносно легше | Більш вимогливий |
| Вимога до абразиву | Контрольоване різання | Висока ріжуча здатність |
| Контроль пошкоджень | важливо | Особливо критично |
| Контроль процесів | важливо | Більш вимогливий |
Ця різниця не означає, що шліфування SiC просто вимагає більш агресивного процесу. Збільшення сили шліфування або видалення матеріалу без урахування цілісності поверхні може створити додаткові проблеми. Практична мета полягає в тому, щоб знайти стабільну комбінацію абразивних характеристик і параметрів процесу, яка забезпечує ефективне видалення без шкоди для поверхні пластини.
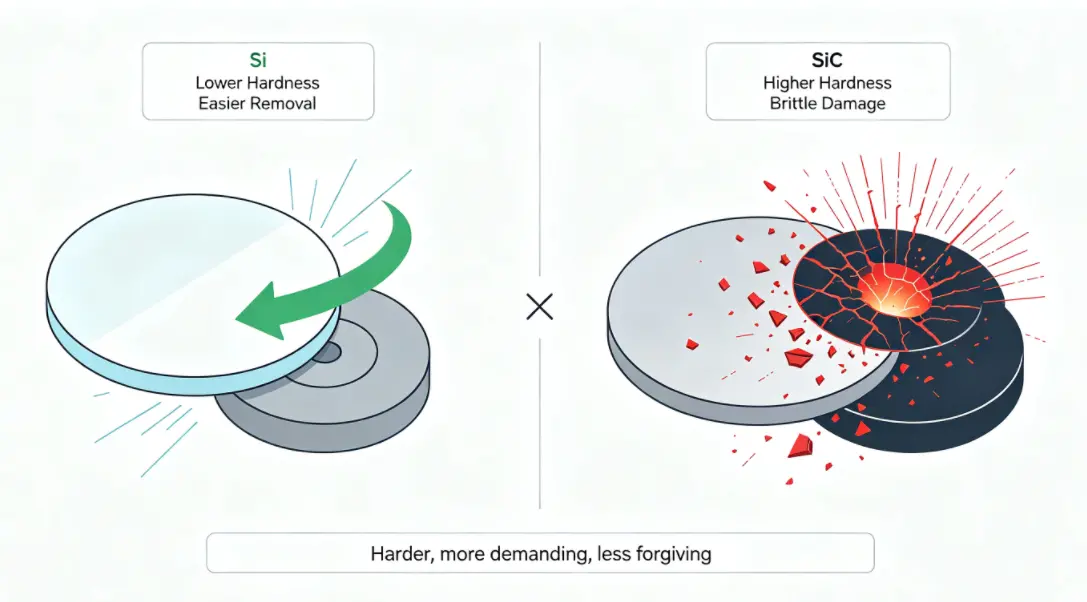
Висока твердість є однією з визначальних проблем при шліфуванні SiC. Під час шліфування абразивні зерна повинні проникнути в поверхню пластини і видалити матеріал. Оскільки SiC сильно протистоїть деформації, для різання потрібен абразив достатньої твердості та гостроти.
Це одна з причин, чому алмазний абразив важливий для шліфування напівпровідників. Diamond забезпечує ріжучу здатність, необхідну для обробки твердих матеріалів, і може бути налаштована для різних вимог до шліфування. Однак абразивна твердість є лише частиною процесу. Абразивне зерно, структура круга, швидкість шліфування та прикладене навантаження також впливають на те, наскільки ефективно інструмент видаляє SiC.
Ефективність видалення матеріалу слід розглядати разом із зносом інструменту. Шліфувальний інструмент, який ефективно видаляє матеріал за одного набору умов, може поводитися по-різному в міру зносу абразивних зерен або зміни умов процесу. Таким чином, для стабільного шліфування пластин SiC важливо підтримувати стабільність різання.
Іншим фактором є кількість матеріалу, який необхідно видалити. Процес, зосереджений на значному зменшенні товщини, має інші вимоги, ніж процес, зосереджений на остаточному покращенні поверхні. Підбір шліфувального інструменту до передбачуваної стадії обробки допомагає уникнути непотрібного механічного навантаження та неефективного використання інструменту.
Другою великою проблемою є крихка природа SiC. Сама по собі твердість не пояснює труднощів шліфування. Матеріал також має бути оброблений таким чином, щоб обмежити небажані руйнування та пошкодження.
Під час шліфування зерна абразиву під впливом механічного навантаження взаємодіють з поверхнею пластини. Якщо сила шліфування є надмірною або абразивна дія погано узгоджується з матеріалом, процес може спричинити подряпини, відколи, тріщини або пошкодження під поверхнею. Ці дефекти можуть стати важливими, коли пластина повинна відповідати строгим вимогам до якості поверхні.
З цієї причини при оцінці ефективності шліфування слід враховувати пошкодження поверхні пластини SiC. Висока швидкість видалення матеріалу не обов'язково вказує на успішний процес, якщо отримана поверхня потребує надмірної корекції за потоком.
Причини та запобігання дефектам, пов’язаним із шліфуванням, можуть відрізнятися залежно від матеріалу, стану інструменту та параметрів процесу. Для ширшого обговорення факторів пошкодження під час шліфування виробники можуть посилатися на пошкодження поверхні під час шліфування пластин як частину загального процесу шліфування пластин.
Ключовим моментом для SiC є те, що його характеристики крихкості залишають менше місця для неконтрольованих умов шліфування. Якість поверхні слід розглядати з самого початку вибору інструменту та параметрів, а не розглядати як питання остаточної перевірки.
Шліфування передбачає постійний контакт між абразивними зернами та поверхнею пластини, що створює механічну взаємодію та тепло. Під час шліфування SiC підтримка стабільних умов стає особливо важливою, оскільки і матеріал, і інструмент підлягають вимогливим умовам обробки.
Тепло може вплинути на стабільність помелу, якщо ним не керувати належним чином. Охолодження та видалення стружки допомагають підтримувати межу шліфування та запобігають перешкоджанню накопиченого сміття абразивному різанню. Точний підхід до охолодження залежить від обладнання та застосування, але принцип залишається незмінним: зона шліфування повинна залишатися стабільною протягом усього процесу.
Знос інструменту – ще одна проблема. Оскільки абразивне зерно змінюється під час використання, поведінка різання також може змінюватися. Інструмент, який спочатку дає стабільні результати, може вимагати інших умов процесу, оскільки його робоча поверхня змінюється. Тому моніторинг продуктивності помелу є важливим для підтримки консистенції вафель протягом повторюваних виробничих циклів.
Ці фактори показують, чому шліфування пластин SiC не можна оптимізувати, зосередившись лише на одному параметрі. Властивості матеріалу, абразивна поведінка, стан машини, управління теплом і стан інструменту взаємодіють протягом усього процесу.
Характеристики матеріалу SiC висувають особливі вимоги до шліфувальних інструментів. Інструмент повинен забезпечувати достатню ріжучу здатність, одночасно забезпечуючи стабільне видалення матеріалу та прийнятну якість поверхні.
Алмазні шліфувальні круги та алмазні шліфувальні диски є відповідними категоріями інструментів для шліфування напівпровідникових пластин, оскільки алмазний абразив здатний обробляти тверді матеріали. Правильна конфігурація, однак, залежить від фактичного застосування, а не від самого слова «алмаз».
При виборі шліфувального інструменту слід враховувати кілька факторів:
Не менш важливий етап обробки. Грубе шліфування зазвичай спрямоване на ефективне видалення матеріалу та зменшення товщини, тоді як тонке шліфування вимагає більш контрольованого видалення та більшої уваги до якості поверхні. Однакові характеристики інструменту не обов’язково забезпечують однакові результати на кожному етапі.
Для виробників, які оцінюють рішення для шліфування SiC та інших напівпровідникових матеріалів, рішення для обробки напівпровідникових пластин від Meijie є відповідним довідником для застосувань шліфування напівпровідників.
Вибір інструменту в кінцевому підсумку повинен базуватися на співвідношенні між матеріалом пластини, товщиною цілі, вимогами до видалення, вимогами до якості поверхні та умовами обладнання. Вибираючи інструмент лише за розміром зернистості чи специфікацією круга, можна не помітити важливі фактори, що впливають на фактичну ефективність шліфування.
Вибір інструменту визначає основні умови різання, але параметри шліфування SiC визначають, як інструмент взаємодіє з пластиною під час обробки. Оскільки SiC твердий і крихкий, параметри потрібно ретельно підбирати, а не передавати безпосередньо з обробки кремнієвих пластин.
Глибина шліфування визначає, скільки матеріалу видаляється під час кожної операції шліфування. Більша глибина може збільшити ефективність видалення, що може бути корисним під час грубого помелу. Однак збільшення глибини також збільшує механічне навантаження на поверхню шліфування.
Якщо глибина шліфування є надмірною для вибраного інструменту та пластини, сила шліфування може збільшитися, а пошкодження поверхні може стати важчим для контролю. Для тонкого шліфування зазвичай підходить більш контрольована глибина знімання, оскільки точність товщини та стан поверхні стають більш важливими.
Тому правильна глибина залежить від етапу обробки, початкової товщини пластини, цільової товщини, характеристик інструменту та поведінки матеріалу.
Швидкість подачі при шліфуванні впливає на те, наскільки швидко інструмент рухається відносно пластини, і тому змінює умови контакту під час видалення матеріалу. Вища швидкість подачі може підвищити продуктивність, але також може збільшити навантаження на поверхню абразиву.
Для SiC швидкість подачі повинна бути сумісною з характеристиками круга та глибиною шліфування. Якщо процес стає занадто агресивним, збільшення сили шліфування може вплинути на якість поверхні. З іншого боку, надмірно консервативні умови можуть знизити продуктивність, не забезпечуючи значного покращення якості.
Тому швидкість подачі слід оцінювати разом із глибиною шліфування та станом круга, а не розглядати як незалежне налаштування.
Швидкість шліфування впливає на взаємодію між абразивними зернами та поверхнею пластини. Зміни швидкості можуть впливати на поведінку різання, виділення тепла та послідовність видалення матеріалу.
Відповідна швидкість залежить від шліфувального обладнання, структури інструменту, характеристик абразиву та вимог до пластин SiC. Стабільна швидкість особливо важлива, коли потрібні узгоджені результати поверхні для кількох пластин.
Збільшення швидкості виключно для підвищення продуктивності не обов’язково є ефективним підходом, якщо температурні або механічні умови стають менш стабільними. Ефективність процесу повинна залишатися сумісною з вимогами до якості поверхні.
Розмір алмазного зерна безпосередньо залежить від поведінки шліфування. Грубіша зернистість, як правило, пов’язана з більш агресивним видаленням матеріалу, тоді як більш дрібна зернистість підтримує більш контрольоване видалення, і її можна розглядати, коли якість поверхні стає більш пріоритетною.
Це не означає, що дрібніше зерно завжди краще для SiC. Відповідний розмір абразиву залежить від стадії шліфування та кількості матеріалу, який необхідно видалити. Операція грубого шліфування та операція тонкого шліфування мають різні цілі і тому вимагають різних характеристик інструменту.
Для детального пояснення ролі грубого та тонкого помелу в обробці напівпровідникових пластин виробники можуть посилатися на грубе та тонке помел .
| Параметр | Основний вплив | Мета контролю |
|---|---|---|
| Глибина шліфування | Сила зняття матеріалу та шліфування | Збалансуйте ефективність видалення та цілісність поверхні |
| Норма подачі | Навантаження на різання та ефективність обробки | Підтримувати стабільне видалення матеріалу |
| Швидкість шліфування | Абразивна взаємодія і тепло | Підтримуйте постійні умови подрібнення |
| Розмір алмазу | Характеристика видалення та обробка поверхні | Установіть відповідність між етапами обробки |
Важливим моментом є те, що жоден один параметр не визначає кінцеву якість пластини. Глибина шліфування, швидкість подачі, швидкість шліфування та зернистість алмазу повинні розглядатися як сукупний набір умов.
Покращення якості шліфування пластин SiC починається з контролю співвідношення між матеріалом, інструментом і процесом. Метою є не максимізація інтенсивності шліфування, а досягнення необхідного видалення матеріалу при збереженні цілісності поверхні та стабільності процесу.
Слід розглянути кілька практичних контрольних моментів:
Зміни параметрів повинні проводитися систематично. Якщо кілька налаштувань змінено одночасно, стає важко визначити, який фактор спричинив покращення чи погіршення результатів помелу.
Огляд поверхні також важливий. Вимірювання товщини пластини, шорсткості поверхні, подряпин, відколів та інших дефектів може надати корисну інформацію про відповідність поточних умов шліфування.
Той самий принцип застосовується до керування інструментами. Якщо шліфувальний круг поступово змінюється під час використання, результати процесу також можуть змінитися. Регулярний моніторинг може допомогти виробникам виявити зміни, пов’язані з інструментами, перш ніж вони знову стануть проблемою якості пластин.
Зрештою, обробка пластин SiC вимагає балансу між ефективністю видалення та контролем поверхні. Стабільний процес — це процес, у якому шліфувальний інструмент і параметри залишаються відповідними для матеріалу протягом необхідного виробничого циклу.
Перш ніж вибрати шліфувальний інструмент або встановити умови процесу, виробники повинні визначити фактичні вимоги до пластин SiC. Початкова та цільова товщина, необхідне видалення матеріалу, очікувана якість поверхні, стадія шліфування та доступне обладнання впливають на відповідне налаштування.
Відправною точкою повинен залишатися сам матеріал. Оскільки SiC значно твердіший і поводиться інакше, ніж кремній під час шліфування, умови процесу слід розробляти навколо його конкретних характеристик, а не копіювати безпосередньо з іншого матеріалу пластини.
Тоді шліфувальний інструмент повинен відповідати цим вимогам. Алмазні шліфувальні круги або алмазні шліфувальні диски можуть забезпечити необхідну продуктивність абразивного різання для твердих матеріалів, але розмір зернистості, структуру та умови роботи все одно потрібно враховувати.
Корисним способом оцінки процесу є розгляд чотирьох пов’язаних факторів: зняття матеріалу, якість поверхні, контроль товщини та стабільність обробки. Якщо один фактор покращується, а інший погіршується, процес може потребувати подальшого коригування, а не простого збільшення чи зменшення одного параметра.
SiC має значно вищу твердість і демонструє крихкі властивості матеріалу. Ці характеристики роблять видалення матеріалу більш вимогливим і збільшують потребу в контрольованій силі шліфування та відповідних абразивних умовах.
Алмаз має високу абразивну твердість і ріжучу здатність, що робить його придатним для обробки твердих матеріалів, таких як SiC. Спеціальна конфігурація круга або диска все ще повинна відповідати етапу шліфування та вимогам обробки.
Параметри не слід передавати безпосередньо між двома матеріалами. SiC має різну твердість і характеристики шліфування, тому глибину шліфування, швидкість подачі, швидкість, зернистість та інші умови потрібно оцінювати відповідно до конкретного застосування.
Пошкодження поверхні може бути пов’язане з надмірним зусиллям шліфування, невідповідними умовами абразиву, зносом інструменту та невідповідними параметрами процесу. Нагрівання та умови видалення стружки також можуть впливати на стабільність шліфування та якість поверхні.
Шліфування пластин SiC складніше, ніж шліфування кремнієвих пластин, оскільки SiC поєднує в собі високу твердість і крихкість матеріалу. Ці характеристики роблять видалення матеріалу більш вимогливим, одночасно підвищуючи важливість контролю сили шліфування, пошкодження поверхні, тепла та зносу інструменту.
Відповідний алмазний шліфувальний інструмент забезпечує здатність різання, необхідну для твердого матеріалу SiC, але вибір інструменту повинен відповідати глибині шліфування, швидкості подачі, швидкості, розміру зернистості та стану диска. Кінцевою метою є не просто підвищення ефективності видалення, а стабільний баланс між видаленням матеріалу, якістю поверхні, контролем товщини та стабільністю обробки.
Для виробників, які працюють із пластинами SiC, розуміння цих взаємозв’язків забезпечує більш практичну основу для вибору шліфувальних інструментів і встановлення відповідних умов обробки. Послідовні результати залежать від підбору інструменту та параметрів до матеріалу та конкретних вимог кожного етапу шліфування.