Aug 13,2026
PV проти побутової техніки проти шліфувальних кругів для автомобільного скла: у чому різниця?
Грубе та тонке подрібнення є двома важливими етапами обробки напівпровідникових пластин. Хоча обидва використовують абразивний інструмент для видалення матеріалу з поверхні пластини, вони служать різним цілям. Грубе шліфування приділяє більше уваги ефективному видаленню матеріалу та зменшенню товщини, тоді як тонке шліфування більше зосереджується на контрольованому видаленні, точності розмірів і якості поверхні.
Різниця має значення, оскільки умови подрібнення, які використовуються на одній стадії, можуть не підходити для іншої. Абразивне зерно, глибина шліфування, швидкість подачі, стан диска та матеріал пластини впливають на те, як шліфувальний інструмент взаємодіє з заготовкою. Розуміння цих відмінностей допомагає виробникам вибрати відповідні умови помелу та підтримувати постійну якість пластин.
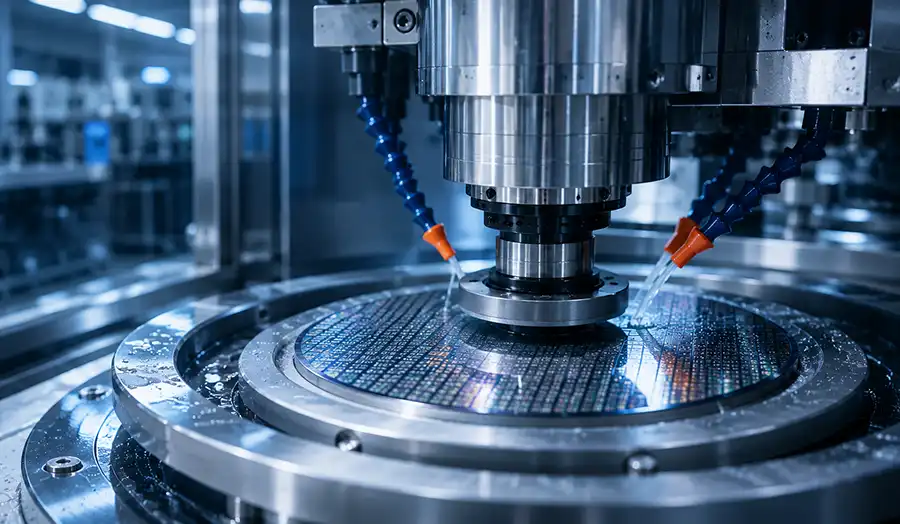
Під час обробки напівпровідникових пластин грубе подрібнення зазвичай використовується для видалення відносно великої кількості матеріалу. Його головне призначення — ефективно зменшити товщину пластини та наблизити заготовку до необхідних розмірів.
Слідує тонке подрібнення з більш контрольованим видаленням матеріалу. Коли пластина наближається до цільової товщини, пріоритет зміщується в бік точності товщини, шорсткості поверхні та консистенції по всій обробленій поверхні.
Таким чином, дві стадії можна розрізнити за їхніми основними цілями обробки, а не просто за розміром використовуваного абразиву.
| Аспект | Грубий помел | Тонкий помел |
|---|---|---|
| Основне призначення | Ефективне видалення матеріалу | Контрольований вивіз матеріалу |
| Зняття матеріалу | Відносно високий | Відносно низький |
| Оздоблення поверхні | Відносно більш грубий | Більш тонкий |
| Головний пріоритет | Ефективність обробки | Точність і якість поверхні |
Точна межа між двома етапами залежить від матеріалу пластини, обладнання, шліфувального інструменту, початкової товщини, цільової товщини та вимог до поверхні. Грубий і тонкий помел не слід розглядати як фіксовані набори параметрів, які застосовуються до кожної пластини.
Для читачів, яким потрібне базове пояснення загального процесу, стаття про шліфування напівпровідникових пластин надає ширший контекст обробки.
Основною роллю грубого помелу вафель є видалення матеріалу. Коли необхідно значно зменшити товщину пластини, видалення необхідної кількості шляхом повільного, тонкого подрібнення не буде ефективним підходом.
Грубий помел дозволяє видалити більшу кількість вафельного матеріалу на етапі контрольованого помелу. Шліфувальний інструмент повинен підтримувати ефективне різання, одночасно витримуючи навантаження видалення матеріалу, що виникає під час обробки.
Під час грубого помелу основним фактором є видалення матеріалу. Абразивний інструмент зчіплюється з поверхнею пластини та видаляє матеріал за допомогою багаторазового абразивного контакту.
Метою є не просто максимізація швидкості видалення. Надмірне зусилля шліфування або нестабільний контакт можуть вплинути на поверхню пластини та створити непотрібні дефекти. Необхідний відповідний баланс між ефективністю видалення, силою шліфування та стабільністю процесу.
Тому абразивні характеристики шліфувального інструменту відіграють важливу роль. Інструмент повинен бути здатний видаляти необхідну кількість матеріалу, зберігаючи постійний робочий стан під час операції шліфування.
Зменшення товщини пластини є ще однією основною метою грубого помелу. Пластина може починатися з товщини, значно більшої, ніж необхідна кінцева специфікація, що робить необхідним значне видалення матеріалу перед остаточним етапом подрібнення.
Це тісно пов'язане з розрідженням пластин. Грубе шліфування забезпечує значну частину зменшення товщини, тому при наступному тонкому шліфуванні не потрібно видаляти надмірну кількість матеріалу.
Необхідна глибина шліфування залежить від початкової та цільової товщини, матеріалу пластини, обладнання та шліфувального інструменту. Більша глибина шліфування може підвищити ефективність видалення матеріалу, але також збільшує механічне навантаження на межу абразиву та заготовки.
Грубе шліфування та обробка поверхні мають різні пріоритети. Під час цього етапу процес повинен ефективно видалити матеріал, утримуючи пластину в прийнятному стані для подальшої обробки.
Спроба досягти остаточної якості поверхні під час грубого шліфування може знизити його ефективність. Кращим підходом зазвичай є використання грубої стадії для основного зняття матеріалу та залишення більш тонкого контролю розмірів і поверхні на наступній стадії.
Цей розподіл цілей є однією з причин, чому грубе та тонке помел вважаються різними етапами обробки, а не двома назвами для однієї операції.
Тонкий помел пластини використовується, коли пластина вже наближена до цільової товщини та вимагає більш контрольованого видалення матеріалу.
Порівняно з грубим помелом кількість видаленого матеріалу під час тонкого помелу, як правило, менша. Процес приділяє більше уваги кінцевій товщині, стану поверхні та консистенції обробленої пластини.
Тонке шліфування все ще видаляє матеріал, але процес більше зосереджений на контролі того, скільки матеріалу видаляється та як це впливає на поверхню пластини.
На цьому етапі умови шліфування необхідно підбирати ретельно, тому що припуск на матеріал, що залишився, може бути відносно малим. Надмірна глибина шліфування, невідповідні умови подачі або невідповідний абразив можуть ускладнити досягнення необхідних кінцевих розмірів.
Таким чином, метою є не якнайшвидше видалення матеріалу, а досягнення необхідного результату за допомогою контрольованого та повторюваного шліфування.
Коли пластина наближається до цільової товщини, точність товщини пластини стає все більш важливою. Варіації між пластиною можуть вплинути на узгодженість розмірів і створити проблеми для наступних операцій.
Тонке подрібнення забезпечує стадію, на якій залишки матеріалу можна видалити в більш контрольованих умовах. Фактичні вимоги допуску залежать від специфікації та застосування пластини, тому універсальне значення товщини не слід застосовувати до кожної напівпровідникової пластини.
Шорсткість поверхні пластин є ще одним важливим фактором під час тонкого шліфування. Поверхня, отримана на стадії більш агресивного видалення матеріалу, може містити більш виражені сліди шліфування та текстуру поверхні.
Тонне шліфування використовує більш контрольовану взаємодію абразиву, щоб покращити стан поверхні та наблизити її до вимог наступної обробки.
Однак тонке шліфування не слід розглядати як гарантоване рішення для кожного типу поверхневих дефектів. Стан круга, вибір абразиву, параметри шліфування, охолодження та матеріал пластини продовжують впливати на кінцевий результат.
Найважливішою відмінністю між грубим і тонким помелом є їх пріоритет обробки. Грубе шліфування в першу чергу спрямоване на ефективне видалення відносно великої кількості матеріалу, тоді як тонке шліфування зосереджено на контрольованому видаленні та отриманні розмірів і якості поверхні.
| Фактор | Грубий помел | Тонкий помел |
|---|---|---|
| Основна мета | Високий знімання матеріалу | Контрольований вивіз матеріалу |
| Глибина шліфування | Загалом більший | Загалом менше |
| Абразивний пісок | Зазвичай більш грубі | Зазвичай тонше |
| Оздоблення поверхні | Відносно грубий | Більш тонкий |
| Розмірний контроль | Основний етапний контроль | Вища точність |
| Пріоритет обробки | Ефективність | Якість поверхні та розмірів |
Однією з найяскравіших відмінностей є кількість матеріалу, який, як очікується, буде видалено на кожному етапі. Грубе шліфування забезпечує більшу частину необхідного зменшення товщини. Тонке подрібнення обробляє решту матеріалу в умовах, які дозволяють більш жорсткий контроль.
Друга відмінність полягає в важливості стану поверхні. Грубе шліфування зазвичай не потребує остаточної обробки поверхні, оскільки наступна стадія тонкого шліфування може додатково покращити поверхню. З іншого боку, тонке шліфування потребує балансу між видаленням матеріалу та якістю поверхні.
Третя відмінність стосується вибору абразиву. Більш грубі абразивні умови можуть бути придатними, коли потрібне ефективне видалення матеріалу, тоді як більш тонкі абразивні умови часто використовуються, коли обробка поверхні стає більш важливою. Фактичну специфікацію абразиву все ще потрібно узгодити з матеріалом пластини, шліфувальним інструментом та обладнанням.
Ці відмінності слід розглядати як загальні принципи процесу, а не як абсолютні правила. Конкретне застосування напівпровідникової пластини може використовувати різні умови шліфування залежно від необхідної товщини, характеристик матеріалу, конфігурації машини та специфікації інструменту.
Шліфувальний інструмент безпосередньо впливає на те, як матеріал видаляється з пластини. З цієї причини вибір інструменту є важливою частиною розрізнення грубого та тонкого шліфування.
Розмір зернистості алмазу впливає на характеристики різання шліфувального інструменту. Більш грубі абразивні частинки можуть забезпечити ефективне видалення матеріалу під час етапу грубого шліфування, тоді як більш тонкі абразивні умови, як правило, більш придатні, коли процес приділяє більшу увагу обробці поверхні.
Правильну зернистість неможливо вибрати лише за розміром. Також необхідно враховувати матеріал пластини та необхідну ступінь помелу. Кремній і SiC, наприклад, мають різні характеристики матеріалу і можуть потребувати різних інструментів і умов процесу.
Стан робочої поверхні також впливає на стабільність шліфування. Правильно функціонуючий шліфувальний круг для пластин має підтримувати ефективний абразивний контакт із пластиною.
Оскільки абразивна поверхня змінюється через знос, поведінка різання також може змінюватися. Підвищене тертя або зниження ефективності різання може вплинути на силу шліфування, виділення тепла та консистенцію поверхні.
Це особливо важливо під час тонкого шліфування, коли відносно невеликі зміни умов шліфування можуть мати помітний вплив на кінцеву поверхню.
Алмазні абразиви підходять для шліфування різноманітних напівпровідників завдяки їхній здатності обробляти тверді та крихкі матеріали. Тим не менш, шліфувальний диск або шліфувальний круг слід вибирати відповідно до конкретного матеріалу, стадії шліфування, обладнання та вимог до якості.
Абразивні характеристики інструменту, робоча структура, розсіювання тепла та поведінка видалення стружки – все це сприяє стабільності шліфування.
Для виробників, які працюють з різними напівпровідниковими матеріалами та вимогами до шліфування, рішення Meijie для обробки напівпровідникових пластин забезпечують спеціальну категорію продуктів для цього типу застосування.
Дві стадії шліфування мають різний вплив на кінцеву поверхню, оскільки вони працюють з різними пріоритетами.
Під час грубого помелу головною вимогою є ефективне видалення матеріалу. Отримана поверхня може мати більш виражену текстуру шліфування, оскільки процес призначений для видалення матеріалу з вищою швидкістю. Ця поверхня не обов'язково є остаточним станом, необхідним для подальшої обробки.
Тонке шліфування дає можливість пізніше контролювати якість поверхні пластини. Завдяки більш контрольованому процесу видалення матеріалу та відповідним абразивним умовам можна привести поверхню до тоншого стану з меншою шорсткістю та більш постійними слідами шліфування.
Якість переходу між двома етапами також має значення. Якщо під час грубого шліфування утворюється надмірне пошкодження або нерівномірні сліди від шліфування, під час тонкого шліфування може знадобитися видалити додатковий матеріал для досягнення бажаного стану поверхні.
Ось чому два етапи слід розглядати як частини однієї стратегії подрібнення, а не як незалежні операції.
Для більш детального обговорення дефектів, які можуть виникнути під час шліфування, див. Пошкодження поверхні під час шліфування пластин .
У типовій багатоетапній стратегії шліфування основне співвідношення можна виразити так:
Грубий помел → Тонкий помел
Груба стадія обробляє більшу частину видалення матеріалу, тоді як тонка стадія контролює залишок матеріалу та покращує кінцеву поверхню та стан розмірів.
Основні ролі можна підсумувати так:
Кількість матеріалу, призначеного для кожного етапу, не повинна визначатися фіксованим відсотком для кожного застосування. Для кремнієвої пластини, пластини SiC або іншого напівпровідникового матеріалу можуть знадобитися інші стратегії подрібнення.
Шліфувальний інструмент також впливає на те, як здійснюється перехід. Якщо інструмент для грубого шліфування не забезпечує стабільне видалення матеріалу, на стадії тонкого шліфування, можливо, доведеться компенсувати більшу варіацію поверхні. І навпаки, відповідні умови грубого помелу можуть забезпечити більш однорідну початкову поверхню для тонкого помелу.
Тому два етапи працюють найкраще, коли їхні цілі плануються разом. Стадія грубої обробки повинна залишати пластину в такому стані, щоб її можна було ефективно та надійно обробити на стадії тонкої обробки.
Немає єдиного набору параметрів шліфування, який можна застосувати до кожної напівпровідникової пластини. Умови для кожного етапу слід визначати відповідно до заготовки та необхідного результату.
Основні фактори включають:
Для шліфування кремнієвої пластини та шліфування пластини SiC можуть знадобитися різні підходи, оскільки матеріали мають різну твердість і характеристики шліфування. SiC особливо вимогливий через його високу твердість і крихкість, які можуть впливати на вибір абразиву та механічне навантаження під час видалення матеріалу.
Початкова товщина та цільова товщина однаково важливі. Пластина, яка потребує значного зменшення товщини, пред’являє інші вимоги до стадії грубого помелу, ніж пластина, яка вимагає лише обмеженого видалення матеріалу.
Вимоги до кінцевої поверхні також впливають на етап тонкого шліфування. Якщо подальший процес вимагає контрольованого стану поверхні, специфікація абразиву та параметри шліфування повинні підтримувати цю вимогу.
Обладнання також слід враховувати. Швидкість шліфування, система подачі, кріплення інструменту, охолодження та інші характеристики машини можуть впливати на роботу вибраного шліфувального круга. Тому шліфувальний інструмент слід оцінювати як частину повного процесу, а не як окремий компонент.
Основна відмінність полягає в їх цілі обробки. Грубе шліфування спрямоване на ефективне видалення відносно великої кількості матеріалу пластини, тоді як тонке шліфування зосереджено на контрольованому видаленні матеріалу, точності товщини та якості поверхні.
Не обов'язково. Чи потрібна окрема стадія тонкого шліфування, залежить від специфікації пластини, товщини цілі, вимог до поверхні, обладнання та наступних етапів обробки. Там, де існують жорсткіші вимоги до поверхні або розмірів, тонке шліфування може забезпечити додатковий контроль після грубого видалення матеріалу.
Під час тонкого шліфування зазвичай використовуються абразивні умови, які краще підходять для контрольованого видалення матеріалу та покращення обробки поверхні. Однак відповідний розмір зерна алмазу залежить від матеріалу пластини, шліфувального інструменту, обладнання та конкретних вимог до обробки.
Це залежить від специфікації шліфувального круга та вимог процесу. Інструмент, розроблений для ефективного видалення матеріалу, може не забезпечувати таку саму продуктивність або контроль поверхні, необхідні під час тонкого шліфування. Тому вибір інструменту повинен враховувати стадію шліфування, матеріал пластини та стан цільової поверхні.
Грубе та тонке подрібнення виконують різні, але пов’язані ролі в обробці напівпровідникових пластин. Грубе шліфування в першу чергу відповідає за ефективне видалення матеріалу та зменшення товщини, тоді як тонке шліфування забезпечує більш контрольоване видалення, коли пластина наближається до необхідної товщини та стану поверхні.
Різниця між двома етапами не обмежується абразивним піском. Глибина шліфування, швидкість подачі, стан круга, матеріал пластини, обладнання та вимоги до поверхні – все це впливає на виконання кожного етапу.
Відповідний шліфувальний круг для пластин або диск для шліфування пластин у поєднанні з належним чином контрольованими умовами шліфування дозволяє двом етапам працювати разом більш ефективно. Метою є не просто швидше шліфування, а стабільний процес, який забезпечує необхідне видалення матеріалу, точність розмірів і якість поверхні пластини.