Aug 20,2026
Як параметри шліфування впливають на продуктивність шліфувального круга для скла
Шліфування напівпровідникової пластини — це етап механічної обробки, який використовується для видалення контрольованої кількості матеріалу з поверхні пластини та досягнення необхідної товщини, рівності та стану поверхні. Він широко використовується в обробці напівпровідникових пластин, особливо для кремнію та пластин карбіду кремнію, де контроль розмірів і якість поверхні безпосередньо впливають на наступні етапи виробництва.
На відміну від шліфування загального призначення, шліфування пластин вимагає ретельного контролю видалення матеріалу та пошкодження поверхні. Шліфувальний інструмент, абразивне зерно, структура круга, швидкість шліфування, швидкість подачі та глибина шліфування впливають на кінцевий результат. З цієї причини шліфування пластин — це не просто питання якнайшвидшого видалення матеріалу. Процес повинен збалансувати ефективність видалення з точністю розмірів і якістю поверхні.
Напівпровідникові пластини повинні відповідати певним вимогам щодо товщини та поверхні, перш ніж вони перейдуть на наступні етапи обробки. Шліфування забезпечує контрольований метод видалення матеріалу та налаштування пластини до необхідних розмірів.
Одна з основних цілей - контроль товщини пластини. Може знадобитися зменшити початкову товщину пластини до цільового значення відповідно до вимог напівпровідникового пристрою або підкладки. Шліфування дозволяє видаляти матеріал із контрольованою швидкістю, а не покладатися на менш передбачуваний механічний процес.
Стан поверхні – ще один важливий фактор. Шліфування змінює поверхню пластини через абразивний контакт, тому процес потрібно контролювати, щоб уникнути надмірних подряпин, слідів від шліфування, відколів або інших форм пошкодження поверхні. Процес шліфування, який забезпечує правильну товщину, але залишає неприйнятні дефекти поверхні, не може вважатися успішним.
Подрібнення вафель також сприяє рівності розмірів. Для напівпровідникових застосувань невеликі варіації товщини або стану поверхні можуть вплинути на подальші процеси, особливо коли пластини мають відповідати жорстким виробничим допускам.
Отже, основні цілі помелу вафель можна підсумувати так:
Ці вимоги роблять шліфування важливою частиною обробки напівпровідникових пластин , особливо коли процес включає високоякісні пластини, де надмірні втрати матеріалу або пошкодження поверхні можуть збільшити витрати на виробництво.
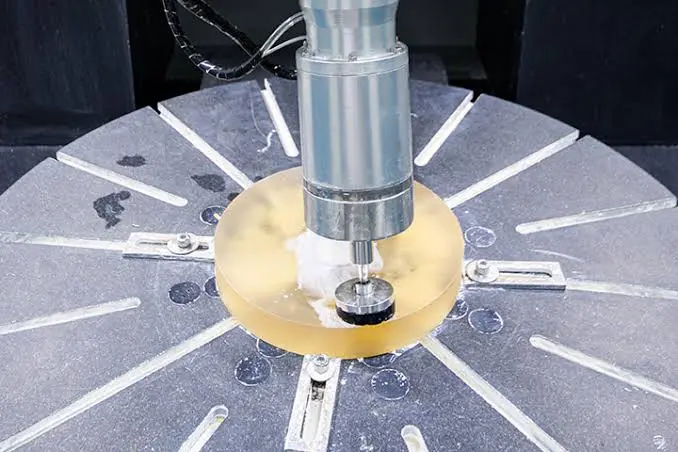
Основний принцип шліфування пластин простий: абразивний шліфувальний інструмент контактує з поверхнею пластини та видаляє матеріал шляхом контрольованої механічної дії. Однак у напівпровідникових додатках фактичний процес вимагає ретельної координації між пластиною, шліфувальним інструментом, машиною та параметрами обробки.
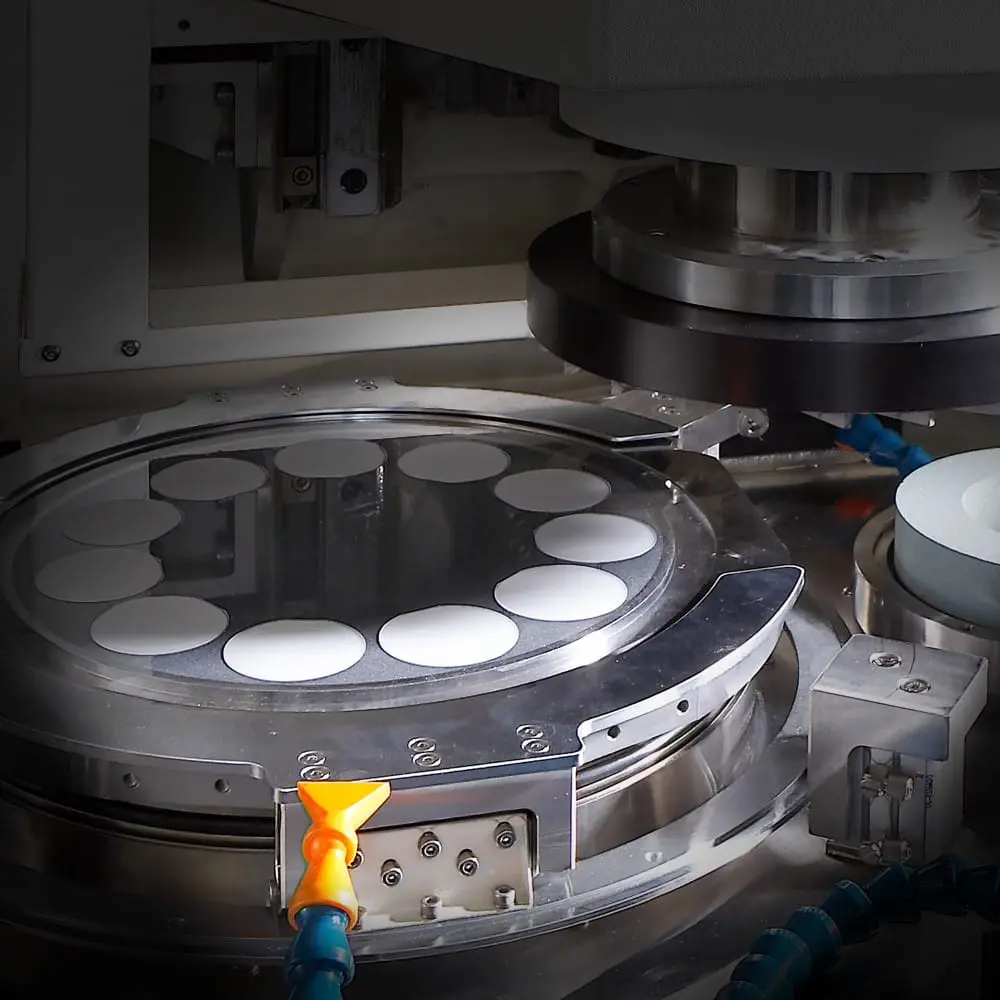
Пластина спочатку розміщується та закріплюється на шліфувальному обладнанні. Потім шліфувальний інструмент контактує з призначеною поверхнею пластини, обертаючись із контрольованою швидкістю. Частинки алмазного абразиву в шліфувальному інструменті видаляють матеріал із пластини, коли інструмент рухається відносно заготовки.
Кількість видаленого матеріалу залежить від кількох факторів, включаючи глибину шліфування, швидкість подачі, швидкість круга, абразивне зерно та характеристики матеріалу пластини. Охолодження та видалення стружки також мають значення, оскільки тепло та накопичене шліфувальне сміття можуть вплинути на стабільність обробки та якість поверхні.
Для багатьох застосувань шліфування можна розділити на грубу та тонку стадії.
| Стадія шліфування | Основне призначення | Основний фокус обробки |
|---|---|---|
| Грубий помел | Ефективно видаляйте матеріал і зменшуйте товщину пластини | Високий знімання матеріалу |
| Тонкий помел | Уточніть розміри та стан поверхні | Якість поверхні та контрольоване видалення |
Грубе подрібнення зазвичай використовується, коли потрібно видалити відносно більшу кількість матеріалу. Ефективність обробки важлива на цьому етапі, оскільки головна мета — наблизити пластину до цільової товщини.
Тонке подрібнення слідує, коли потрібен суворіший контроль. Швидкість зняття матеріалу нижча, тоді як більше уваги приділяється стану поверхні, точності товщини та зменшенню пошкоджень, пов’язаних із шліфуванням.
Різниця між цими стадіями є важливою, оскільки шліфувальний інструмент, який добре працює для високого видалення матеріалу, не обов’язково забезпечує стан поверхні, необхідний для тонкого шліфування. Тому характеристики інструменту та параметри обробки повинні відповідати конкретному етапу обробки пластин.
З цієї причини процес шліфування пластин слід розглядати як контрольовану послідовність, а не одну операцію. Цільова товщина, матеріал пластини, етап шліфування та необхідний стан поверхні впливають на те, як слід виконувати процес.
Різні напівпровідникові матеріали висувають різні вимоги до процесу шліфування. Кремній залишається одним із найбільш широко оброблених матеріалів для пластин, тоді як карбід кремнію стає все більш важливим у додатках, які вимагають високотемпературної, високої потужності або високочастотної продуктивності.
Шліфування кремнієвих пластин використовується для видалення матеріалу з кремнієвих пластин і доведення їх до необхідної товщини і стану поверхні. Оскільки кремнієві пластини використовуються в широкому діапазоні напівпровідникових додатків, вимоги до шліфування можуть відрізнятися залежно від розміру пластини, товщини, етапу обробки та наступних вимог до виробництва.
Процес шліфування повинен забезпечувати контрольоване видалення матеріалу без надмірного пошкодження поверхні. Тому вибір абразиву та параметри шліфування повинні узгоджуватися з метою обробки.
Для обробки великих обсягів пластин консистенція є особливо важливою. Варіації в умовах шліфування можуть призвести до відмінностей у товщині пластини, шорсткості поверхні або слідах шліфування, що робить стабільну продуктивність інструменту важливою мірою.
Шліфування пластин SiC представляє інший набір проблем обробки. Карбід кремнію значно твердіший за звичайний кремній, що робить видалення матеріалу більш вимогливим і висуває більші вимоги до шліфувального інструменту.
Поєднання твердості матеріалу та потреби в контрольованій якості поверхні означає, що процес шліфування вимагає достатньої абразивної продуктивності при збереженні стабільної роботи. Гострота інструменту, зернистість абразиву, розсіювання тепла та параметри шліфування можуть впливати на результат.
З цієї причини шліфування пластин карбіду кремнію не слід розглядати просто як жорсткіший варіант шліфування кремнію. Властивості матеріалу SiC необхідно враховувати при виборі шліфувального інструменту та встановленні умов обробки.
Більш детальне обговорення конкретних проблем, пов’язаних із шліфуванням SiC, можна розглянути окремо, а не додавати непотрібний матеріал до загального вступу до шліфування пластин.
Шліфувальний інструмент є однією з найважливіших змінних у обробці пластин, оскільки він безпосередньо визначає, як абразивні частинки взаємодіють з поверхнею пластини. Алмазні шліфувальні інструменти зазвичай використовуються там, де потрібне ефективне видалення матеріалу та контрольована обробка.
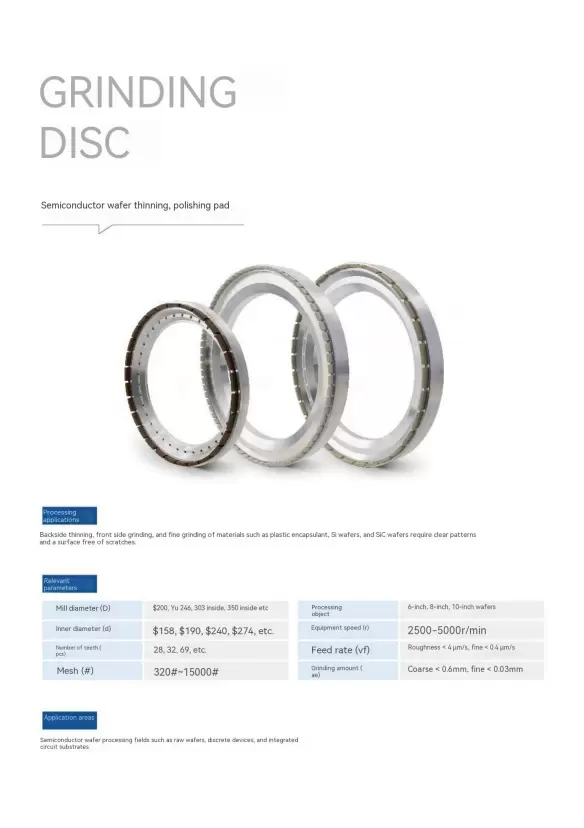
Шліфувальний диск для пластин містить абразивні частинки, які виконують фактичне різання та видалення матеріалу. Структура диска, абразивне зерно, конфігурація зуба та інші конструктивні характеристики впливають на поведінку інструменту під час обробки.
Для напівпровідникових застосувань деякі характеристики інструменту є особливо важливими:
Зернистість також повинна відповідати етапу обробки. Більш грубі абразивні конфігурації можуть сприяти більш високому видаленню матеріалу під час грубої обробки, тоді як більш дрібне зерно, як правило, пов’язане з додатками, де важливіше якість поверхні та контрольоване видалення.
Рішення Meijie для обробки напівпровідників включають шліфувальні диски, призначені для обробки пластин. Доступні конфігурації охоплюють різні розміри пластин і вимоги до шліфування, включно з використанням 6-дюймових, 8-дюймових і 10-дюймових пластин.
Наприклад, технічні характеристики шліфувального диска можуть відрізнятися залежно від абразивної сітки, конфігурації зубів, розмірів диска та умов експлуатації. Ці відмінності не є просто варіаціями продукту; вони дозволяють підібрати інструмент до пластини, обладнання та етапу обробки.
Також важлива сумісність інструментів. Шліфувальний диск повинен належним чином працювати з обладнанням, зберігаючи стабільні умови обертання та подачі. Навіть високоефективний абразивний інструмент може дати суперечливі результати, якщо його конструкція або умови роботи не відповідають машині.
Таким чином, правильний шліфувальний круг або шліфувальний диск слід вибирати відповідно до повних вимог обробки, а не лише абразивної твердості.
Якість шліфування пластин залежить від взаємодії інструменту, матеріалу пластин, обладнання та умов обробки. Зміна одного параметра може вплинути як на ефективність видалення матеріалу, так і на якість поверхні.
| Фактор | Вплив на шліфування |
|---|---|
| Розмір зерна | Впливає на видалення матеріалу та обробку поверхні |
| Швидкість шліфування | Впливає на ефективність обробки та виділення тепла |
| Норма подачі | Впливає на зняття матеріалу та стан поверхні |
| Глибина шліфування | Впливає на шліфувальне навантаження та потенційне пошкодження поверхні |
| Стан інструменту | Впливає на різкість, стабільність і послідовність обробки |
Зернистість є одним із найпомітніших факторів, пов’язаних із інструментом. Відповідний розмір абразиву повинен забезпечити необхідне видалення матеріалу без створення непотрібних пошкоджень поверхні. Відповідний вибір залежить від того, чи процес зосереджений на грубому видаленні матеріалу чи більш тонкій обробці поверхні.
Швидкість шліфування та швидкість подачі також впливають на взаємодію між абразивом і пластиною. Надмірні або невідповідні умови можуть збільшити навантаження на шліфування та виділення тепла, тоді як занадто консервативні умови можуть знизити ефективність обробки.
Глибина шліфування безпосередньо залежить від кількості видаленого матеріалу під час кожної операції. Більший об’єм видалення може збільшити механічне навантаження на шліфувальну систему, тому глибина має відповідати матеріалу та етапу обробки.
Стан шліфувального інструменту також має значення. Оскільки продуктивність абразиву змінюється під час використання, поведінка шліфування може відповідно змінюватися. Зменшення різкості може вплинути на ефективність видалення, стан поверхні та загальну стабільність процесу.
Не слід забувати про охолодження та видалення стружки. Подрібнення генерує тепло та утворює дрібні частинки з матеріалу, що видаляється. Якщо в зоні шліфування накопичується тепло або сміття, це може заважати стабільній обробці та сприяти появі дефектів поверхні.
Ці фактори не слід розглядати окремо. Ті самі параметри шліфування можуть дати різні результати, коли змінюється матеріал пластини, абразивне зерно, структура інструменту або обладнання. Таким чином, стабільний процес шліфування пластин залежить від відповідності повного набору умов конкретному застосуванню.
Ні. Шліфування та полірування пластин є різними процесами з різними основними цілями.
Шліфування використовує абразивну дію для відносно ефективного видалення матеріалу і зазвичай використовується, коли товщину пластини потрібно зменшити або відрегулювати. Полірування зазвичай зосереджується більше на покращенні стану поверхні та зменшенні нерівностей поверхні, залишених попередньою обробкою.
Таким чином, у практичному виробництві пластин шліфування та полірування можуть виконувати додаткові ролі. Шліфування забезпечує контрольоване видалення матеріалу, тоді як наступні процеси обробки можуть додатково покращити поверхню, якщо це необхідно.
Грубе подрібнення в першу чергу стосується ефективного видалення матеріалу та наближення пластини до цільової товщини. При тонкому шліфуванні використовується більш контрольоване видалення матеріалу та приділяється більше уваги якості поверхні, контролю розмірів і обмеженню пошкоджень від шліфування.
Тому на двох стадіях можуть використовуватися різні умови шліфування та конфігурації інструменту. Вибір відповідного підходу до шліфування залежить від початкового стану пластини та необхідного кінцевого результату.
Алмаз використовується через його високу твердість і сильні абразивні властивості, що робить інструменти на основі алмазів придатними для видалення матеріалу з складних вафельних матеріалів.
Однак для застосування в напівпровідниках однієї абразивної твердості недостатньо. Гострота інструменту, зернистість, структура, розсіювання тепла, видалення стружки та сумісність обладнання впливають на фактичний результат шліфування.
Таким чином, відповідний алмазний шліфувальний диск повинен забезпечувати баланс між ефективністю видалення матеріалу, якістю поверхні та стабільністю процесу, а не зосереджуватися на одній характеристиці продуктивності.
Шліфування напівпровідникової пластини — це контрольований процес видалення матеріалу, який використовується для досягнення необхідної товщини пластини, стану поверхні та відповідності розмірів. Його ефективність залежить не тільки від самої шліфувальної машини. Матеріал пластини, абразивні характеристики, структура інструменту, параметри шліфування, охолодження та видалення стружки – все це впливає на кінцевий результат.
Для пластин кремнію та SiC вимоги до обробки можуть значно відрізнятися, особливо коли матеріал стає твердішим і чутливішим до пошкоджень, пов’язаних із шліфуванням. Тому вибір відповідного алмазного шліфувального інструменту та його узгодження зі стадією обробки є важливою частиною підтримки стабільного виробництва пластин.
Чітке розуміння процесу шліфування також полегшує оцінку шліфувальних інструментів на основі фактичного застосування, а не лише специфікацій. Для виробників, які працюють з напівпровідниковими пластинами, увага повинна залишатися на зв’язку між видаленням матеріалу, якістю поверхні, контролем товщини та стабільністю обробки.