Aug 20,2026
Як підвищити ефективність шліфування при обробці великого обсягу скла
Шліфування скла – це точний процес, у якому продуктивність шліфувального круга залежить не тільки від самого абразиву. Колесо може забезпечувати чудові результати за одних умов виробництва та демонструвати швидший знос, відколи країв або нестабільну обробку за інших. Різниця часто виникає через те, як параметри шліфування скла взаємодіють із кругом, машиною, скляним матеріалом та умовами охолодження.
Для виробників, які обробляють фотоелектричне, автомобільне, побутове та інше технічне скло, контроль параметрів тісно пов’язаний з ефективністю виробництва та витратою інструменту. Швидкість шліфування, швидкість подачі, глибина шліфування, тиск шліфування та потік охолоджуючої рідини впливають на навантаження на круг і якість кінцевої кромки скла. Розуміння цих взаємозв’язків забезпечує більш практичний спосіб покращити продуктивність шліфувального круга для скла, не покладаючись на один параметр або без необхідності змінюючи інструменти.
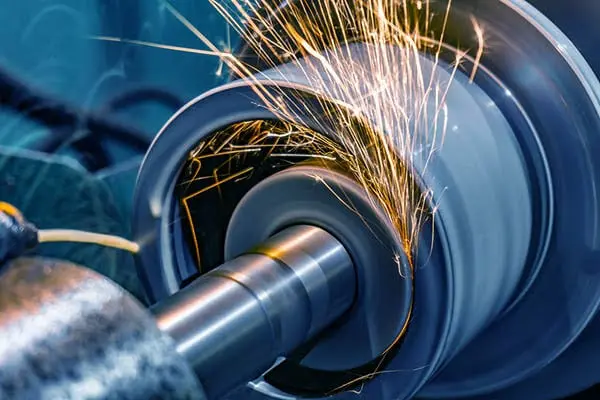
Основні параметри обробки визначають, скільки матеріалу видаляє круг, яка сила створюється в зоні контакту та скільки тепла виділяється під час шліфування. Зміни в одному параметрі також можуть вплинути на роль інших, тому параметри виробництва слід розглядати як комбінацію, а не ізольовані числа.
| Параметр шліфування | Основний ефект | Потенційний ризик при надмірному |
|---|---|---|
| Швидкість шліфування | Теплогенерація та ефективність подрібнення | Надмірне нагрівання та знос коліс |
| Норма подачі | Швидкість знімання матеріалу та навантаження на шліфування | Вища сила та пошкодження країв |
| Глибина шліфування | Сила знімання і шліфування | Надмірне навантаження на колесо |
| Тиск шліфування | Контактна сила та стабільність різання | Швидший абразивний знос |
| Потік теплоносія | Контроль температури та сміття | Погане охолодження і нестабільний помел |
Відповідне налаштування залежить від таких факторів, як товщина скла, профіль краю, діаметр диска, алмазне зерно, тип скріплення, конфігурація машини та необхідна обробка поверхні. З цієї причини не існує універсальної комбінації параметрів помелу, яка гарантувала б однаковий результат на кожній виробничій лінії.
Мета полягає в тому, щоб створити стабільне співвідношення між колесом і склом. Коли дія різання залишається під контролем, алмазні абразиви можуть ефективно видаляти матеріал, тоді як круг зберігає свій профіль, а край скла залишається в межах необхідного діапазону якості.
Швидкість шліфування безпосередньо впливає на взаємодію між алмазним абразивом і поверхнею скла. Збільшення швидкості може покращити видалення матеріалу та продуктивність, але воно також змінює кількість тепла та механічної енергії, що виробляються під час процесу.
Вища швидкість шліфування може бути корисною, якщо специфікація круга та машина розроблені для цього. Ріжучі точки на колі частіше зачіпають скло, що може підтримувати ефективну обробку країв. Однак збільшення швидкості без урахування охолодження, конструкції колеса чи стану скла може збільшити теплове навантаження та прискорити знос коліс.
Спокусливо пов’язати вищу швидкість колеса з вищою продуктивністю. У реальному виробництві співвідношення складніше. Якщо швидкість стає занадто високою для вибраного колеса та системи охолодження, додаткове тепло може знизити стабільність процесу та збільшити ризик дефектів поверхні або країв.
Також має значення стан шліфувального круга. Круг із відповідною концентрацією алмазу та властивостями з’єднання може краще витримувати складні умови, ніж круг, розроблений переважно для іншого діапазону обробки. Жорсткість машини, динамічний баланс, подача охолоджуючої рідини та товщина скла також впливають на практичну верхню межу.
Тому метою має бути стабільна швидкість шліфувального круга, яка підтримує видалення матеріалу без створення непотрібного термічного чи механічного навантаження. Трохи нижча швидкість зі стабільним терміном служби колеса та незмінною якістю краю може забезпечити кращий виробничий результат, ніж максимальна швидкість із частою заміною колеса.
Швидкість подачі визначає, наскільки швидко скло рухається під час шліфування. Він безпосередньо залежить від швидкості знімання матеріалу та обсягу роботи, необхідної для шліфувального круга протягом певного періоду.
Коли швидкість подачі збільшується, колесо, як правило, має видалити більше матеріалу за той самий період. Якщо інші умови залишаються незмінними, навантаження на шліфування може зрости. Це може вплинути на абразивний знос, температуру круга, вібрацію машини та якість обробленої кромки.
Висока швидкість подачі при шліфуванні може бути цінною для виробництва великих обсягів, особливо там, де ефективність виробництва є основним фактором. Однак круг повинен мати достатню ріжучу здатність, а машина повинна бути здатною підтримувати стабільний контакт зі склом.
Надмірна подача може збільшити силу шліфування та призвести до більшого механічного навантаження на абразивні зерна. Залежно від скла та конфігурації коліс, це може призвести до відколів країв, більш шорстких поверхонь або прискореного зносу коліс.
Рішення полягає не в тому, щоб максимально зменшити швидкість подачі. Натомість виробники повинні оцінювати швидкість подачі разом із гостротою круга, глибиною шліфування, товщиною скла та можливостями машини.
Нижча швидкість подачі, як правило, зменшує миттєве навантаження на шліфування, але не дає автоматично найкращого результату. Виробнича потужність може зменшитися, а додатковий час обробки може збільшити вартість штуки.
Таким чином, правильна швидкість подачі є компромісом між ефективністю шліфування, терміном служби круга та якістю крайки. Коли на виробничій лінії раптово зростає споживання стружки або круга, швидкість подачі є одним із перших параметрів, які варто перевірити.
Для більш детального обговорення дефектів кромок можна перевірити відкол скла під час шліфування разом з іншими факторами, такими як стан круга, стабільність машини та навантаження при шліфуванні.
Глибина шліфування описує кількість матеріалу, видаленого під час проходу шліфування. Це особливо важливо під час обробки країв скла, оскільки більша глибина різу збільшує кількість матеріалу, який має видаляти круг під час кожного контакту.
Мала глибина шліфування зазвичай менше навантажує окремі абразивні зерна. Більш глибокий розріз може підвищити ефективність видалення матеріалу, але він також збільшує силу шліфування, необхідну для підтримки процесу.
При збільшенні глибини помелу в зону помелу потрапляє більше скла. Якщо колесо і машина не розраховані на підвищене навантаження, процес може стати нестабільним.
Ріжуча здатність круга стає особливо важливою в цій ситуації. Гострий алмазний круг може підтримувати ефективне різання, тоді як зношений або невідповідний круг може створювати більше тертя замість того, щоб ефективно видаляти матеріал.
Ця відмінність важлива, оскільки висока сила шліфування не завжди є ознакою недостатньої твердості круга. Це також може вказувати на невідповідну комбінацію специфікації колеса та параметрів обробки.
Надмірна глибина різу може збільшити ймовірність пошкодження краю, особливо в поєднанні з високою швидкістю подачі. Механічна напруга, що виникає в результаті цього, може призвести до сколів або утворення нерівних країв.
Для точної обробки скла контрольована глибина шліфування дозволяє кругу поступово видаляти матеріал, зберігаючи необхідну геометрію краю. Інженери-виробники повинні врахувати необхідне видалення матеріалу, профіль колеса, товщину скла та можливості машини, перш ніж збільшувати глибину просто для покращення пропускної здатності.
Тиск шліфування являє собою механічну силу, що прикладається між кругом і склом. Це впливає на те, наскільки агресивно алмазні абразиви контактують із заготовкою.
Для ефективного різання необхідний певний рівень тиску. Занадто низький тиск може знизити ефективність видалення матеріалу, тоді як надмірний тиск може збільшити абразивний знос і виділення тепла.
Високий тиск шліфування збільшує навантаження на окремі алмазні зерна та може прискорити знос, якщо структура круга не підходить для застосування. Це також може збільшити ймовірність пошкодження краю скла.
Тиск стає особливо важливим, коли вже потрібні інші параметри. Висока швидкість подачі в поєднанні з глибоким різанням і надмірним тиском може створити значно більше навантаження на шліфування, ніж будь-який окремий параметр.
Низький тиск автоматично не є кращим. Якщо колесо не може ефективно зачепити скло, ефективність різання може знизитися, а час виробництва може збільшитися.
Метою є контрольований контакт, а не максимальний чи мінімальний тиск. Добре підібране зусилля шліфування дозволяє абразивним зернам ефективно різати, обмежуючи непотрібне тертя та механічну напругу.
Охолодження іноді розглядається як другорядна проблема, але воно має прямий вплив на стабільність помелу. Контакт між алмазними абразивами та склом виділяє тепло, тоді як скло та матеріали колеса по-різному реагують на зміни температури.
Відповідна система охолодження допомагає контролювати температуру навколо зони шліфування, а також може допомогти у видаленні дрібного шліфувального сміття.
Коли температура помелу надмірно підвищується, процес може стати менш стабільним. Тепло може вплинути на знос диска, а також на якість краю скла.
Ефект стає більш помітним, коли виробничі параметри підштовхуються до вищих швидкості або швидкості подачі. Збільшення продуктивності без відповідного збільшення потужності охолодження може створити невідповідність між налаштуваннями машини та фактичними температурними умовами в зоні шліфування.
Адекватний потік охолоджуючої рідини повинен досягати фактичної площі шліфування, а не просто бути десь поблизу машини. Розташування, консистенція та об’єм подачі охолоджуючої рідини впливають на те, наскільки ефективно контролюються нагрівання та сміття від шліфування.
Для безперервної обробки скла стабільність охолодження є особливо важливою. Коливання подачі охолоджуючої рідини можуть призвести до зміни температури та умов шліфування, що ускладнює підтримку сталої якості кромки.
Термін служби шліфувального круга тісно пов'язаний з тим, як він використовується. Навіть високоякісний шліфувальний круг для скла може зазнати непотрібного зносу, якщо умови експлуатації постійно перевищують практичні вимоги застосування.
Кілька факторів, пов'язаних з параметрами, можуть сприяти передчасному зносу:
Це не означає, що консервативні параметри завжди забезпечують довший термін служби інструменту за менших витрат. Дуже низька швидкість подачі, наприклад, може знизити продуктивність настільки, щоб компенсувати будь-яке покращення споживання коліс.
Більш корисною метою є встановлення балансу між зносом шліфувального круга, продуктивністю, якістю краю та стабільністю машини. Додаткові вказівки щодо підтримки робочих характеристик круга протягом довших виробничих циклів див. у розділі Як продовжити термін служби шліфувальних кругів для скла .
Параметри шліфування не можна відокремити від конструкції круга. Зміна, яка підходить для одного колеса, може не підійти для іншого.
Розмір алмазного зерна, тип з’єднання, концентрація абразиву, профіль диска та розміри круга впливають на поведінку інструменту під час шліфування. Ось чому просте копіювання параметрів обробки з іншої виробничої лінії може призвести до невтішних результатів.
Розмір зернистості алмазу впливає на поведінку різання та якість поверхні. Більш грубе зерно, як правило, пов’язане з більш агресивним видаленням матеріалу, тоді як більш дрібне зерно є більш придатним, коли якість поверхні та вимоги до обробки стають більш вимогливими.
Відповідний вибір залежить від етапу обробки та бажаного результату. Круг, призначений для видалення важкої кромки, не обов’язково повинен використовувати ту саму конфігурацію зерна, що й круг, який використовується для чистової обробки.
Для більш детального пояснення вибору зернистості див. Як вибрати правильний розмір зернистості алмазу для шліфування скла .
Зв’язок визначає, наскільки надійно утримуються алмазні абразиви та як поводиться круг під час зношування абразивних зерен. Різні системи з’єднання можуть запропонувати різні комбінації гостроти, зносостійкості, збереження профілю та характеристик різання.
Геометрія коліс також має значення. Профільний шліфувальний круг повинен зберігати свою форму під час обробки, тоді як до звичайного кромкошліфувального круга можуть бути інші вимоги.
Тому найкраща комбінація – це не просто найтвердіше чи найбільш зносостійке колесо. Це круг, характеристики якого відповідають склу, машині, швидкості виробництва та необхідній якості краю.
Вироби зі скла значно відрізняються за товщиною, геометрією, вимогами до країв і обсягом виробництва. Стратегія параметрів, яка добре працює для однієї програми, може потребувати коригування для іншої.
Замість того, щоб шукати універсальне налаштування, виробники повинні оцінити зв’язок між:
Тип скла + Машина + Специфікація колеса + Параметри шліфування + Ціль виробництва
Цей підхід особливо важливий для великих обсягів робіт, де невеликі відмінності в терміні служби диска або якості кромки можуть мати значний вплив на загальну вартість виробництва.
Обробка фотоелектричного скла часто приділяє велику увагу продуктивності, відповідності розмірів і стабільній якості краю. Колесо має підтримувати надійну роботу протягом розширених виробничих циклів.
Тому шліфувальний круг для фотоелектричного скла слід вибирати відповідно до обладнання для обробки, товщини скла, необхідного профілю кромки та умов виробництва. Для високошвидкісних ліній особливої уваги заслуговує залежність між швидкістю подачі, гостротою колеса, охолодженням і терміном служби.
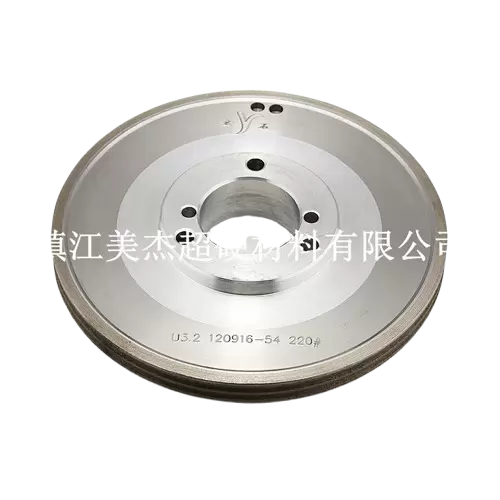
Наприклад, шліфувальний круг Meijie для фотоелектричного скла призначений для фотоелектричної обробки скла та доступний у різних специфікаціях, із заявленими можливостями обробки скла товщиною від 2 до 18 мм. На сторінці продукту також наведено варіанти зернистості алмазів від 80# до 400# і кілька профілів круга для різних вимог до шліфування кромок.
Автомобільне скло вимагає стабільної точності розмірів і послідовної обробки країв. Колесо має зберігати свій профіль, відповідаючи специфікам виробництва автомобільного скла.
Шліфувальний круг для автомобільного скла слід підбирати до кромочного обладнання та способу обробки. У цьому додатку параметри слід оцінювати не лише щодо ефективності видалення, але й для збереження профілю та узгодженості країв.
Шліфувальний круг Meijie для автомобільного скла розроблений для індивідуальної сумісності з різними верстатами для обробки скла та підтримує налаштування OEM відповідно до конкретних вимог обробки.
Скло для побутової техніки може висувати вимоги до зовнішнього вигляду, обробки країв, узгодженості розмірів та ефективності виробництва. Стабільний процес шліфування допомагає зменшити різницю між готовими деталями.
Шліфувальний круг для побутової техніки можна вибрати відповідно до машини, товщини скла, профілю кромки та необхідної обробки. Оптимізація параметрів повинна бути зосереджена на досягненні необхідної якості поверхні без втрати ефективності виробництва або створення непотрібного зносу коліс.
Коли на виробничій лінії виникають проблеми зі шліфуванням, негайна заміна круга не завжди є найкращим першим кроком. Колесо може бути придатним, тоді як фактична проблема виникає через невідповідну комбінацію умов обробки.
| Проблема шліфування | Можлива проблема з параметрами | Що перевірити |
|---|---|---|
| Швидкий знос коліс | Надмірна швидкість, швидкість подачі або тиск | Налаштування машини та стан коліс |
| Відколи скла | Надмірне навантаження при шліфуванні | Швидкість подачі, глибина та тиск |
| Шорсткі краї | Нестабільні умови помелу | Стан і параметри коліс |
| Надмірне тепло | Висока швидкість або недостатнє охолодження | Швидкість і витрата теплоносія |
| Низька ефективність | Консервативний корм або невідповідне колесо | Швидкість подачі та характеристики колеса |
Наприклад, швидкий знос коліс, що супроводжується високою температурою, може вказувати на надмірну швидкість або недостатнє охолодження. Якщо відколи з'являються після збільшення швидкості подачі, слід дослідити додаткове навантаження при шліфуванні, перш ніж вважати, що специфікація круга несправна.
Подібним чином шорсткі краї можуть бути результатом зношеного круга, невідповідного розміру зерна, нестабільного руху машини або невідповідної комбінації параметрів. Найнадійніший процес усунення несправностей перевіряє всю систему шліфування, а не змінює один компонент без виявлення причини.
Не існує єдиного «найкращого» налаштування для кожного шліфувального круга для скла. Швидкість шліфування, швидкість подачі, глибина різання, тиск, охолодження та специфікація круга впливають один на одного.
Найефективнішою стратегією виробництва є оптимізація цих факторів разом. Невелике коригування швидкості подачі може дозволити вищу швидкість шліфування, тоді як зміна специфікації круга може дозволити підтримувати продуктивність при меншому навантаженні шліфування.
Кінцевою метою має бути баланс між ефективністю шліфування, терміном служби круга, якістю краю та стабільністю процесу. Для виробників, які займаються виробництвом фотоелектричного, автомобільного та побутового скла, цей збалансований підхід може забезпечити більш надійну основу для стабільного довгострокового виробництва.
Ефективне шліфування скла - це не просто питання вибору високопродуктивного круга чи збільшення швидкості обробки. Фактичний результат залежить від того, як колесо, скло, машина та параметри шліфування працюють разом.
Ретельний контроль швидкості, швидкості подачі, глибини шліфування, тиску та охолодження може допомогти виробникам зменшити непотрібний знос круга, зберігаючи необхідну якість кромки. У поєднанні з правильним алмазним зерном, з’єднанням і дизайном круга оптимізація параметрів забезпечує практичний шлях до більш стабільної та економічно ефективної обробки скла.