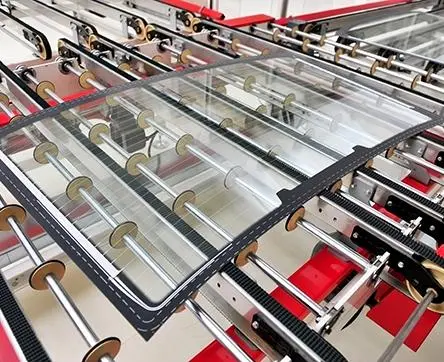
Oct 10,2026
Як шліфувальні круги використовуються для обробки скла транспортних засобів?
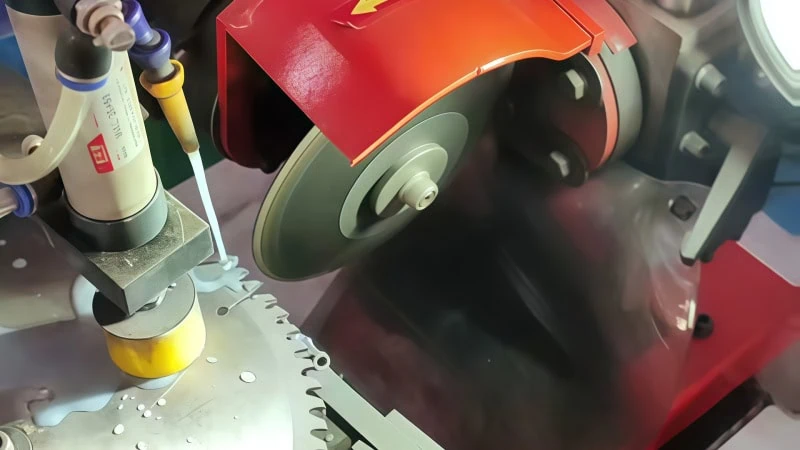
Відколи скла є поширеною проблемою якості при прецизійній обробці скла. Невеликі відколи, мікротріщини, шорсткі краї та неправильні профілі можуть з’явитися, коли процес шліфування не відповідає належним чином матеріалу скла, шліфувальному кругу, обладнанню чи параметрам обробки. Для виробників, які обробляють фотоелектричне, побутове або автомобільне скло, ці дефекти можуть вплинути на якість країв, узгодженість розмірів, продуктивність і швидкість повторної обробки.
Не завжди причиною є сам шліфувальний круг. Розмір алмазного зерна, знос круга, профіль круга, тиск шліфування, швидкість подачі, глибина шліфування, вібрація машини, биття круга та умови охолодження можуть впливати на результат. Таким чином, систематичний підхід до сколювання країв скла потребує розгляду повного процесу шліфування, а не окремого параметра.
Цей посібник пояснює основні причини сколів під час шліфування скла, як визначити джерело проблеми та як вибрати відповідний шліфувальний круг для скла для більш стабільної обробки кромки.
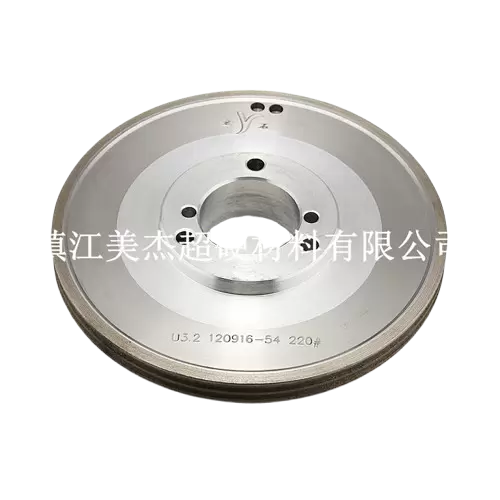
Відколи скла виникають, коли матеріал відривається від краю, а не видаляється в процесі контрольованого шліфування. Оскільки скло є крихким, надмірне механічне навантаження може спричинити локалізоване пошкодження навколо області шліфування. Ступінь пошкодження може коливатися від невеликих сколів на краях до видимих тріщин або неправильного профілю краю.
Загальні ознаки відколів краю скла:
Розташування та зовнішній вигляд дефекту можуть стати корисними підказками. Сколи, зосереджені на окремих ділянках краю, можуть вказувати на проблему з профілем колеса, центруванням машини або місцевими умовами шліфування. Більш стійке пошкодження по всьому краю може вказувати на специфікацію круга, вибір зернистості, швидкість подачі або тиск шліфування.
З цієї причини оператори не повинні відразу припускати, що єдиною причиною є несправний скляний шліфувальний круг. Шліфувальний круг, машину, характеристики скла та параметри процесу слід розглядати разом.
Відколи скла зазвичай виникають через дисбаланс між шліфуванням і міцністю краю скла. Коли абразивне різання є занадто агресивним, нестабільним або погано узгодженим із застосуванням, сила шліфування може спричинити небажані тріщини замість створення контрольованого краю.
Шліфувальний круг безпосередньо впливає на те, як матеріал видаляється з краю скла. Колесо має відповідати типу скла, товщині, необхідній геометрії краю, технологічному обладнанню та бажаній обробці. Використання диска невідповідної специфікації може зробити процес шліфування менш стабільним і збільшити ризик дефектів країв.
Відповідний шліфувальний круг для скла повинен забезпечувати контрольовану абразивну дію, зберігаючи заплановану форму та характеристики різання протягом усього циклу шліфування. На взаємодію абразиву зі склом впливають такі фактори, як зернистість алмазу, характеристики зв’язку, профіль та розміри колеса.
Це особливо важливо, коли різні програми використовують суттєво різні умови обробки. Шліфування фотоелектричного скла великого об’єму може надавати пріоритет стабільній високій швидкості обробки та тривалому терміну служби коліс, тоді як автомобільне скло може потребувати більшої уваги до профілю краю та збереження форми.
Для різних застосувань скла та конфігурацій обладнання Meijie надає ряд шліфувальних кругів для обробки скла, які відповідають вимогам до шліфування фотоелектричного скла, скла побутових приладів і скла для автомобілів.
Розмір зернистості алмазу впливає на поведінку різання та обробку поверхні, отриману шліфувальним кругом. Специфікація зернистості, яка є занадто агресивною для застосування, може збільшити локальне механічне навантаження, тоді як специфікація, яка є занадто дрібною, може не забезпечити необхідної ефективності видалення матеріалу.
Тому відповідну зернистість слід розглядати разом із товщиною скла, геометрією краю, необхідною обробкою, швидкістю шліфування та вимогами до видалення матеріалу. Недостатньо вибрати зернистість лише на основі бажаного зовнішнього вигляду поверхні.
Наприклад, виробничі лінії, зосереджені на високому зніманні матеріалу, можуть вимагати іншу специфікацію абразиву, ніж прецизійне застосування, де обробка країв і відповідність розмірів важливіші. Взаємозв’язок між розміром зерна та продуктивністю шліфування також тісно пов’язаний зі станом круга та параметрами процесу.
Ось чому вибір алмазного абразиву є важливою частиною специфікації алмазного шліфувального круга, а не окремим рішенням про купівлю.
Тиск шліфування визначає, наскільки сильно абразив контактує зі скляною поверхнею. Надмірний тиск може збільшити механічне навантаження на межі шліфування та зробити кромку крихкого скла більш вразливою до сколів.
Коли тиск занадто високий, колесо може видаляти матеріал більш агресивно, ніж може витримати край скла. Це може стати особливо помітним під час обробки тонкого скла або коли операція шліфування передбачає видалення відносно великої кількості матеріалу.
Тому тиск шліфування слід контролювати відповідно до специфікації круга, товщини скла, глибини шліфування, швидкості подачі та конфігурації обладнання. Якщо відколи з’являються після зміни швидкості виробництва або вимог до видалення матеріалу, тиск шліфування слід розглядати як частину процесу усунення несправностей, а не розглядати круг як єдину змінну.
Швидкість подачі та швидкість круга впливають на те, як довго абразив залишається в контакті з певною ділянкою кромки скла та скільки матеріалу потрібно видалити на кожному етапі процесу шліфування.
Надмірно висока швидкість подачі може збільшити навантаження на шліфувальний круг і край скла. Якщо технічні характеристики круга або конфігурація верстата не можуть підтримувати стабільне шліфування при підвищеній продуктивності, дефекти країв можуть стати більш помітними.
У той же час зниження швидкості подачі не є автоматично правильним рішенням. Ефективність виробництва, характеристики круга, товщина скла та передбачуваний результат шліфування – все це необхідно розглядати разом. Стабільний процес — це процес, у якому шліфувальний круг може підтримувати постійний абразивний контакт без створення надмірного локального навантаження.
Цей баланс особливо важливий при обробці скла у великих обсягах, де виробничі лінії потребують як ефективного видалення матеріалу, так і незмінної якості краю.
Глибина шліфування визначає, скільки матеріалу видаляється під час кожного проходу. Якщо глибина є надмірною, шліфувальний круг повинен видаляти більше матеріалу одночасно, збільшуючи навантаження на шліфування та потенціал для локалізованого стресу.
Ризик може стати більш значним під час обробки товстого скла, виправлення великого припуску на край або використання процесу шліфування, призначеного для видалення важкого матеріалу. Замість того, щоб покладатися на одну агресивну стадію подрібнення, процес може знадобитися скорегувати для більш послідовного розподілу видалення матеріалу.
Тому глибину шліфування слід враховувати разом із гостротою круга, розміром зерна, швидкістю подачі та стабільністю машини. Якщо стружкування збільшується після зміни кількості матеріалу, видаленого за прохід, глибина шліфування є важливим параметром для дослідження.
Шліфувальний круг не зберігає абсолютно однаковий стан протягом усього терміну служби. У міру зміни абразивних властивостей кругу може знадобитися більше зусилля для досягнення того самого результату шліфування. Знос також може вплинути на призначений профіль і стабільність розмірів колеса.
Зношений круг може призвести до нестабільної якості кромки, особливо коли для процесу потрібна певна геометрія кромки. Якщо відколи поступово посилюються після тривалого виробництва, а не з’являються одразу після встановлення нового колеса, слід перевірити знос колеса.
Стан колеса також необхідно враховувати разом із терміном служби. Довговічний круг є цінним лише тоді, коли він може підтримувати стабільну продуктивність шліфування протягом усього терміну служби. Для точних застосувань збереження профілю та стабільна абразивна дія можуть бути такими ж важливими, як і загальна кількість скла, обробленого перед заміною.
Профіль колеса повинен відповідати геометрії кромки, необхідної скляному виробу. Якщо профіль не збігається з передбачуваним краєм, контакт між колесом і склом може стати нестійким або нерівним.
Це особливо актуально для автомобільного скла, де різні продукти можуть вимагати певної конфігурації країв. Круглі, драбинчасті, плоскі або V-подібні профілі можуть мати різні умови контакту під час шліфування.
Відповідно до необхідної геометрії обробки та конфігурації обладнання можна вибрати шліфувальний круг для автомобільного скла для конкретного профілю . Правильний підбір профілю допомагає підтримувати постійний контакт і підтримує стабільну обробку країв.
Навіть відповідний шліфувальний круг може дати погані результати, якщо машина не працює в стабільному стані. Надмірна вібрація, биття шпинделя, неправильне кріплення диска або проблеми з центруванням можуть спричинити нерівний контакт між абразивом і склом.
Отримана зміна може проявлятися у вигляді локальних відколів, нерівних країв або невідповідних розмірів. Якщо дефект постійно з’являється в певному положенні або змінюється під час повторного встановлення колеса, слід перевірити стан машини.
Баланс коліс і точність монтажу також важливі. Шліфувальна система повинна обертатися плавно, щоб абразив підтримував передбачуваний контакт зі склом протягом усього процесу.
Шліфування виділяє тепло в зоні контакту. Якщо охолодження є недостатнім, процес шліфування може стати менш стабільним, а термічні ефекти можуть збільшити механічні напруги, які вже присутні на кромці скла.
Умови охолодження слід враховувати разом із швидкістю шліфування, швидкістю подачі, станом круга та видаленням матеріалу. У високоефективних застосуваннях просте збільшення швидкості виробництва без перегляду системи охолодження може змінити загальні умови помелу.
Стабільний процес охолодження допомагає підтримувати постійні умови шліфування та підтримує передбачувану якість краю, особливо під час безперервного виробництва.
Коли з’являється відкол на краї скла, зміна кількох змінних одночасно може ускладнити визначення справжньої причини. Більш ефективним підходом є систематична перевірка шліфувального круга, обладнання, параметрів обробки та характеристик скла.
Під час усунення несправностей, пов’язаних із відколами, оператори повинні спочатку перевірити:
Першим кроком зазвичай має бути визначення того, чи є дефект новим, чи він поступово збільшувався. Сколи, які з’являються одразу після заміни колеса, можуть свідчити про проблеми зі специфікаціями, профілем, кріпленням або процесом. Відколи, які розвиваються поступово, можуть вказувати на знос диска, втрату профілю або зміну умов процесу.
Шаблон дефекту також корисний. Пошкодження, зосереджені в певній області, можуть вказувати на центрування машини, профіль коліс або умови локального контакту. Постійне сколювання вздовж обробленого краю може вимагати більш ретельного вивчення вибору зернистості, тиску шліфування, швидкості подачі або стану круга.
Контрольований процес усунення несправностей полегшує визначення того, чи потребують регулювання шліфувальний круг, машина чи параметри обробки.
Щоб зменшити утворення стружки, потрібно більше, ніж просто знизити швидкість шліфування. Шліфувальний круг і умови обробки повинні відповідати застосуванню скла, щоб матеріал можна було ефективно видалити без створення надмірного напруження на кромці.
Під час оптимізації процесу шліфування скла слід враховувати кілька факторів:
Вибір шліфувального круга для скла слід починати з застосування, а не з окремої специфікації. Тип скла, товщина, геометрія кромки, конфігурація машини, необхідна обробка та швидкість виробництва впливають на відповідну конструкцію колеса.
Наприклад, колесо, яке використовується для обробки великого обсягу фотоелектричного скла, може потребувати пріоритетності чіткості, стабільної якості краю та терміну служби. Скло для приладів може приділяти більшу увагу точності, збереженню профілю та глибокому або сильному шліфуванню. Для автомобільного скла можуть знадобитися особливі профілі та стабільне збереження форми.
Тому правий круг має збалансувати ефективність шліфування та якість краю. Специфікація, яка добре працює в одній програмі, не повинна автоматично переноситися в іншу без урахування відмінностей у вимогах до матеріалів і обробки.
Алмазне зерно слід вибирати відповідно до необхідного балансу між видаленням матеріалу та обробкою країв. Більш грубі абразиви можуть сприяти більш агресивному видаленню матеріалу, тоді як дрібніші абразиви можна використовувати, коли потрібні більш контрольоване шліфування та обробка.
Однак зернистість не варто розглядати самостійно. Товщина скла, профіль диска, швидкість подачі, глибина шліфування, стан машини та необхідна якість кромки – усе це впливає на кінцевий результат.
Якщо є відколи, зміна зернистості може допомогти, але її слід оцінювати разом з іншими параметрами шліфування. Відповідна специфікація зернистості не може нескінченно компенсувати надмірний тиск, неправильну швидкість подачі, биття колеса або невідповідний профіль.
Профіль колеса стає особливо важливим, коли скло вимагає певної геометрії краю. Невідповідність між профілем колеса та бажаним краєм може спричинити нерівний контакт і вплинути як на точність розмірів, так і на якість краю.
Для автомобільного скла вимоги до профілю можуть включати конфігурацію V-типу, круглого краю, сходового краю або плоского краю. Тому шліфувальний круг слід підбирати відповідно до передбачуваної геометрії та обладнання, що використовується для обробки.
Правильно підібраний шліфувальний круг для автомобільного скла може підтримувати стабільну обробку, де важливими факторами є точність профілю та збереження форми.
Параметри помелу слід регулювати як групу, а не окремо. Швидкість подачі, глибина шліфування, тиск і швидкість круга впливають один на одного, і зміна одного параметра може змінити загальний стан шліфування.
Якщо утворення стружки збільшується після збільшення швидкості виробництва, необхідно оцінити колесо та процес, щоб визначити, чи залишається нова швидкість подачі відповідною. Подібним чином збільшення видалення матеріалу без перегляду глибини шліфування та стану диска може збільшити навантаження на край скла.
Тому оптимізація процесу повинна бути зосереджена на підтримці стабільного зв’язку між видаленням матеріалу, продуктивністю колеса та можливостями машини.
Стабільність машини є важливою для стабільного шліфування країв скла. Надмірна вібрація або биття колеса можуть створювати коливання умов контакту, навіть якщо сама специфікація колеса є відповідною.
Регулярні перевірки кріплення коліс, стану шпинделя, центрування та вібрації машини можуть допомогти виявити механічні причини нестабільної якості краю. Динамічне балансування також актуальне, коли потрібно плавне і стабільне обертання коліс.
Ці перевірки особливо важливі, коли новий круг дає несподівані результати або коли той самий шліфувальний круг працює по-різному на різних машинах.
Різні види застосування скла висувають різні вимоги до процесу шліфування. Специфікація колеса, яка ефективно працює на фотоелектричному склі, може не забезпечувати такий самий баланс ефективності, контролю профілю та обробки на автомобільному або побутовому склі.
Наступне порівняння підсумовує основні міркування:
| Аплікація зі скла | Основні вимоги до шліфування | Ключові міркування щодо колеса | Відповідний продукт |
|---|---|---|---|
| PV скло | Висока ефективність, стабільна якість краю, тривалий термін служби | Зернистість, профіль, гострота, машинна сумісність | PV шліфувальний круг для скла |
| Приладове скло | Точність, збереження профілю, важке або глибоке шліфування | Гострота, стабільність розмірів, термін служби | Шліфувальний круг для скла |
| Automotive Glass | Edge profile accuracy, shape retention, stable processing | Wheel profile, grit, equipment compatibility | Automotive Glass Grinding Wheel· |
Photovoltaic glass production often emphasizes high throughput and consistent edge quality. Grinding wheels used on PV processing lines therefore need to maintain stable abrasive performance while supporting efficient edge grinding.
Meijie's PV Glass Grinding Wheel uses diamond as the core abrasive and is available with bronze alloy bonding. The product is intended for photovoltaic glass edge grinding and is compatible with mainstream equipment from manufacturers such as Bottero, KLW, Yihai, Demai, and Faborman.
The wheel supports glass thicknesses from 2 to 18 mm, with diamond grit sizes from 80# to 400#. Its stated processing capability includes edge grinding speeds of 10–18 meters per minute, while service life can exceed 60,000 meters per slot in applicable configurations.
For production environments where edge defects can affect yield and downstream processing, a low chipping photovoltaic glass grinding wheel can be considered as part of a broader approach combining appropriate wheel specification and optimized process parameters.
Appliance glass processing may require a combination of high material removal, dimensional stability, profile retention, and controlled edge quality. Some applications also involve deep-cut or creep-feed grinding, making wheel sharpness and structural stability important considerations.
Meijie's Appliance Glass Grinding Wheel is developed for CNC machining centers and various glass edging machines. It uses diamond abrasives with bonds such as bronze alloy and is manufactured through vacuum hot-press sintering at 800–1000°C.
The product supports glass thicknesses from 2 to 18 mm and diamond grit sizes from 80# to 400#. Its design emphasizes sharpness, form stability, and long service life, with a stated service life exceeding 20,000 meters.
For applications where consistent profile retention and controlled material removal are important, the grinding wheel should be selected according to the equipment, glass thickness, grinding depth, and required edge finish rather than relying on a universal wheel specification.
Automotive glass processing places particular importance on edge geometry, dimensional accuracy, and shape retention. The wheel needs to maintain a stable profile while processing the required edge shape and working with the intended glass thickness.
Meijie's Automotive Glass Grinding Wheel uses diamond as the core abrasive and an M-type binder. It is customized for glass edging machines from brands such as Bandong and Baichao and supports different edge configurations, including V-type, round edge, ladder edge, and flat edge applications.
Доступні специфікації включають зовнішні діаметри від 150 до 248 мм для різних моделей продуктів із розміром зернистості алмазів від 150# до 400# у перелічених конфігураціях.
Для вимогливих автомобільних додатків шліфувальний круг для автомобільного скла з низьким утворенням сколів можна оцінити разом із профілем колеса, сумісністю обладнання, розміром зернистості та параметрами обробки для досягнення стабільнішої якості краю.
Найбільш відповідний шліфувальний круг залежить від фактичних вимог до обробки, а не лише від категорії скла.
Для фотоелектричного скла важливими факторами є ефективність виробництва, стабільна якість краю, чіткість, сумісність із машиною та термін служби. Специфікація колеса повинна підтримувати необхідну швидкість виробничої лінії та товщину скла.
Для приладового скла точність, збереження профілю, стабільність розмірів і здатність до видалення матеріалу можуть приділятися більшої уваги, особливо при застосуванні глибокого різання або важкого шліфування.
Для автомобільного скла особливо важливими є геометрія країв і збереження форми. Профіль диска повинен відповідати необхідному краю, а специфікація абразиву повинна підтримувати стабільну обробку та постійну точність розмірів.
У всіх трьох випадках вибір шліфувального круга слід розглядати разом із станом машини та параметрами процесу. Високоякісний круг не може повністю компенсувати надмірний тиск шліфування, невідповідну швидкість подачі, вібрацію машини або неправильне кріплення круга.
Скло може відколотися, коли механічна напруга, що виникає під час шліфування, перевищує міцність краю скла. Невідповідний шліфувальний круг, надмірний тиск шліфування, висока швидкість подачі, надмірна глибина шліфування, знос круга, вібрація або неправильний профіль круга можуть сприяти нестабільним умовам шліфування кромок.
так Розмір алмазного зерна впливає на поведінку абразивного різання та видалення матеріалу. Якщо зернистість не відповідає товщині скла, необхідній обробці країв і умовам шліфування, процес може стати занадто агресивним або неефективним. Зернистість слід вибирати разом з профілем круга, параметрами шліфування та конфігурацією машини.
Часто можна зменшити сколювання шляхом вибору відповідного шліфувального круга для скла, відповідності розміру алмазного зерна відповідно до застосування, контролю швидкості подачі та тиску шліфування, підтримки правильного профілю круга та перевірки вібрації та биття машини. Також важливі стабільне охолодження та регулярні перевірки стану коліс.
Зношений шліфувальний круг може призвести до нестабільної якості краю, оскільки гострота абразиву та стабільність профілю можуть змінюватися з часом. Якщо відколи стають сильнішими, коли круг наближається до кінця терміну служби, слід перевірити стан круга разом із параметрами шліфування та стабільністю машини.
При виборі слід враховувати тип скла, товщину, геометрію краю, конфігурацію машини, необхідну обробку, швидкість виробництва та очікуваний термін служби колеса. Обробка фотоелектричного скла може надавати пріоритет високій ефективності та стабільній якості краю, тоді як автомобільне скло часто вимагає більшої уваги до точності профілю та збереження форми.
Відколи скла під час шліфування рідко спричинені одним фактором. На сколювання кромки скла можуть вплинути вибір шліфувального круга, розмір алмазного зерна, знос круга, профіль круга, тиск шліфування, швидкість подачі, глибина шліфування, вібрація машини, биття та умови охолодження.
Більш надійним підходом є оцінка повного процесу шліфування та підбір шліфувального круга для скла відповідно до застосування. Кожне з фотоелектричних, побутових і автомобільних скла має різні вимоги до обробки, що робить вибір колеса для конкретного застосування важливим для підтримки якості краю та стабільності виробництва.
Для виробників, які прагнуть зменшити сколювання та покращити консистенцію шліфування, увага повинна бути зосереджена на взаємодії між абразивним інструментом, скляним матеріалом, машиною та параметрами обробки, а не на будь-якій окремій специфікації.